Usinage CNC du laiton C360
Usinage du laiton de décolletage C360 : enveloppe de caractéristiques collectée, plages de paramètres de coupe qui en font le repère d'usinabilité, et éléments à envoyer pour un devis.
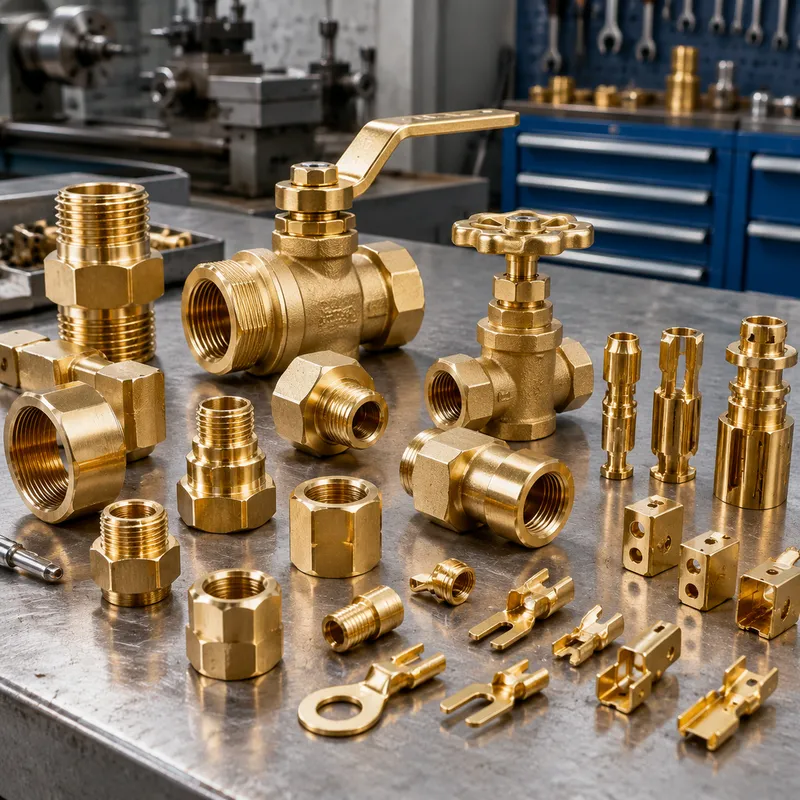
Le C360 est le laiton de décolletage : un alliage cuivre-zinc additionné de quelques pour cent de plomb pour une seule raison — briser les copeaux à leur formation. Ce seul changement de composition en fait le point de repère de l'échelle d'usinabilité, l'alliage auquel tout autre matériau à base de cuivre se mesure. Corps de robinetterie, raccords, engrenages, goupilles de précision et connecteurs s'usinent depuis cet alliage à grande vitesse, avec une longue durée d'outil et un état de surface qui ne demande souvent aucune opération secondaire.
Les arbitrages sont aussi précis que le bénéfice. La teneur en plomb l'exclut du service eau potable et contact alimentaire sauf conformité vérifiée, et son comportement de formage est ordinaire à côté du grade à cartouche sans plomb. Mais pour une pièce définie par ses surfaces usinées plutôt que par ses formes obtenues, le C360 est d'ordinaire le plus court chemin entre le demi-produit et le composant fini.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Composition | ~60% Cu, 35–37% Zn, 2.5–3.7% Pb (α-β brass) | source comparison point: C110 copper ≥99.9% Cu; lead content means RoHS / potable-water compliance must be verified per use |
| Machinability rating | 100% (industry benchmark) | the free-machining benchmark all copper alloys are measured against; low cutting resistance, suitable for high-volume production |
| Tensile strength | 300–600 MPa (depends on grade/temper) | per the same source block: yield ~100–400 MPa, Brinell hardness 80–150 HB |
| Yield strength (0.2% offset) | ~100–400 MPa | holds shape during machining per the source |
| Hardness | 80–150 HB | balances strength and machinability per the source |
| Density | ~8.50 g/cm³ | source comparison point: C110 copper ~8.89 g/cm³ |
| Achievable tolerance | ±0.01 mm | achievable on C360 per the source; low cutting resistance is what carries it |
| Turning parameters | 600–900 SFM cutting speed, 0.005–0.015 in/rev feed | turning band from the source cutting-parameter table; coolant optional, depth of cut 0.010–0.150 in |
| Corrosion dezincification limits | Non établi dans les preuves collectées — à confirmer au devis. | |
| Fatigue strength | Non établi dans les preuves collectées — à confirmer au devis. | |
| Max stock dimensions | Non établi dans les preuves collectées — à confirmer au devis. | |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Pièces tournées en grandes séries
Raccords, composants de robinetterie, inserts filetés et goupilles de précision sont là où le repère d'usinabilité se paie : vitesses de coupe élevées, efforts faibles et copeaux courts et cassants conviennent au tournage suisse et au travail de tour en grandes séries. Les petites pièces à tolérances serrées tiennent la cote de façon prévisible parce que le procédé de coupe lui-même est stable.
Filetages, engrenages et détails complexes
L'alliage coupe les filets proprement et usine de petits modules de denture et des détails moletés sans l'arête rapportée que produisent les matériaux collants. Le travail de détail digne de la gravure — plaques signalétiques, composants d'instrument — profite du même comportement de rupture de copeau.
Là où la conformité ou le formage déplace le choix
Le contact avec l'eau potable, la restauration et certains assemblages sensibles au RoHS poussent le choix vers le grade à cartouche sans plomb. Les pièces qui doivent être pliées, embouties profondément ou estampées cèdent peu en termes C360 mais gagnent beaucoup de marge de formabilité en passant à l'alliage sans plomb — tranchez l'exigence dominante avant le matériau, pas après.
Frontières de service en corrosion
Le service atmosphérique général et en intérieur convient bien au C360. Les milieux aqueux chauds, stagnants ou agressifs font monter le risque de dézincification — la perte sélective de zinc qui laisse une éponge de cuivre fragilisée — et la répartition du plomb ajoute des considérations de corrosion sous tension que le grade sans plomb gère mieux. Les pièces marines et de procédés agressifs devraient nommer l'environnement explicitement sur la demande de devis.
Frequently Asked Questions
Pourquoi le C360 s'usine-t-il beaucoup plus vite que les autres alliages de cuivre ?
Le plomb est insoluble dans l'alliage et précipite en minuscules globules qui jouent le rôle de casse-copeaux internes. Quand l'outil ciseaille la pièce, ces inclusions concentrent la contrainte sur le plan de cisaillement et le copeau se rompt court au lieu de filer long sur la face. Moins de frottement, un effort de coupe plus faible, moins de chaleur dans la coupe — voilà tout le mécanisme derrière la note de repère.
Les pièces en C360 peuvent-elles servir dans des assemblages d'eau potable ?
Pas par défaut. La teneur en plomb qui rend l'alliage si facile à usiner est précisément ce que les réglementations eau potable et contact alimentaire restreignent, et l'alliage apparaît dans les tableaux de conformité comme exempté-au-cas-par-cas plutôt que conforme de catégorie. Si le service exige du sans-plomb, le grade à cartouche est le substitut standard — intégrez l'autre économie d'usinage dans l'attente de prix.
Que faut-il envoyer pour un devis en C360 ?
Le modèle et le plan avec tolérances et désignations de filetages, la forme du demi-produit, la quantité, et toute finition telle que placage, polissage ou brossage. Nommez l'environnement de service — c'est la façon la plus rapide de faire remonter une question de dézincification ou de conformité avant la production plutôt qu'après la première pièce.
Ordering & Documentation
Documents
Envoyez un modèle STEP avec un plan coté, les tolérances et les désignations de filetages. Déclarez la forme du demi-produit — hexagonal, barre ronde ou carré — car les profils de laiton se chiffrent et se calepinent différemment.
Devis
Un devis se chiffre sur le modèle, la classe de tolérance, le contenu de filetage, la finition et la quantité. Le travail tourné en grandes séries est là où l'alliage justifie sa place ; dites-le sur la demande de devis pour que le plan de procédé exploite la marge des paramètres de coupe au lieu de traiter l'alliage comme un alliage générique.
Plan de procédé
Le fluide de coupe est optionnel sur beaucoup d'opérations en C360 — le comportement de rupture de copeau porte la coupe à sec et au brouillard là où les alliages collants n'y arrivent pas. Les perçages profonds veulent toujours une planification d'évacuation des copeaux ; les objectifs d'état de surface sous la plage brute d'usinage peuvent ajouter une étape de polissage ou de brossage.
Échantillon & approvisionnement
Les premières pièces sur fonctions tournées valident la qualité de filetage et l'état de surface avant le lot. La production tient la cote de façon constante une fois prouvée ; le certificat matière et la paperasse de conformité sont disponibles sur demande — demandez au devis quand l'assemblage porte des exigences réglementaires.