Usinage CNC du laiton C260
Usinage du laiton à cartouche C260 : enveloppe de caractéristiques collectée et dépendance à l'état de livraison, là où il bat le laiton de décolletage, et éléments à déclarer sur la demande de devis.
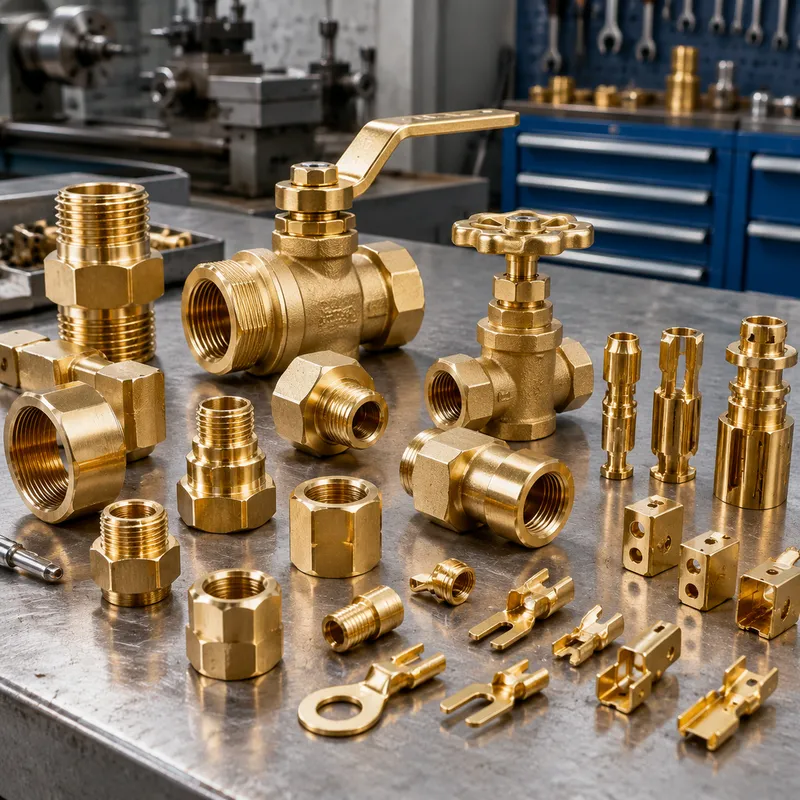
Le C260 est le laiton à cartouche — environ soixante-dix pour cent de cuivre, le reste en zinc, sans plomb — et c'est l'alliage de formage de la famille du laiton. Là où le laiton de décolletage existe pour se transformer en copeaux à vitesse maximale, le C260 existe pour être plié, étiré, embouti et repoussé sans se fissurer ; voilà pourquoi les cosses, corps de connecteurs, œillets et boîtiers emboutis profonds le spécifient. Il s'usine quand même proprement selon les standards courants de l'atelier ; il cède simplement un peu de vitesse de coupe en échange de la ductilité et de la complaisance.
La caractéristique qui décide d'une pièce en C260, c'est l'état de livraison. Le même alliage recuit se forme profondément et se mesure mou ; en état dur il porte du ressort et de la résistance mais perd l'allongement qu'exige une matrice de formage. Écrivez l'état sur le plan, pas seulement l'alliage — deux pièces en C260 peuvent se comporter comme deux matériaux différents.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Composition | 68.5–71.5% Cu, balance Zn, lead max 0.07% | the 70/30 Cu/Zn ratio sits in the alpha-phase field — FCC structure is what carries the cold formability; no lead |
| Machinability rating | 30% | source comparison point: C360 brass at the 100% benchmark — C260 is the forming alloy, not the free-cutting one |
| Tensile strength | 375 MPa (H02 temper) | source comparison point: C360 at 385 MPa in the same temper |
| Elongation | 23% | source comparison point: C360 at 18% — the ductility margin that makes C260 the forming and stamping alloy |
| Lead content | None (RoHS compliant) | source comparison point: C360 at ~3% Pb, exempt-only for RoHS — the compliance reason drawings move to C260 |
| Corrosion behavior | moderate dezincification resistance; resistant to stress-corrosion cracking at typical residual stresses | better than C360 on both counts (70% Cu limits zinc mobility; no lead at grain boundaries) — the two properties that favor C260 for plated or aggressive-environment parts |
| Fatigue strength | 110–160 MPa (≈18 ksi, H02) | temper-dependent; CDA flat products H02, 100×10⁶ cycles |
| Hardness | 60–85 HBW (≈70 HRB, H02) | temper-dependent |
| Max stock dimensions | Non établi dans les preuves collectées — à confirmer au devis. | |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Pièces embouties et formées porteuses de courant
Cosses, ressorts de contact et corps de connecteurs sont le territoire classique du C260 : la teneur en cuivre conduit le courant à prix raisonnable, la ductilité survit à la matrice, et la composition sans plomb simplifie le dossier RoHS. Là où une cosse exige un comportement de ressort à température élevée plutôt que la conductivité de masse, c'est la frontière où un grade de bronze au phosphore entre dans la conversation — autant le trancher avant de couper la matrice.
Quincaillerie plaquée et cosmétique
Le C260 reçoit le placage uniformément et se polit vers une finition chaude, d'où sa place courante dans la quincaillerie décorative, les pièces gravées et les agencements architecturaux. Sa meilleure résistance à la dézincification et à la corrosion sous tension — relativement au grade de décolletage — est la seconde raison pour laquelle les pièces plaquées ou exposées en extérieur le spécifient souvent.
Quand le laiton de décolletage est le meilleur choix
Une pièce essentiellement tournée, percée et filetée, sans opération de formage, vivant en environnement bénin, se chiffre d'ordinaire mieux dans le grade au plomb à bonne usinabilité : l'écart d'usinabilité est grand et se voit directement au temps de cycle. Les exigences eau potable et contact alimentaire orientent entièrement hors du laiton au plomb.
Un comportement d'usinage à planifier
Sans inclusions de plomb pour briser les copeaux, le C260 produit des copeaux plus longs et plus collants que le grade de décolletage. Un outillage affûté à dépouille positive, des vitesses de surface supérieures à celles de l'acier et une bonne évacuation des copeaux dans les alésages profonds portent l'essentiel de la différence. Le filetage et le moletage sont de routine ; la vraie contrainte de l'alliage est garder-le-à-la-coupe, la même discipline qu'exige le cuivre pur, en plus doux.
Frequently Asked Questions
Le C260 est-il un substitut direct du laiton de décolletage au plomb ?
Pas en économie d'usinage. Le grade au plomb fixe le repère d'usinabilité et le C260 se situe loin en dessous ; l'usinage lourd se chiffre donc visiblement plus cher en C260. La substitution a du sens quand les opérations de formage, le comportement au placage, la résistance à la dézincification ou la conformité sans plomb dominent l'exigence — et en a peu quand c'est la vitesse de coupe brute qui domine.
Pourquoi l'état de livraison compte-t-il tant sur un plan en C260 ?
L'état décide à la fois du résultat de formage et des propriétés finales. Un état recuit se forme profondément mais se mesure mou ; un état dur livre résistance et ressort au prix de l'allongement qu'exige un pliage serré. Les sources divergent sur les rayons de pliage minimaux exacts selon l'état ; la pratique sûre est de nommer l'état, de déclarer le pliage le plus serré, et de laisser l'atelier confirmer la formabilité avant de couper la matrice.
Que devrait contenir une demande de devis pour des pièces en C260 ?
L'alliage et l'état de livraison, la forme (tôle, bande, barre ou tube), le rayon de pliage le plus serré et la profondeur d'étirage si du formage est prévu, les exigences de placage ou de finition, et tout dossier de conformité — la composition sans plomb est précisément la raison pour laquelle les questions de conformité se règlent vite sur ce grade.
Ordering & Documentation
Documents
Envoyez un modèle STEP avec un plan 2D qui nomme explicitement l'alliage et l'état, porte les rayons de pliage et les profondeurs d'étirage, et désigne le placage ou la finition. Si la pièce est emboutie en plus d'être usinée, ajoutez les tolérances de préparation de matrice sur les fonctions critiques.
Devis
Un devis se chiffre sur l'alliage et la forme, les opérations de formage, le contenu d'usinage, la finition et la quantité. Le choix du demi-produit compte sur le C260 : les pièces qui se calepinent bien dans les largeurs standards de bande ou de barre évitent de payer de la chute.
Plan de procédé
Attendez-vous à ce que le plan séquence le formage avant l'usinage de finition quand les deux existent, et à ce que la formabilité à l'état déclaré soit confirmée avant d'engager l'outillage. L'évacuation des copeaux dans les fonctions profondes est une question de planification, pas une réflexion après coup, sur cet alliage.
Échantillon & approvisionnement
Les premières pièces valident le comportement de formage à l'état réel — l'étape où les surprises liées à l'état se révèlent. Le certificat matière et les dossiers de conformité sont disponibles sur demande ; convenez-en du périmètre au moment du devis.