C260 Messing CNC-Bearbeitung
Zerspanen von C260 Patronenmessing: das erfasste Eigenschaftsfeld und die Zustandsabhängigkeit, wo es Automatenmessing schlägt und was in die Anfrage gehört.
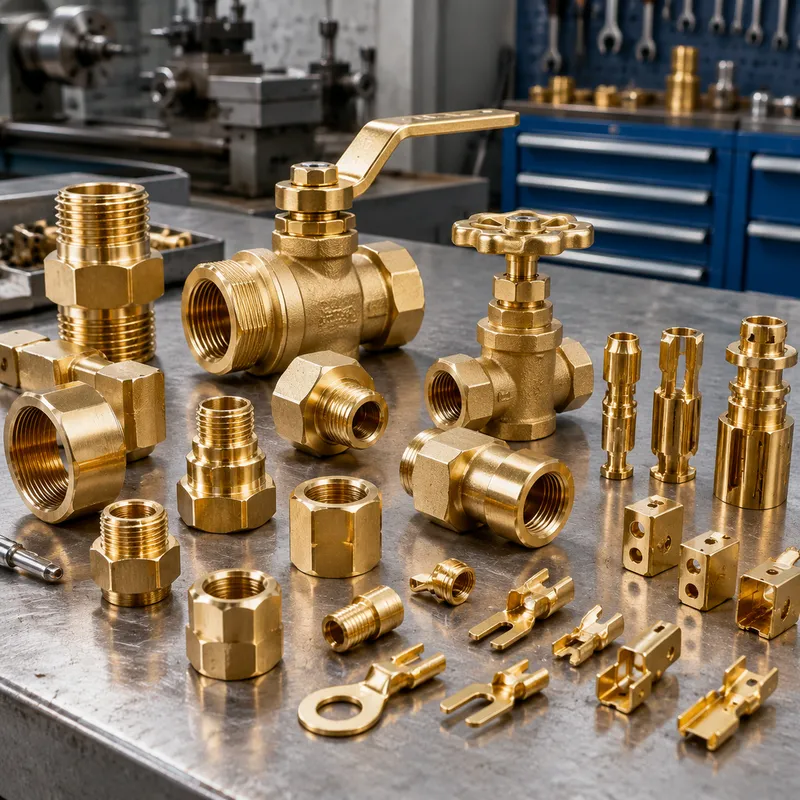
C260 ist Patronenmessing — rund siebzig Prozent Kupfer, der Rest Zink, ohne Blei — und es ist die Umformlegierung der Messingfamilie. Wo Automatenmessing dafür existiert, mit maximaler Geschwindigkeit zu Spänen zu werden, existiert C260 dafür, gebogen, gezogen, gestanzt und gedreht zu werden, ohne zu reißen — weshalb Klemmen, Gehäuse von Steckverbindern, Ösen und tiefgezogene Hüllen es spezifizieren. Es zerspant nach allgemeinen Ingenieurmaßstäben weiterhin sauber; es gibt lediglich etwas Schnittgeschwindigkeit für Duktilität und Formbarkeit her.
Die Eigenschaft, die ein C260-Teil entscheidet, ist der Härtezustand. Dieselbe Legierung im lösungsgeglühten Zustand formt tief und misst weich; im harten Zustand trägt sie Feder und Festigkeit, verliert aber die Dehnung, die ein Umformwerkzeug braucht. Nennen Sie den Zustand auf der Zeichnung, nicht nur die Legierung — zwei C260-Teile können sich wie verschiedene Werkstoffe verhalten.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Composition | 68.5–71.5% Cu, balance Zn, lead max 0.07% | the 70/30 Cu/Zn ratio sits in the alpha-phase field — FCC structure is what carries the cold formability; no lead |
| Machinability rating | 30% | source comparison point: C360 brass at the 100% benchmark — C260 is the forming alloy, not the free-cutting one |
| Tensile strength | 375 MPa (H02 temper) | source comparison point: C360 at 385 MPa in the same temper |
| Elongation | 23% | source comparison point: C360 at 18% — the ductility margin that makes C260 the forming and stamping alloy |
| Lead content | None (RoHS compliant) | source comparison point: C360 at ~3% Pb, exempt-only for RoHS — the compliance reason drawings move to C260 |
| Corrosion behavior | moderate dezincification resistance; resistant to stress-corrosion cracking at typical residual stresses | better than C360 on both counts (70% Cu limits zinc mobility; no lead at grain boundaries) — the two properties that favor C260 for plated or aggressive-environment parts |
| Fatigue strength | 110–160 MPa (≈18 ksi, H02) | temper-dependent; CDA flat products H02, 100×10⁶ cycles |
| Hardness | 60–85 HBW (≈70 HRB, H02) | temper-dependent |
| Max stock dimensions | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Gestanzte und geformte stromführende Teile
Klemmen, Kontaktfedern und Steckverbinderkörper sind das klassische C260-Revier: Der Kupferanteil trägt Strom erschwinglich, die Duktilität übersteht das Werkzeug, und die bleifreie Zusammensetzung hält die RoHS-Papierarbeit einfach. Wo eine Klemme Federungsverhalten bei erhöhter Temperatur braucht statt Massenleitfähigkeit, ist das die Grenze, an der eine Phosphorbronze-Güte ins Gespräch kommt — ein Klärung wert, bevor das Werkzeug geschnitten wird.
Galvanisierte und dekorative Hardware
C260 nimmt Galvanisierung gleichmäßig an und poliert zu warmer Oberfläche, daher ist es üblich in dekorativer Hardware, gravierten Teilen und Architekturbeschlägen. Seine bessere Beständigkeit gegen Entzinkung und Spannungsrisskorrosion — gegenüber der Automatengüte — ist der zweite Grund, warum galvanisierte oder außenbelastete Teile es oft spezifizieren.
Wann Automatenmessing die bessere Wahl ist
Ein Teil, das überwiegend gedreht, gebohrt und geschnitten wird, keine Umformoperation trägt und in harmloser Umgebung lebt, kalkuliert in der bleihaltigen Automatengüte meist besser: Die Zerspanbarkeitslücke ist groß, und sie zeigt sich direkt in der Zyklenzeit. Trinkwasser- und Lebensmittelkontakt-Anforderungen zeigen ganz weg von bleihaltigem Messing.
Zerspanungsverhalten, das eine Planung verdient
Ohne Bleieinschlüsse, die Späne brechen, erzeugt C260 längere, zähere Späne als die Automatengüte. Scharfe Werkzeuge mit positivem Spanwinkel, höhere Schnittgeschwindigkeiten als bei Stahl und gute Spanräumung in tiefen Bohrungen tragen den größten Teil des Unterschieds. Gewindeschneiden und Rändeln sind Routine; die eigentliche Einschränkung der Legierung ist im Schnitt bleiben, dieselbe Disziplin, die reines Kupfer verlangt, nur milder.
Häufig gestellte Fragen
Ist C260 ein Drop-in-Ersatz für bleihaltiges Automatenmessing?
Nicht in der Zerspanungsökonomie. Die bleihaltige Güte setzt den Zerspanbarkeitsmaßstab, und C260 liegt deutlich darunter, daher kalkuliert starke Dreharbeit in C260 spürbar höher. Die Substitution ergibt Sinn, wenn Umformoperationen, Galvanisierungsverhalten, Entzinkungsbeständigkeit oder Bleifreiheit die Anforderung beherrschen — und schlecht, wenn reine Schnittgeschwindigkeit dominiert.
Warum zählt der Härtezustand auf einer C260-Zeichnung so viel?
Der Zustand entscheidet sowohl das Umformergebnis als auch die Endeigenschaften. Ein lösungsgeglühter Zustand formt tief, misst aber weich; ein harter Zustand liefert Festigkeit und Feder zum Preis der Dehnung, die eine enge Biegung braucht. Quellen widersprechen sich bei exakten Mindestbiegeradien je Zustand, daher ist die sichere Praxis: Zustand benennen, engste Biegung angeben und die Werkstatt die Formbarkeit bestätigen lassen, bevor das Werkzeug geschnitten wird.
Was sollte eine Anfrage für C260-Teile enthalten?
Legierung und Härtezustand, die Form (Blech, Band, Stange oder Rohr), den engsten Biegeradius und Ziehtiefe, falls Umformung im Spiel ist, Galvanisierungs- oder Oberflächenanforderungen und jede Compliance-Dokumentation — die bleifreie Zusammensetzung ist genau der Grund, warum Compliance-Fragen bei dieser Güte meist schnell enden.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP-Modell mit einer 2D-Zeichnung, die Legierung und Härtezustand ausdrücklich benennt, Biegeradien und Ziehtiefen trägt und Galvanisierung oder Oberfläche ausweist. Ist das Teil auch gestanzt wie zerspant, nehmen Sie die werkzeugfertigen Toleranzen an den kritischen Merkmalen auf.
Angebot
Ein Angebot kalkuliert aus Legierung und Form, Umformoperationen, Zerspanungsanteil, Oberfläche und Stückzahl. Halbzeugwahl zählt bei C260: Teile, die sich aus Standardband- oder Stangenbreiten effizient verschachteln lassen, zahlen keinen Verschnitt.
Prozessplan
Erwarten Sie, dass der Plan Umformung vor der Endzerspanung ordnet, wo beide existieren, und die Formbarkeit im benannten Zustand bestätigt, bevor Werkzeug gebunden wird. Spanräumung an tiefen Merkmalen ist bei dieser Legierung eine Planungsfrage, kein Nachgedanke.
Muster & Versorgung
Erstmuster validieren das Umformverhalten im realen Zustand — der Schritt, an dem zustandsabhängige Überraschungen auftauchen. Werkstoffzeugnis und Compliance-Dokumentation sind auf Anfrage erhältlich; Umfang im Angebot vereinbaren.