Usinage CNC du PVC rigide
Usinage CNC du PVC rigide : le plastique grand public résistant aux produits chimiques et auto-extinguible pour cuves, vannes et gaines — enveloppe de caractéristiques collectée, comportement de coupe, conseils de demande de devis.
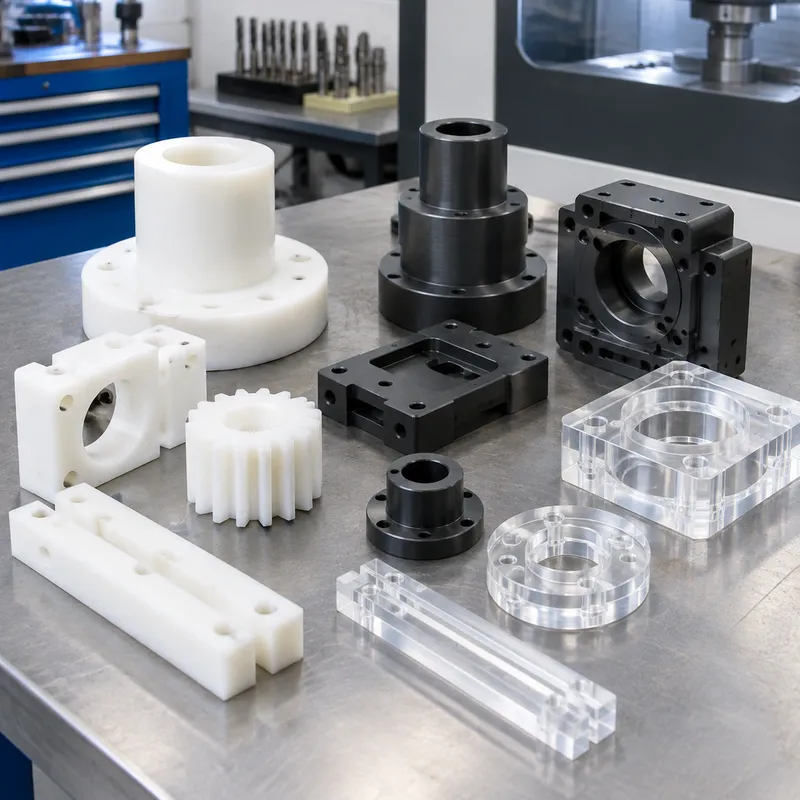
Le PVC rigide — non plastifié, parfois écrit uPVC — est le plastique grand public résistant aux produits chimiques des cuves, tuyauteries, vannes, gaines et boîtiers électriques. Il est plus rigide que les polyoléfines, résiste aux acides, alcalis et solutions salines sur une large bande, et est de nature auto-extinguible — voilà pourquoi les codes électriques et de construction lui font confiance depuis des décennies. Sa barre d'usinage est tôle, barre et tube aux prix grand public, et les pièces PVC usinées existent d'ordinaire là où la fabrication ne peut tenir la géométrie.
À l'atelier c'est l'un des plastiques les plus faciles à usiner : rigide, coopératif dimensionnellement, et à copeaux nets. Les points de vigilance sont la chaleur et l'impact — le PVC s'amollit bien en dessous des plastiques techniques et est sensible aux entailles et aux impacts à froid, si bien que les détails minces fragiles et les coupes agressives génératrices de chaleur sont là où les pièces échouent. Les acheteurs obtiennent les meilleurs résultats en chiffrant le PVC pour ce qu'il est : une matière bon marché, rigide, chimiquement tenace, à ambition mécanique modeste.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Density | 1.3–1.45 g/cm³ | rigid (unplasticized); plasticized 1.1–1.35 |
| Thermal conductivity | 0.14–0.28 W/(m·K) | rigid; plasticized 0.14–0.17 |
| Yield strength (0.2% offset) | 31–60 MPa | rigid; plasticized 10.0–24.8 |
| Youngs modulus | 3.4 GPa | rigid |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Raccords de cuves, corps de vannes et composants de procédé
Raccords PVC usinés, composants d'hommes-de-vert, voyants, sièges de vannes et matériel de tronçons servent les cuves chimiques et lignes de galvanoplastie là où le milieu défait les métaux et où la température reste modérée. L'usinage dans la barre convient aux petits corps de vannes et d'instruments ; la tôle couvre chicanes et capots. Déclarez le produit chimique, la concentration et la température soutenue — le PVC gère une large bande acides-alcalis mais a un vrai plafond thermique.
Gainage, traitement des fumées et laveurs
Raccords de gaines de fumées, composants de registres, internes de laveurs et carters de ventilateurs en service d'échappement corrosif sont le territoire PVC de base — la combinaison de résistance aux acides et de comportement auto-extinguible est exactement ce que demandent les codes de traitement des fumées. Les pièces usinées complètent la fabrication de gaines soudées aux interfaces : bosses de capteurs, arbres de registres, raccords d'instruments. Les exigences flamme-fumée figurent sur la demande de devis comme repères explicites.
Isolation électrique et composants de boîtiers
Blocs isolants, boîtiers de bornes, composants de jonction et enveloppes emploient le PVC pour son comportement diélectrique plus une résistance intrinsèque au feu sans additifs. L'usinage dans la tôle couvre boîtiers prototypes, isolants de montages et matériel de bornes sur mesure. Là où les pièces voient une chaleur soutenue proche du plafond matière ou une sollicitation à impact froid, la comparaison avec le polycarbonate ou le PPS mérite d'être menée avant de s'engager.
Quand le PVC rigide est le mauvais choix
Si la pièce voit des températures soutenues bien au-dessus de l'ambiant, le PVC flue et s'amollit — le CPVC, le polypropylène ou un plastique technique étendent la plage à coût modéré. Si elle voit des impacts, surtout à froid, le PVC est cassant là où le HDPE et l'ABS plient. Si elle exige de la précision sous charge, les plastiques techniques gagnent. Et dans les contextes alimentaire ou eau potable, la chimie des plastifiants et stabilisants fait du PVC une question de spécification plutôt qu'un choix par défaut.
Comportement d'usinage et planification
Le PVC rigide s'usine proprement avec des outils affûtés : les copeaux rompent plutôt qu'ils n'étalent, les surfaces sortent finies du fraiseur, et les tolérances tiennent bien pour un plastique grand public. La discipline est thermique — le PVC s'amollit plus tôt que la plupart des plastiques d'usinage, si bien que les coupes génératrices de chaleur, les arêtes émoussées et les avances agressives risquent de brûler ou gommer la surface. Outillage affûté, vitesses modérées avec vraie avance, et air ou coolant léger le maîtrisent confortablement. Les détails minces s'usinent bien mais restent fragiles ; les chanfreins sur arêtes cassantes sont une assurance bon marché.
Collage, soudage et assemblage
Contrairement aux polyoléfines, le PVC colle vraiment bien — le cimentage au solvant est la méthode d'assemblage classique du monde PVC, et l'assemblage adhésif de pièces usinées est courant. Il se soude aussi par air chaud et extrusion pour le travail de cuves et gaines. Cela fait du PVC le choix facile là où les pièces usinées doivent s'intégrer dans des assemblages fabriqués. Les inserts métalliques filetés se collent bien dedans pour les assemblages vissés sous charge.
Tolérances, contrôle et état de surface
La rigidité donne au PVC les meilleures manières dimensionnelles des plastiques grand public : la tôle plate reste plate, les alésages tiennent la cote, et les finitions se transportent depuis le fraiseur. La dilatation thermique dépasse encore le métal d'un ordre de grandeur, contrôlez donc à température ambiante et spécifiez des tolérances pertinentes au service plutôt que des habitudes métal. L'inspection sur pièces de procédé se concentre d'ordinaire sur l'ajustement et les surfaces d'étanchéité plutôt que sur les repères de précision.
Frequently Asked Questions
Ma pièce devrait-elle être en PVC rigide ou en polypropylène ?
Comparez sur la chaleur, l'impact et l'assemblage. Le PVC est plus rigide, plus facile à coller au ciment solvant, et auto-extinguible — le favori des gaines et boîtiers. Le polypropylène tolère des températures soutenues plus élevées, plie au lieu de casser sous impact, et gère certains produits chimiques que le PVC ne gère pas — mais il est plus difficile à coller et inflammable sans modification. Si la sollicitation est une chimie à température ambiante et un assemblage par collage, PVC ; si la chaleur ou l'impact entre en scène, le polypropylène gagne d'ordinaire.
Quelles températures une pièce PVC usinée peut-elle réellement voir ?
Traitez le PVC rigide comme une matière ambiante-à-tiede : ses propriétés mécaniques chutent bien avant que les plastiques techniques n'entrent en conversation, et chaleur soutenue plus charge signifie fluage. Les sollicitations chimiques chaudes migrent vers le CPVC ou le polypropylène. La bonne façon d'acheter est d'énoncer les températures soutenue et pic sur la demande de devis et de laisser la matière être confirmée face à elles — c'est la mauvaise spécification PVC la plus courante.
Le PVC convient-il au contact alimentaire ou à l'eau potable ?
Il le peut, mais c'est une spécification, pas une supposition : les formulations de résine diffèrent par stabilisants et résidus, et des nuances certifiées existent pour l'eau potable et l'alimentaire. La barre industrielle standard peut ne pas porter la certification qu'exige la sollicitation. Si la pièce touche des consommables, nommez l'exigence de certification au chiffrage pour que la bonne forme de barre soit sourcée — c'est une question d'approvisionnement, non d'usinage.
Pourquoi ma pièce PVC s'est-elle fissurée à un coin ou un trou ?
Très probablement impact ou concentration de contraintes : le PVC rigide est sensible aux entailles, surtout à froid, et les angles internes vifs, trous non chanfreinés et emmanchements en force créent les points d'amorçage. Les remèdes sont côté conception — coins rayonnés, jeux ajustés, inserts au lieu de vis autotaraudeuses sous charge — et côté usinage, où les outils affûtés et coupes nettes laissent de meilleures arêtes que les fraiseurs étalants. Une fissuration sous charge soutenue pointe vers le fluage ; c'est là une conversation de choix de matière.
Qu'envoyer pour un devis d'usinage PVC ?
Un modèle ou plan avec tolérances, la quantité, et l'environnement de service : produit chimique et température s'il s'agit de sollicitation de procédé, exigences flamme-fumée s'il s'agit de gainage ou électrique, classe de certification s'il s'agit de contact alimentaire ou eau potable. Nommez la forme de barre là où la géométrie en dépend — épaisseur de tôle et diamètre de barre disponibles façonnent prix et délai sur les plastiques grand public.
Ordering & Documentation
Documents
Envoyez un modèle ou plan 2D avec tolérances et la description du service. Nommez la forme de barre et toute exigence de certification — eau potable, contact alimentaire, classe au feu — car le sourcing de barre suit la certification, non la géométrie.
Devis
Les devis se prix à partir de la géométrie, de la classe de tolérance et du choix de barre. Détails minces fragiles, alésages profonds et grandes pièces plates sont les moteurs de coût sur les plastiques grand public ; tous trois méritent d'être déclarés à la demande de devis plutôt que découverts en milieu de série.
Échantillon & approvisionnement
Les quantités prototype à partir d'une pièce sont normales. Un premier article vérifie l'ajustement et la qualité d'arête avant la série. La confirmation de nuance de résine ou de certification est disponible sur demande — convenez-en quand la sollicitation ou une exigence de code en dépend.
Stockage & expédition
Le PVC fini s'expédie et se stocke facilement — aucune corrosion, aucune reprise d'humidité — mais il est sensible aux impacts : détails délicats et coins s'emballent avec soutien et sans contact dur. Stockez à l'écart de la chaleur soutenue, et sous climat froid évitez la manipulation brutale qui casse les arêtes minces.