Usinage CNC de l'UHMW-PE
Usinage CNC de l'UHMW-PE : le polyéthylène à l'impact le plus élevé et au frottement le plus bas pour bandeaux d'usure, garnissages de goulottes et guides — comportement d'usinage, réalité des tolérances, conseils de demande de devis.
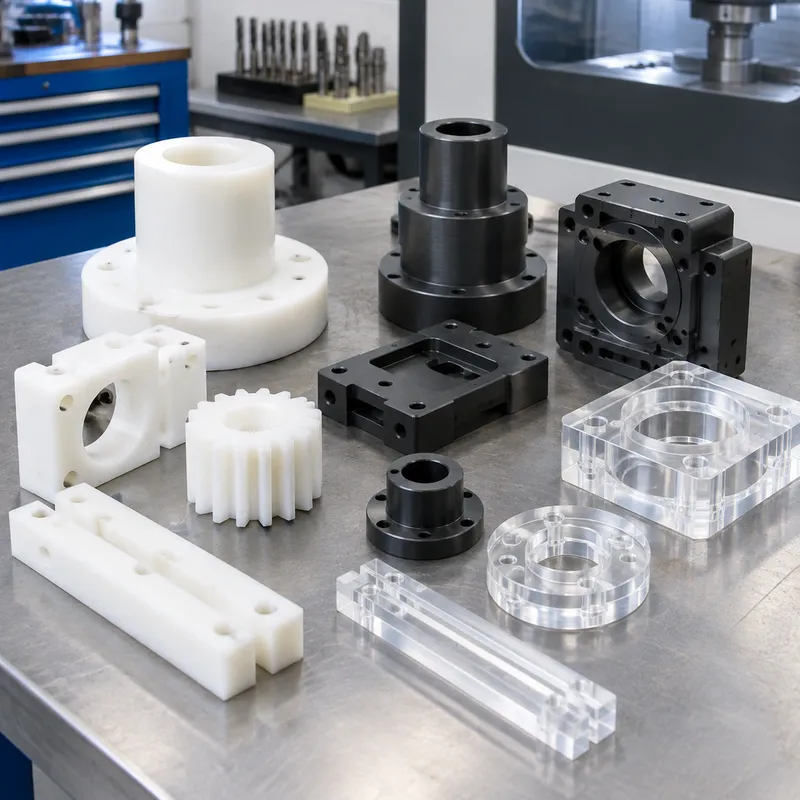
L'UHMW-PE — polyéthylène à ultra-haute masse moléculaire — est le champion de ténacité des plastiques : les éprouvettes Izod entaillées refusent fréquemment de se rompre, son coefficient de frottement frôle le territoire du PTFE sans aucun lubrifiant, et sa résistance à l'abrasion mène tout le champ des thermoplastiques. Garnissages de goulottes, bandeaux d'usure, rails de guidage, défenses de quai et guides de chaînes sont son habitat naturel — partout où de la matière glisse contre lui pendant des années et où le plastique gagne.
Cette même structure moléculaire est ce qui le rend intéressant à usiner : l'UHMW-PE coupe doux et glissant, ne tient presque aucune rigidité, et traite les tolérances de précision comme une négociation. L'usiner avec succès est un exercice de serrage et de planification — la coupe est facile, la tenue de la géométrie ne l'est pas. Les acheteurs qui le chiffrent avec des habitudes métal ou même plastique technique reçoivent des surprises ; l'approche honnête se fonde sur ce que la matière est.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile yield strength | 19.3–23 MPa | typical |
| Shore hardness | 60–65 Shore D | approximately |
| Elongation | 250–450 % | at break |
| Density | 0.93–0.94 g/cm³ | |
| Impact strength | >1,070 J/m | notched Izod, specimens often do not break |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Bandeaux d'usure, rails de guidage et guides de chaînes
Bandeaux d'usure de convoyeurs, profils de guidage de chaînes, rails de guidage et garnissages de glissières sont l'application de volume — faible frottement sans lubrification, marche silencieuse, et durée en usure qui embarrasse les métaux dans les environnements poussiéreux et abrasifs. Les profils standards viennent extrudés ; l'UHMW-PE usiné couvre guides spéciaux, pièces de transition et raccords de réparation. Énoncez la charge, la vitesse et la matière de la contrepartie — la solution d'usure suit ce triangle.
Garnissages de goulottes, trémies et matières en vrac
Garnissages de goulottes, revêtements de trémies, lames de racloirs de bandes et fonds de bennes emploient la matière là où le vrac doit glisser plutôt que se coincer — son faible frottement et son comportement non adhérent libèrent les produits collants qui se lient sur l'acier. Segments de garnissage usinés, patins d'usure et arêtes de racloirs complètent la tôle formée. L'usure abrasive est là où la matière mène tous les thermoplastiques ; les sollicitations à fort impact sont là où sa ténacité se montre.
Patins d'impact, butoirs et éléments de protection
Butoirs de quai, patins d'impact de machines, blocs d'amortissement et matériel d'espacement protecteur emploient sa ténacité à l'impact extrême — il se déforme et récupère là où d'autres plastiques fissurent. Patins et entretoises spéciaux usinés sont courants dans les machines d'emballage et la manutention. Là où le patin doit aussi porter une charge soutenue, le fluage est la limite de conception à vérifier — ténacité et résistance au fluage sont des propriétés différentes et l'UHMW-PE n'a que la première.
Quand l'UHMW-PE est le mauvais choix
Si la pièce exige de la rigidité, de la précision ou des détails filetés sous charge, elle décevra : l'acétal et le nylon livrent de la rigidité à coût modéré. Si elle exige de la résistance à la chaleur, les polyéthylènes siègent au bas de l'échelle des températures. Si elle exige d'être collée dans des assemblages, l'inertie de surface des polyoléfines écarte les assemblages adhésifs. Et si la sollicitation est vraiment douce, le HDPE livre le même comportement de famille à moindre coût. L'UHMW-PE gagne sa place sur l'usure, l'impact et le frottement.
Comportement d'usinage et planification
La coupe elle-même est facile — outils affûtés, efforts faibles, copeaux nets aux vitesses conventionnelles. Le problème du procédé est la matière : elle fléchit sous serrage et coupe, abandonne la précision à mesure que la chaleur monte, et son faible frottement s'oppose à chaque montage. Les voies qui réussissent serrent avec un contact large et rembourré, soutiennent les sections minces en continu, emploient de l'outillage affûté tout du long, et usinent les passes finales légèrement. La géométrie à parois minces et pièces longues est là où les devis se différencient — un atelier qui l'a usinée avant chiffre le montage honnêtement.
Tolérances, planéité et honnêteté dimensionnelle
La précision sur l'UHMW-PE est une négociation : dilatation thermique bien au-dessus du métal, relaxation de contraintes dans la barre, et fluage sous charge signifient que les tolérances serrées sont liées au montage plutôt qu'à la pièce. Des tolérances utiles sur géométrie soutenue à température ambiante sont atteignables ; les repères de précision devraient être réservés aux dimensions vraiment fonctionnelles, et même alors vérifiés face à la température et charge de service. La planéité des grandes pièces en tôle se relâche avec la taille — c'est de la physique de la matière, non du savoir-faire d'atelier.
Fixation et assemblage
Les adhésifs ne le collent pas — les surfaces polyoléfines résistent à tout, si bien que l'assemblage est mécanique. Les assemblages boulonnés fonctionnent avec trous surdimensionnés ou oblongs pour absorber le mouvement, et des inserts acier ou nylon portent les détails filetés sous charge. Le soudage vers des fabrications HDPE et PP est possible avec la pratique du soudage du polyéthylène, ce qui compte quand des segments de garnissage usinés s'intègrent dans des fabrications de cuves ou de goulottes.
Frequently Asked Questions
UHMW-PE ou acétal : la bonne matière pour ma pièce d'usure ?
Comparez le triangle : charge, température, précision. L'UHMW-PE gagne l'impact, l'abrasion et le frottement — et perd la rigidité, la chaleur et le contrôle dimensionnel. L'acétal est la matière d'usure précise, rigide et capable de charge pour engrenages, cames et bagues à vraies tolérances. Guides de chaînes et garnissages de goulottes sont territoire UHMW ; bagues et glissières de précision sont territoire acétal. Énoncez la charge, la contrepartie et la tolérance — la réponse suit.
Quelles tolérances puis-je réellement tenir sur de l'UHMW-PE usiné ?
Des tolérances utiles sur géométrie soutenue à température ambiante sont courantes. Les tolérances serrées peuvent être tenues sous montage et devraient être attendues comme bougeant avec température, charge et temps — c'est la matière la plus sujette au fluage de la barre d'usinage courante. Le bon geste d'achat est de séparer les dimensions critiques pour la fonction des cosmétiques et d'énoncer la température de service ; l'atelier chiffre ce que la matière peut livrer honnêtement au lieu d'un chiffre qui ne survivra pas au service.
Peut-on coller ou boulonner des pièces en UHMW-PE ?
Coller, non — la même inertie qui le rend chimiquement tenace rend sa surface rétive aux adhésifs, y compris époxy et cyanoacrylates. Boulonner, oui, avec des jeux de conception : trous surdimensionnés ou oblongs pour le mouvement, rondelles larges pour étaler la charge, et inserts là où les filets portent une vraie force. Le soudage vers d'autres fabrications polyoléfines est une vraie option pour le travail de garnissage. Si la conception suppose un assemblage collé, c'est une conversation de sélection de matière, non un détail d'usinage.
Pourquoi ma pièce UHMW-PE usinée n'est-elle pas plate après usinage ?
La tôle porte des contraintes internes issues de son extrusion, et l'usinage les libère asymétriquement — la pièce bouge. Les atténuations sont la détente avant usinage, l'enlèvement équilibré des deux faces, et l'acceptation que les grandes pièces minces se relâchent. C'est de la physique de la matière plutôt qu'une erreur d'atelier, et les ateliers expérimentés la planifient. Spécifier une planéité non relâchée sur une grande pièce UHMW-PE mince garantit soit un prix surprise, soit un mouvement surprise.
Qu'envoyer pour un devis d'usinage UHMW-PE ?
Un modèle ou plan avec tolérances, la quantité, et la sollicitation : charge, vitesse et contrepartie pour les pièces d'usure ; énergie d'impact pour les patins ; vrac et géométrie pour les garnissages. Nommez la forme de barre — épaisseur de tôle et profils extrudés façonnent le prix. Dites quelles dimensions sont critiques pour la fonction ; sur cette matière, la sélection honnête des tolérances est la différence entre un devis fluide et une histoire de reprise.
Ordering & Documentation
Documents
Envoyez un modèle ou plan 2D avec tolérances et la description de la sollicitation. Nommez la forme de barre — tôle extrudée face à pressée : état de contrainte et comportement de planéité diffèrent — et marquez les dimensions critiques pour la fonction explicitement.
Devis
Les devis se prix à partir de la géométrie, de la classe de tolérance et du choix de barre, avec le montage comme vraie ligne — les pièces minces et flexibles coûtent une vraie ingénierie de montage. Grandes pièces plates minces et repères de précision sont les deux moteurs de coût qui méritent discussion à la demande de devis plutôt qu'après.
Échantillon & approvisionnement
Les quantités prototype à partir d'une pièce sont normales, et sur cette matière un premier article est vraiment informatif — vérifiez l'ajustement sous conditions de service, pas seulement sous montage. Les confirmations de nuance de résine et de grade contact alimentaire sont disponibles là où la sollicitation les exige.
Stockage & expédition
L'UHMW-PE s'expédie et se stocke sans souci de corrosion ni d'humidité, mais les pièces doivent être stockées à plat et au frais — le poids empilé et la chaleur relâchent la planéité usinée. Les pièces minces et flexibles s'emballent avec soutien pour que la compression de transport ne devienne pas une déformation permanente.