1045 炭素鋼のCNC加工
1045中炭素鋼のCNC加工:熱処理状態付きで収集した特性範囲、1018と4140の間での位置づけ、見積依頼に必要なものを解説します。
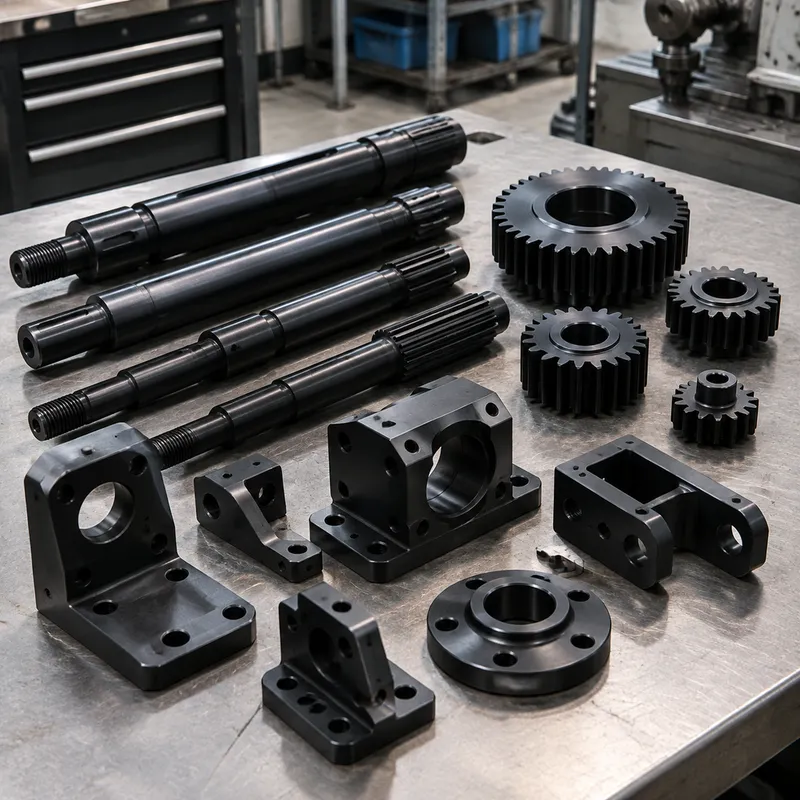
1045は一般機械加工における中炭素鋼の主力です。熱処理に応答できる炭素量を持ち、経済的に切削できる被削性を備え、低炭素の軟鋼より強度が必要だが合金鋼を持ち出すほどではない部品の既定の答えであり続ける価格帯にあります。シャフト、車軸、ギア、ピン、ブッシング、一般機械部品がこの等級の古典的な領域です。
この等級は、熱処理状態を最初に明記する工程計画に報います。同じ棒材でも焼ならし、焼入れ焼戻し、圧延のままのいずれかで到着し得るため、切削挙動と最終特性は状態によって動くからです。図面が切削後の形状と熱処理後の公差を分け、高周波焼入れを施す面(あれば)を明示しているとき、1045の見積は最もきれいにまとまります。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Tensile strength | 585–700 MPa | |
| Yield strength (0.2% offset) | 310 MPa | |
| Hardness | 170 HB | annealed |
| Elongation | 12–16% | |
| Machinability rating | 60–65% |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
シャフト・車軸・回転機械部品
旋削された1045のシャフト、スピンドル、スプロケットハブ、キー溝付き車軸は、この等級の基本用途です。中炭素のバランスが、回転部品に必要な強度を中程度のコストで与え、軸受座はシャフト全体を処理せずとも局部的高周波焼入れが可能です。回転用途が衝撃荷重や高い疲労要求を伴う場合は、合金鋼へのステップアップが定番です。
一般機械部品と治具
クランプブロック、治具プレート、金型部品、クレビスピン、タイロッド、油圧継手は日常的に1045の素材から作られます。標準的な超硬工具の実践で予測どおりに切削でき、特別な対策なしで一般公差を守り、溶接と火炎焼入れへの応答性により、現場での再加工が必要になり得る一個ものの治具に便利です。
1045が誤った選択になるケース
大型または複雑な溶接構造物は低炭素鋼に属します。溶接部で予熱の工夫が不要だからです。貫通焼入れされる精密ダイスや高摩耗金型は工具鋼に属します。そして、高強度と温度範囲にわたる靭性が同時に要求される用途では、ニッケル系合金鋼が普通炭素鋼の1045を上回ります — そこでこの鋼種を指定すると材料費は節約できても再加工を買うことになります。
熱処理状態が見積を形づくる
圧延のままの1045は切削は許容範囲ですが強度は最も低く、焼ならし材はより均一な組織を与え、焼入れ焼戻し材は買い手がこの等級を選ぶ理由である強度を届けます — その代償は硬い切削と薄肉部の変形の可能性です。精密部品の効率的な順序は通常、荒加工 → 熱処理 → 仕上げ加工であり、図面にその旨を書くべきです。硬化前に厳しい公差へ仕上げると公差を失う恐れがあります。
切削挙動と工具
1045は状態に応じて連続形から短い切りくずまで切り、硬化または熱処理済みロットでは切削抵抗が顕著に上がります。鋭利な超硬、水溶性切削液、安定したワーク保持が一般ケースをカバーします。硬化材での断続切削は刃先チッピングの起点なので、工程は硬化面への仕上げパスの衝突を避けるべきです。きわめて細かい仕上げが必要な部品は機械加工後の研削に回ります — シャフト軸受座では標準です。
溶接・再加工・二次加工
1045は溶接できますが、炭素量ゆえに予熱と徐冷が重要です — 省くと熱影響部が割れたり予測不能に硬化したりします。溶接後切削の組立品では、最終加工前の応力除去が幾何形状を真に保ちます。キー溝加工、ブローチ加工、ねじ切り、横穴加工はいずれも日常的で、この等級は快削鋼が何も罰しないのと同じく、特定の加工を罰しません。
Frequently Asked Questions
部品は1045にすべきか、4140のような合金鋼にすべきか?
習慣ではなく用途から判断します。1045は最小コストで一般的なシャフトと機械の荷重を受け持ち、4140は衝撃、大型断面、厳しい疲労にさらされる部品に、同じ切削幾何のままより高い強度と良い焼入れ性を買います。図面が4140向けに書かれていても荷重条件が穏やかなら、1045への移行は正当なコスト削減です — 要求の持ち主と確認してください。
1045は軟鋼と同じですか?
いいえ。軟鋼は1045の約半分の炭素量で、同じようには貫通焼入れできません。だから軟鋼部品は延性と溶接性を保ち、1045部品ははるかに高い強度へ熱処理できるのです。図面で両者を混同すると双方の方向で高くつきます。熱処理を計画していた場所の軟鋼は荷重条件で破損し、溶接を計画していた場所の1045は溶接部で割れます。
機械加工用の1045はどの状態で購入すべきですか?
工程順序に状態を合わせます。熱処理の前にすべてを切削する部品には、予測しやすい切削ができる焼ならし材。最終加工の前に強度を組み込みたい部品には、焼入れ焼戻し材を買い、硬い切削条件を計画します。一般の治具やピンには、圧延のまままたは焼ならしが経済的な既定です。状態は見積依頼(RFQ)に明記してください — 見積は状態によって変わります。
熱処理を通して公差を守るには?
荒加工 → 熱処理 → 公差が重要な形状の仕上げ加工、の順序を取ります。薄肉や非対称断面の変形が敵なので、対称な素材除去と最終パス前の応力除去が標準的な対策です。タップ穴など、研削なしで硬化を生き延びる必要のある形状は、熱処理前に切削し、予想される移動を見込んで寸法を決めてください。
1045の切削加工の見積には何を送ればよいですか?
公差付き2D図面とSTEPモデル、明記された等級と製品形態(丸棒、板、鍛造)、熱処理状態と硬度要求(あれば)、数量、仕上げ指定、検査要求。状態の明記が、価格と提示工程順序の両方を変えうる最も重要な入力です。
Ordering & Documentation
図面・文書
公差、ねじ指定、仕上げを載せた2D図面とSTEPまたはIGESモデルをお送りください。等級と熱処理状態を明示してください — 圧延のままの1045と焼入れ焼戻しの1045は、別の見積になります。
見積
価格はモデル、図面、素材形態と状態、数量、重要部の公差クラス、焼入れや研削の工程があればその内容から算出されます。熱処理後の仕上げは最初から見積依頼(RFQ)に載せ、工程順序が設計どおりに価格化されるようにしてください。
サンプル・供給
一個からの試作数量も普通で、初品が治具計画と熱処理計画の両方を、生産ロットの前に検証します。硬度と材料証明書はリクエストに応じて対応します — 範囲は見積時に取り決めてください。
保管・出荷
切削された1045は仕上げ指定が定義する表面状態で出荷され、素地の鋼面は通常、錆防止油または輸送用梱包で保護されます。受領後は乾燥した場所に、腐食性の暴露から分けて保管してください — この等級は合金元素なしの炭素鋼として錆びます。