8620 合金鋼のCNC加工
8620表面硬化合金鋼のCNC加工:収集した特性範囲、浸炭ギアとピンにこの等級が指定される理由、表面硬化処理を通して公差を守る切削順序を解説します。
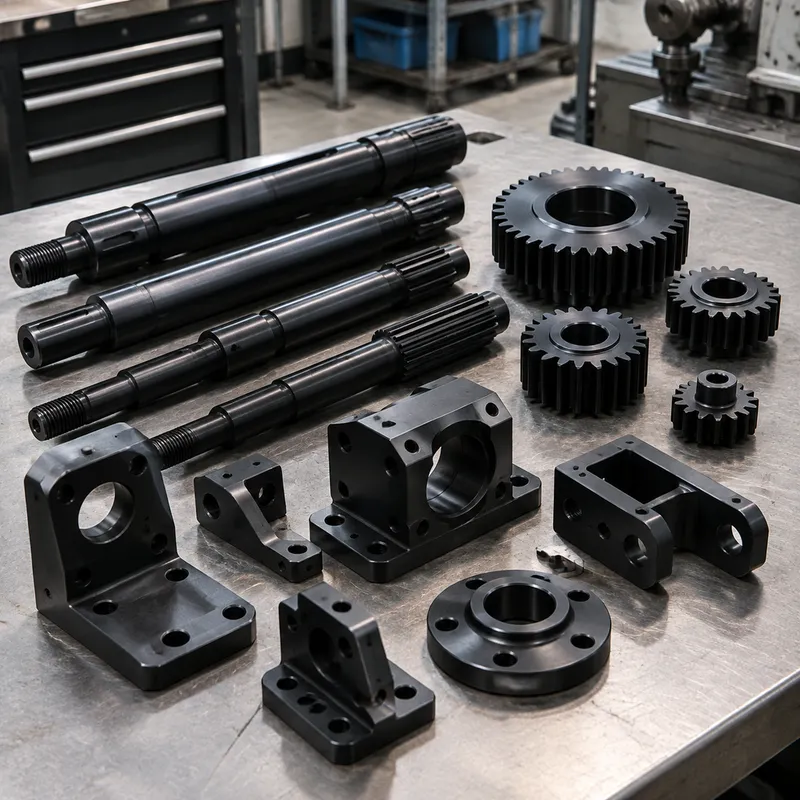
8620は一つの看板の仕事のために存在します。芯は柔らかく粘り強くありながら、硬く耐摩耗の表面を担う部品です。ニッケル・クロム・モリブデンの組成は浸炭に調整されています — 延性を保つ低い芯の炭素量と、硬化層を深く構築し予測どおりに硬化させる合金元素。その組合せで生きるギア、カムシャフト、ピン、ブッシング、パワートレイン金具は当然のように8620で指定されます。
8620の切削は浸炭前の状態では素直で、まさに切られるのがそのときです。幾何の大部分は柔らかい状態で切削され、部品は浸炭と硬化を経て、精密特徴だけが後で機械や研削盤に戻ります。その工程の分離 — 何を処理前に仕上げ、何を後に残すか — が8620部品の工学的心臓であり、それを明記する図面ほど速くきれいに見積もれます。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Tensile strength | 585–745 MPa | annealed |
| Yield strength (0.2% offset) | 350–515 MPa | annealed |
| Elongation | 15–20% | annealed |
| Hardness | 170–217 HB (annealed) | annealed, Brinell |
| Machinability rating | 60% | vs. AISI 1212 = 100% |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
浸炭ギアとギアブランク
自動車・産業用変速機の平歯車、はすば、かさ歯車のブランクが8620の典型的な部品です。ブランクはホブ切り、形削り、または完全に柔らかい状態で機械加工され、歯面に硬化層を構築するため浸炭され、硬化され、そして仕上げられます — しばしば歯の研削で最終輪郭へ。硬化層が歯面に摩耗寿命を与える間、粘い芯が、貫通焼入れされた歯を割る曲げ疲労と衝撃荷重に抵抗します。
ピン・ブッシング・摩耗インターフェースの金具
クレビスピン、カムフォロア、ロッカーシャフトピン、リンケージブッシングは硬い外側と脆くない中身をペアにします — これこそ浸炭8620が届けるものです。ボアやシャフトを柔らかい状態で切削し、摩耗面を表面硬化処理に残すのが効率的な順序。硬化後の軸受直径の局部研削が運転クリアランスを詰めます。
8620が誤った選択になるケース
均一な貫通硬度を必要とする部品 — 多くのダイス詳細、摩耗面のない高強度シャフト、引張荷重の板 — は4140や4340のような貫通焼入れ等級に属します。薄い硬化層ではなく断面全体が硬化するからです。そして摩耗インターフェースや表面疲労がまったく存在しないなら、普通炭素鋼がたいていより安く溶接可能な答えです。
切削してから浸炭する順序
浸炭前の8620の切削は、その生涯の物語の低負荷・長工具寿命の半分です。規律は、炉が幾何に何をするかの計画にあります。硬化層は露出したすべての面に構築され、図面が硬化させたくないねじやボアも含みます — マスキング、選択浸炭、重要直径への研削代が対策であり、すべて図面に属します。
熱処理を通した寸法挙動
浸炭と焼入れは材料を動かします — 硬化層の成長、焼入れ変形、時折の焼戻しシフトが積み重なります。したがって精密部品は柔らかい状態で荒加工し、熱処理し、その後に厳しい特徴を仕上げます。薄肉・非対称断面が最も変形し、対称な素材除去と軸受直径への贅沢な研削代が標準の防御です。
溶接と修復の考慮
8620は溶接できますが、合金含有量と表面硬化の目的ゆえに、修復溶接は現場の便ではなく適格手順の話し合いです。溶接域は基本設計が頼る硬化層を発達させず、割れを避けるには予熱+溶接後処理が要ります。溶接組立品は別の等級の周りで設計し、8620は切削して浸炭する部品に取って置いてください。
Frequently Asked Questions
ギアに貫通焼入れの4140ではなく8620を指定するのはなぜ?
失敗モードが異なるからです。浸炭8620の歯は、粘く衝撃に寛容な芯の上に硬く耐摩耗の表面を担います — ギアの古典的な処方箋です。貫通焼入れの4140は断面全体を硬化させ、衝撃下の脆性破壊のリスクを上げますが、全断面硬度が本当に必要なところでは処理を単純化します。ギアとカムの用途はたいてい硬化層に報い、構造・ねじりシャフトの用途はしばしば貫通硬度に報います。
浸炭は切削済みの寸法に何をしますか?
露出したすべての面は硬化層の形成とともにわずかに成長し、焼入れがその上に変形を加えます。実務の応答は順序です。精密直径に研削代を残して柔らかく加工し、浸炭・硬化し、その後に厳しい特徴を研削または硬切削する。工場がどの面が処理後に公差化されるかを尋ねることを期待してください — その質問こそ、8620を回したことのある工場の印です。
8620部品のすべての面が硬くなりますか?
既定では、はい — 浸炭はアクセス可能なすべての面を見ます。通常は望ましいことですが、常にではありません。柔らかいまま残すべきねじ、精密ボア、組立特徴はマスキングまたは選択処理を必要とし、ボアは銅めっきや機械的な塞ぎで炭素を排除できます。除外する面を図面に明記してください。炉の工場がそれをマスキング計画に変換します。
8620は熱処理前に切削しやすいですか?
はい — 焼なましまたは焼ならし状態では、合金鋼として快適な被削性レベルで切り、工具寿命は予測可能で標準の超硬実践が使えます。買い手が8620に結びつける硬度は棒材からではなく表面硬化処理の後に来ます。それでも工程計画は工場が見るかもしれない混在ロットを考慮すべきです。焼ならし材は焼なまし材よりわずかに硬く切れます。
8620の切削加工の見積には何を送ればよいですか?
STEPモデル、公差を熱処理前と熱処理後に分けた2D図面、硬化深度と表面硬度の要求、数量、検査ニーズ。状態の分離と硬化層の指定が、価格と提示順序の両方を最も変える二つの入力です。
Ordering & Documentation
図面・文書
切削のままの公差と処理後の公差を分け、硬化深度と硬度の指定を担う2D図面付きのSTEPまたはIGESモデルをお送りください。等級と状態を名指してください — 硬化層の仕様のない8620は未完成の図面です。
見積
価格はモデル、図面、素材状態、数量、マスキングと研削の範囲、検査計画に従います。表面硬化処理は独自の納期を持つ価格化された工程であり、それを必要とする部品は切削だけではなく全順序を通して見積もられます。
サンプル・供給
浸炭部品の初品は、硬化深度、表面硬度、処理後寸法を一緒に検証します — 三つはセットで動きます。検査範囲(証明、硬度調査、寸法レポート)を見積時に取り決め、サンプルが生産ロットの判断基準となるエビデンスを担うようにしてください。
保管・出荷
完成8620部品は工程が定義する表面状態 — 素地の硬化層、研削、被覆 — で出荷されます。素材の未処理面はどの炭素鋼と同じく錆び、通常は輸送中に油で保護されます。乾燥して保管してください。表面硬化された面は耐食ではありません。