8620-Legierungsstahl CNC-Bearbeitung
CNC-Bearbeitung des einsatzhärtbaren Legierungsstahls 8620: gesammelte Eigenschaftspalette, warum die Sorte für aufgekohlte Zahnräder und Bolzen spezifiziert wird, und die Zerspanungsfolge, die die Toleranz durch die Randschichtbehandlung hält.
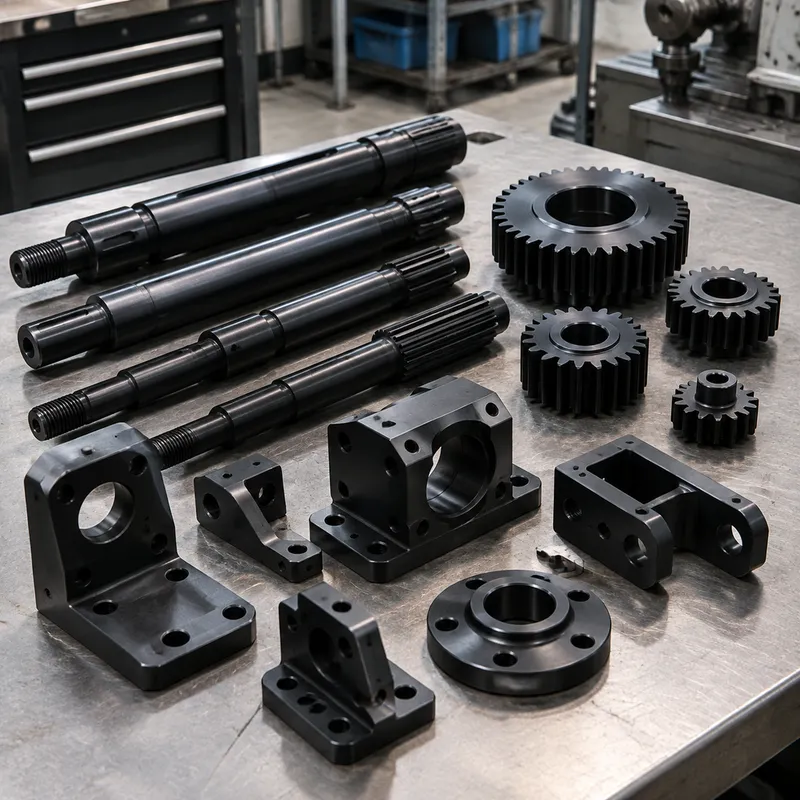
8620 existiert für eine einzige charakteristische Aufgabe: Teile, die im Kern weich und zäh bleiben müssen, während sie eine harte, verschleißbeständige Oberfläche tragen. Die Nickel-Chrom-Molybdän-Chemie ist auf das Aufkohlen abgestimmt — ein niedriger Kohlenstoffgehalt im Kern, der duktil bleibt, und Legierungselemente, die die Randschicht tief aufbauen und vorhersagbar härten lassen. Zahnräder, Nockenwellen, Bolzen, Buchsen und Antriebskomponenten, die von dieser Kombination leben, werden selbstverständlich in 8620 spezifiziert.
8620 lässt sich im Zustand vor dem Aufkohlen unkompliziert zerspanen — und genau dann wird es geschnitten: Die meiste Geometrie wird im weichen Zustand bearbeitet, das Teil durchläuft Aufkohlen und Härten, und nur die Präzisionsmerkmale kommen danach zurück an Werkzeugmaschine oder Schleifmaschine. Die Prozessaufteilung — was vor der Behandlung fertiggestellt und was für danach aufgespart wird — ist das konstruktive Herz eines 8620-Teils, und die Zeichnung, die sie ausweist, wird schneller und sauberer angeboten.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | 585–745 MPa | annealed |
| Yield strength (0.2% offset) | 350–515 MPa | annealed |
| Elongation | 15–20% | annealed |
| Hardness | 170–217 HB (annealed) | annealed, Brinell |
| Machinability rating | 60% | vs. AISI 1212 = 100% |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Aufgekohlte Zahnräder und Zahnradrohlinge
Rohlinge für Stirn-, Schräg- und Kegelräder in Fahrzeug- und Industriegetrieben sind das klassische 8620-Teil. Der Rohling wird wälzgefräst, gestoßen oder vollständig im weichen Zustand bearbeitet, auf den Flanken zur Randschicht aufgekohlt, gehärtet und dann — meist durch Schleifen der Zähne — auf das endgültige Profil fertiggestellt. Die Randschicht liefert Verschleißlebensdauer an der Zahnfläche, während der zähe Kern der Biegewechsel- und Stoßbelastung widersteht, an der durchgehärtete Zähne reißen.
Bolzen, Buchsen und Verschleißschnittstellen-Hardware
Gabelbolzen, Rollenhebel, Nockenschleifer-Wellenbolzen und Gestänge-Buchsen verbinden eine harte Außenseite mit einem nicht spröden Kern — genau das liefert aufgekohltes 8620. Die Bohrung oder Welle weich zu bearbeiten und die Verschleißfläche für die Randbehandlung aufzusparen ist die effiziente Folge; lokales Schleifen der Lagerdurchmesser nach dem Härten bringt die Laufspieltoleranzen hinein.
Wo 8620 die falsche Wahl ist
Teile, die eine gleichmäßige Durchhärtung brauchen — viele Werkzeugdetails, hochfeste Wellen ohne Verschleißflächen oder auf Zug belastete Platten — gehören auf durchhärtende Sorten wie 4140 oder 4340, bei denen der ganze Querschnitt härtet statt einer dünnen Randschicht. Und wenn es überhaupt keine Verschleißschnittstelle oder Oberflächenermüdung gibt, ist unlegierter Baustahl meist die günstigere, gut schweißbare Antwort.
Die Folge: erst zerspanen, dann aufkohlen
8620 vor dem Aufkohlen zu schneiden ist die kraftarme, werkzeugschonende Hälfte seiner Lebensgeschichte; die Disziplin liegt darin zu planen, was der Ofen mit der Geometrie macht. Die Einsatzhärtungstiefe baut auf jeder freigelegten Fläche auf — auch auf Gewinden und Bohrungen, die die Zeichnung möglicherweise nicht gehärtet haben will. Abdecken, selektives Aufkohlen oder Schleifaufmaß an kritischen Durchmessern sind die Gegenmaßnahmen, und sie gehören alle auf die Zeichnung.
Maßverhalten durch die Wärmebehandlung
Aufkohlen und Abschrecken bewegen Werkstoff — Randschichtwachstum, Abschreckverzug und gelegentliche Anlassverschiebungen summieren sich. Präzisionsteile werden daher im weichen Zustand vorgearbeitet, wärmebehandelt und danach auf die engen Merkmale fertiggestellt. Dünne und asymmetrische Querschnitte verziehen sich am stärksten; symmetrische Abnahme und großzügiges Schleifaufmaß an Lagerdurchmessern sind die Standardverteidigung.
Schweißen und Reparatur
8620 lässt sich schweißen, aber sein Legierungsgehalt und sein einsatzhärtender Zweck machen die Reparaturschweißung zu einer Frage qualifizierter Verfahren, nicht zu einer Baustellen-Konvenienz: Die Schweißzone wird die Randschicht, auf die der Grundentwurf baut, nicht ausbilden, und Vorwärmung plus nachträgliche Behandlung sind nötig, um Rissbildung zu vermeiden. Entwerfen Sie geschweißte Baugruppen um eine andere Sorte und reservieren Sie 8620 für bearbeitete und aufgekohlte Teile.
Häufig gestellte Fragen
Warum 8620 statt durchgehärtetem 4140 für ein Zahnrad spezifizieren?
Weil sich die Versagensarten unterscheiden. Ein aufgekohlter 8620-Zahn trägt eine harte, verschleißbeständige Oberfläche über einem zähen, stoßverträglichen Kern — das klassische Getrieberezept. Durchgehärtetes 4140 härtet den ganzen Querschnitt, was das Risiko eines Sprödbruchs unter Stoß erhöht, aber die Verarbeitung vereinfacht, wo Vollschnitthärte wirklich gebraucht wird. Zahnrad- und Nockenbetrieb belohnt meist die Randschicht; konstruktive und torsionsbelastete Wellen belohnen oft Durchhärtung.
Was macht das Aufkohlen mit meinen bearbeiteten Maßen?
Jede freigelegte Fläche wächst leicht, während sich die Randschicht ausbildet, und das Abschrecken legt Verzug obendrauf. Die praktische Antwort ist eine Folge: weich bearbeiten mit Schleifaufmaß an den Präzisionsdurchmessern, aufkohlen und härten, dann die engen Merkmale schleifen oder härtebearbeiten. Rechnen Sie damit, dass die Werkstatt fragt, welche Flächen nach der Behandlung toleriert sind — diese Frage ist das Zeichen einer Werkstatt, die 8620 schon gefahren hat.
Werden alle Flächen eines 8620-Teils hart?
Standardmäßig ja — das Aufkohlen sieht jede zugängliche Fläche, was meist erwünscht, aber nicht immer gewollt ist. Gewinde, Präzisionsbohrungen oder Montagemerkmale, die weich bleiben müssen, brauchen eine Abdeckung oder selektive Behandlung, und Bohrungen können verkupfert oder mechanisch abgesetzt werden, um Kohlenstoff auszuschließen. Weisen Sie die auszuschließenden Flächen auf der Zeichnung aus; der Ofenbetrieb macht daraus einen Abdeckplan.
Lässt sich 8620 vor der Wärmebehandlung leicht zerspanen?
Ja — im weichgeglühten oder normalisierten Zustand schneidet es auf einem angenehmen Zerspanbarkeitsniveau für einen Legierungsstahl, mit vorhersagbarer Werkzeuglebensdauer und üblicher Hartmetallpraxis. Die Härte, die Einkäufer mit 8620 verbinden, kommt nach der Randbehandlung, nicht aus dem Stabmaterial; die Bearbeitungsplanung sollte dennoch die gemischten Chargen einrechnen, die eine Werkstatt sehen kann, da normalisiertes Material etwas härter schneidet als weichgeglühtes.
Was sollte ich für ein Angebot zur 8620-Bearbeitung einreichen?
Ein STEP-Modell, eine 2D-Zeichnung, deren Toleranzen in Gruppen vor und nach der Wärmebehandlung aufgeteilt sind, Anforderungen zu Einsatzhärtetiefe und Oberflächenhärte, Stückzahl und Prüfbedarf. Die Zustandsaufteilung und die Randschichtangabe sind die beiden Eingaben, die Preis und vorgeschlagene Folge am stärksten verändern.
Bestellung & Unterlagen
Unterlagen
Reichen Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung ein, die bearbeitete von Behandlungs-nachher-Toleranzen trennt und die Randschichttiefe und Härte ausweist. Nennen Sie Sorte und Zustand — 8620 ohne Randschichtspezifikation ist eine unvollständige Zeichnung.
Angebot
Die Preisbildung folgt Modell, Zeichnung, Halbzeugzustand, Stückzahl, Abdeckungs- und Schleifumfang sowie Prüfplan. Die Randbehandlung ist ein bepreister Prozessschritt mit eigener Vorlaufzeit — Teile, die sie brauchen, werden über die ganze Folge kalkuliert, nicht nur über die Bearbeitung.
Muster & Lieferung
Erstmuster an aufgekohlten Teilen prüfen Randschichttiefe, Oberflächenhärte und Maße nach der Behandlung gemeinsam — die drei bewegen sich als Set. Vereinbaren Sie den Prüfungsumfang (Zertifikat, Härtekampagne, Maßbericht) im Angebot, damit das Muster die Belege mitbringt, nach denen die Serie beurteilt wird.
Lagerung & Versand
Fertige 8620-Teile versenden sich mit dem Oberflächenzustand, den der Prozess definiert — nackte Randschicht, geschliffen oder beschichtet. Unbehandelte Flächen des Halbzeugs rosten wie jeder Kohlenstoffstahl und werden im Transport üblicherweise ölgeschützt. Trocken lagern; einsatzgehärtete Flächen sind nicht korrosionssicher.
Angebot für 8620-Legierungsstahl CNC-Bearbeitung anfordern →