Usinage CNC de l'acier allié 8620
Usinage CNC de l'acier allié à cémentation 8620 : enveloppe de caractéristiques collectée, pourquoi la nuance se spécifie pour engrenages et axes cémentés, et la séquence d'usinage qui garde la tolérance à travers le traitement de surface.
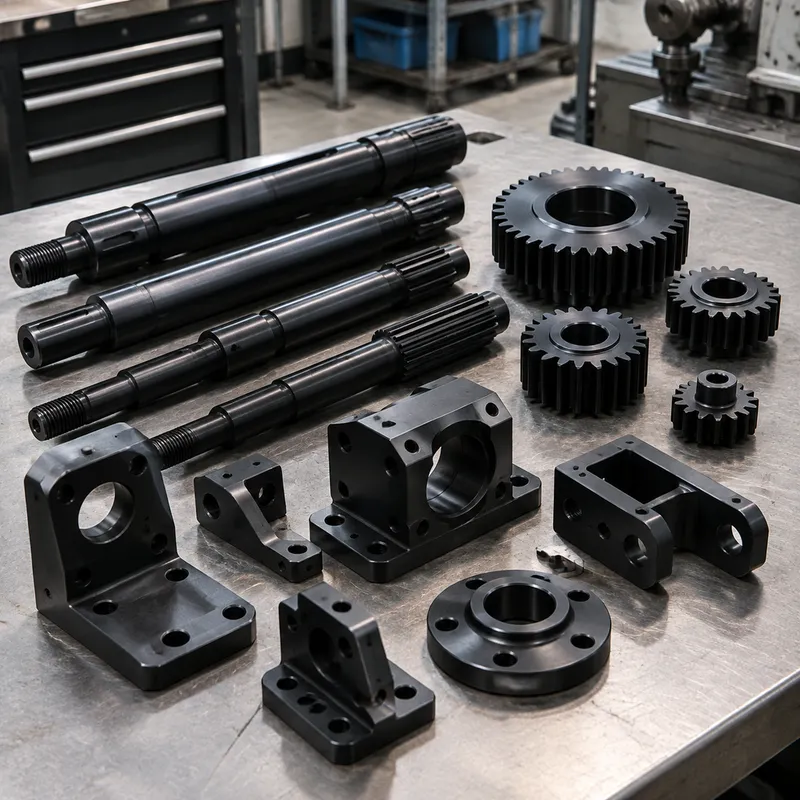
Le 8620 existe pour un métier signature : les pièces qui doivent rester douces et tenaces à cœur tout en portant une surface dure et résistante à l'usure. La chimie nickel-chrome-molybdène est accordée à la cémentation — une faible teneur en carbone à cœur qui reste ductile, et des éléments d'alliage qui laissent la couche se construire profondément et se durcir de façon prévisible. Engrenages, arbres à cames, axes, bagues et quincaillerie de transmission qui vivent de cette combinaison se spécifient en 8620 de routine.
L'usinage du 8620 est direct dans la condition avant cémentation, qui est précisément quand on le coupe : l'essentiel de la géométrie s'usine à l'état doux, la pièce passe la cémentation et la trempe, et seuls les éléments de précision reviennent à la machine ou à la rectifieuse ensuite. La répartition du procédé — quoi finir avant traitement et quoi laisser pour après — est le cœur d'ingénierie d'une pièce en 8620, et le plan qui l'énonce se chiffre plus vite et plus proprement.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 585–745 MPa | annealed |
| Yield strength (0.2% offset) | 350–515 MPa | annealed |
| Elongation | 15–20% | annealed |
| Hardness | 170–217 HB (annealed) | annealed, Brinell |
| Machinability rating | 60% | vs. AISI 1212 = 100% |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Engrenages cémentés et flancs d'engrenages
Les flancs d'engrenages droits, hélicoïdaux et coniques pour boîtes de vitesses automobiles et industrielles sont la pièce 8620 canonique. Le flanc se taillé à la fraise-mère, se façonne ou s'usine entièrement à l'état doux, se cémenté pour construire la couche sur les flancs, se durcit, puis se finit — souvent en rectifiant les dents — au profil final. La couche donne une durée de vie à l'usure à la surface de la dent tandis que le cœur tenace résiste à la fatigue en flexion et aux charges de choc qui fissurent les dents trempées à cœur.
Axes, bagues et quincaillerie d'interface d'usure
Axes de fourchette, galets de came, axes de culbuteurs et bagues de tringlerie associent un extérieur dur à un intérieur non cassant, précisément ce que le 8620 cémenté délivre. Usiner l'alésage ou l'arbre à l'état doux et laisser la surface d'usure au traitement de couche est la séquence efficace ; la rectification locale des diamètres de roulement après durcissement amène les jeux de fonctionnement.
Quand le 8620 est le mauvais choix
Les pièces qui exigent une dureté uniforme à cœur — nombreux détails de moules, arbres à haute résistance sans surfaces d'usure, ou plaques chargées en traction — relèvent des nuances trempantes à cœur comme le 4140 ou le 4340, où toute la section se durcit plutôt qu'une mince couche. Et s'il n'existe aucune interface d'usure ni fatigue de surface, un acier au carbone simple est d'ordinaire la réponse moins chère et soudable.
La séquence usiné-puis-cémenté
Couper le 8620 avant cémentation est la moitié de son histoire à faible effort et longue vie d'outil ; la discipline consiste à planifier ce que le four fera à la géométrie. La profondeur de couche se construit sur toute surface exposée, y compris filetages et alésages que le plan ne veut pas durs — masquage, cémentation sélective ou surépaisseur de rectification sur les diamètres critiques sont les parades, et toutes ont leur place sur le plan.
Comportement dimensionnel à travers le traitement thermique
Cémentation et trempe déplacent la matière — croissance de couche, distorsion de trempe et le décalage occasionnel de revenu s'additionnent. Les pièces de précision s'ébauchent donc à l'état doux, se traitent, puis finissent les éléments serrés. Les sections minces et asymétriques se déforment le plus ; un enlèvement symétrique et une surépaisseur de rectification généreuse sur les diamètres de roulement sont les défenses standard.
Considérations de soudage et de réparation
Le 8620 se soude mais sa teneur en alliage et son but de trempe superficielle font de la réparation par soudage une conversation de mode opératoire qualifié, pas une commodité de terrain : la zone soudée ne développera pas la couche sur laquelle la conception de base compte, et un préchauffage plus traitement après soudage est exigé pour éviter la fissuration. Concevez les ensembles soudés autour d'une autre nuance et réservez le 8620 aux pièces usinées et cémentées.
Frequently Asked Questions
Pourquoi spécifier du 8620 plutôt que du 4140 trempé à cœur pour un engrenage ?
Parce que les modes de défaillance diffèrent. Une dent en 8620 cémenté porte une surface dure et résistante à l'usure sur un cœur tenace tolérant aux chocs — la recette d'engrenage classique. Le 4140 trempé à cœur durcit toute la section, ce qui accroît le risque de rupture fragile sous impact mais simplifie la fabrication là où la dureté pleine section est réellement requise. Le service d'engrenage et decame récompense d'ordinaire la couche ; le service d'arbre structurel et en torsion récompense d'ordinaire la trempe à cœur.
Que fait la cémentation à mes dimensions usinées ?
Toute surface exposée grossit légèrement à mesure que la couche se forme, et la trempe ajoute de la distorsion par-dessus. La réponse pratique est une séquence : usiner à l'état doux avec surépaisseur de rectification sur les diamètres de précision, cémenter et durcir, puis rectifier ou tourner dur les éléments serrés. Attendez-vous à ce que l'atelier demande quelles surfaces sont cotées après traitement — cette question est la marque d'un atelier qui a déjà usiné du 8620.
Toutes les surfaces d'une pièce en 8620 deviennent-elles dures ?
Par défaut oui — la cémentation voit toute surface accessible, ce qui est d'ordinaire voulu mais pas toujours. Filetages, alésages de précision ou éléments d'assemblage qui doivent rester doux exigent un masquage ou un traitement sélectif, et les alésages peuvent être cuivrés ou mécaniquement obturés pour exclure le carbone. Énoncez sur le plan les surfaces à exclure ; l'atelier de traitement les convertit en plan de masquage.
Le 8620 est-il facile à usiner avant traitement thermique ?
Oui — à l'état recuit ou normalisé il coupe à un niveau d'usinabilité confortable pour un acier allié, avec une durée de vie d'outil prévisible et une pratique carbure standard. La dureté que les acheteurs associent au 8620 vient après le traitement de couche, pas du brut ; les plans d'usinage devraient néanmoins tenir compte des lots mixtes qu'un atelier peut voir, car le stock normalisé coupe un peu plus dur que le recuit.
Que faut-il envoyer pour un devis d'usinage en 8620 ?
Un modèle STEP, un plan 2D avec tolérances réparties en groupes avant et après traitement thermique, profondeur de couche et exigences de dureté superficielle, quantité et besoins de contrôle. La répartition d'états et la cotation de couche sont les deux données qui changent le plus à la fois le prix et la séquence proposée.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D qui sépare les tolérances à l'état usiné des tolérances après traitement et porte la cotation de profondeur de couche et de dureté. Nommez la nuance et l'état — un 8620 sans spécification de couche est un plan inachevé.
Devis
Le chiffrage suit le modèle, le plan, l'état du stock, la quantité, le périmètre de masquage et de rectification, et le plan de contrôle. Le traitement de couche est une étape de procédé chiffrée avec son propre délai — les pièces qui l'exigent se chiffrent à travers la séquence complète, pas seulement l'usinage.
Échantillon & approvisionnement
Les premiers articles sur pièces cémentées vérifient ensemble profondeur de couche, dureté superficielle et dimensions après traitement — les trois bougent comme un ensemble. Convenez du périmètre de contrôle (certification, relevé de dureté, rapport dimensionnel) au devis pour que l'échantillon porte la preuve sur laquelle le lot de production sera jugé.
Stockage & expédition
Les pièces 8620 finies partent avec l'état de surface que le procédé définit — couche brute, rectifiée ou revêtue. Les surfaces non traitées du brut rouillent comme tout acier au carbone et sont normalement protégées à l'huile en transit. Stockez au sec ; les surfaces trempées superficiellement ne sont pas à l'épreuve de la corrosion.