スイス型旋盤(Swiss Machining)サービス
小さく細長い精密部品のためのスイス型旋削:ガイドブッシュ包絡内の直径、公差の帯、従来の旋盤がたわませる部品へのガイドブッシュ支持を解説します。
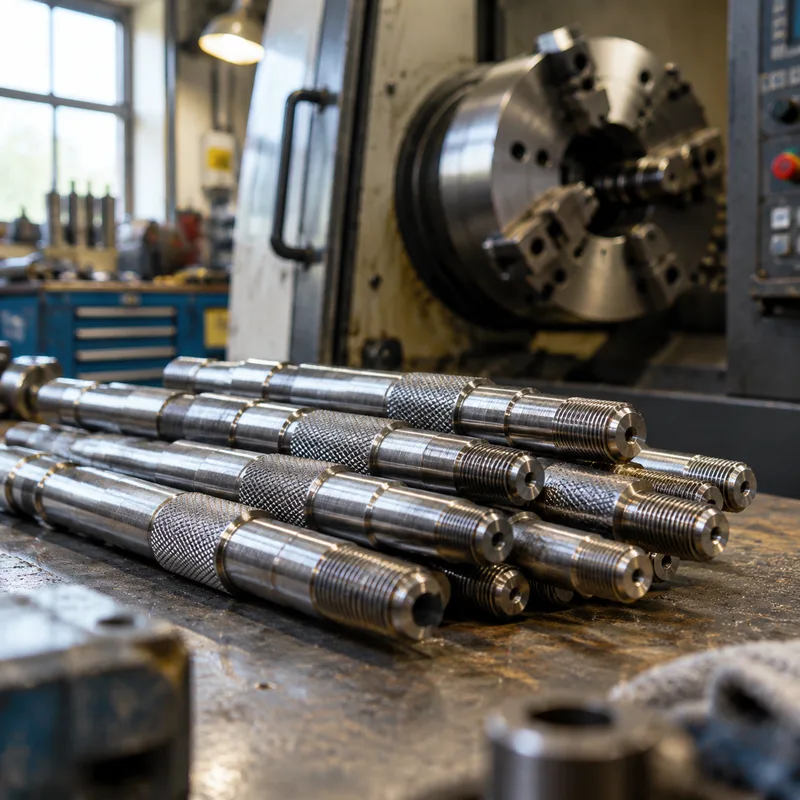
スイス型切削はスライドヘッドストックと硬化したガイドブッシュを通るバー送りの旋削です:材料は切削平面のすぐ後ろで直接支持されるため、チャックから張り出す代わりに、支持されない素材は一〜二本分の棒直径に制限されます。その単一の機械的差異こそ、長く細く複雑な部品 — ピン、継手、締結材、ミニチュアシャフト — が従来の旋盤で部品を台無しにするたわみなしに切れる理由です。
工程窓は設計上狭いです。部品の直径はガイドブッシュの天井 — 一インチをわずかに超え、多くの用途はそれをはるかに下回る — の中に留まり、標準の生産公差は万分の二〜千分の一インチの帯で保持されます。引き換えに、一つの切削サイクルが旋削、横穴あけ、ねじ切り、フライスを覆い、バー送りの生産は五桁の単位ロットを一貫した寸法再現性で持続します。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Tolerance | ±0.0002–0.001 in (standard production band) | the tight end holds only with spindle-runout, tool-wear, thermal-growth and material-behavior control — the guide bushing is what makes it reachable on slender parts |
| Max diameter | below 1.25 in (many applications under 0.75 in) | the guide-bushing support envelope, not the machine size, sets the diameter ceiling |
| Unsupported length | 1–2× bar diameter at the cutting interface | the constraint that cuts bending forces and vibration versus conventional chuck-and-extend turning |
| Surface finish | 16–32 µin Ra (typical band) | reached under optimized cutting parameters; biocompatible-part practice uses the same band |
| Batch range | bar-fed production beyond 10,000 units | stability for parts over 3:1 length-to-diameter is what carries the long bar-fed runs |
| Materials | brass, copper, aluminum, titanium alloys, stainless steel, nickel alloys, nylon, PEEK | the material span the sliding-headstock process is documented for |
| Typical parts | medical screws, orthopedic pins, aerospace fasteners, electrical connector pins, hydraulic fittings, miniature shafts | the application set the source documents for sub-1.25 in diameters |
| Max stock dimensions | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
| Lead time | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
| Setup changeover time | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
医療ねじ、ピン、インプラント金具
外科ねじと整形外科ピンは、生体適合性のために精密なねじ幾何、緊密な寸法制御、微細な表面仕上げを必要とします — まさにガイドブッシュの体制です。半インチ未満の小さい直径は安定した支持を保持し、ねじ形状が外形と同じサイクルで切られます。
航空宇宙・油圧継手
締結材と油圧継手は数千部品にわたる同軸度と再現可能な頭部寸法を要求します。スライドヘッドストックの幾何が細長いねじの同軸を保ち、ステンレスからチタンまでの高強度合金が文書化された材料セットの中にあります。
エレクトロニクスのコネクタピンとミニチュアシャフト
コネクタピンとシャフトは、従来の旋盤がまっすぐ保持できない長さ対直径比と小さい直径を組み合わせます。ブッシュ支持の切削がその比を超えても安定性を維持し、それこそ接触抵抗と組立嵌合を一貫させているものです。
スイス型が誤った選択になるケース
直径窓を超える部品、ブロック状のプリズム幾何、一回だけの試作は従来のCNC旋削またはフライスに属します — バー送りと段取りの経済性は生産数量でのみ成立し、直径の天井は実在します。直径、長さ、年間数量を早めに述べてください。工程の選択はたいていすぐに決まります。
Frequently Asked Questions
スイス型旋削部品はどれだけ小さくどれだけ精密にできますか?
直径は典型的にはガイドブッシュのサイズ範囲より下に留まり — 多くの用途は一インチのより小さい分数の下で走ります — 標準の生産公差は振れ、熱、工具の制御に応じて万分の二〜千分の一インチの帯です。最適化された条件では表面仕上げは低いマイクロインチRa域に届きます。緊密な帯は機能的な特徴にのみ指定してください。
どの材料がスイス型切削に適しますか?
文書化されたセットは真鍮、銅、アルミ、チタン合金、ステンレス鋼、ニッケル合金、ナイロン、PEEKに及びます。快削合金が最も高い生産レートを担います。チタンとステンレスは速度を調整すれば同じ支持幾何の中で切れます。図面とともに合金と調質を述べてください。
スイス型切削の見積には何を送ればよいですか?
機能的な特徴に公差が付いた図面、合金、バー素材の入手性、そして年間プラスロットごとの数量。スイス型の経済性はバー送りと数量駆動です — 数量帯がそもそも工程が勝つかを決めるため、広い範囲ではなく実際の数値を提供してください。
Ordering & Documentation
図面・文書
機能的な特徴にGD&Tが付き、ねじ指定、合金と調質、仕上げの要求が付いた図面。特徴が組立品をまたいで嵌合するなら印してください — それらの特徴の公差帯が工程計画を駆動します。
見積
見積はバー素材、サイクル時間、段取りを数量帯に対して価格化します。バー送りの生産はチャック仕事とは段取りを異なる方法で償却するため、年間数量とロットサイズを提供してください。同じ部品が異なる数量では異なる工程クラスで見積もられ得ます。
工程計画
ブッシュが切削点で導く、旋削、横穴あけ、ねじ切り、フライスを覆う一つの切削サイクルを想定してください。検査は同軸度と緊密帯の特徴に集中します。発注の前に検査報告が何を覆うかを尋ねてください。
サンプル・供給
初品は実際の合金ロットでのねじ品質と同軸度を証明します。生産ランプはバー送りで一貫した寸法挙動を示します。継続的な引き取りのための切り替えと安全在庫の取り扱いは見積時に合意してください。