快削真鍮 C360のCNC加工
C360快削真鍮のCNC加工:収集した特性包絡、この合金を被削性のベンチマークにする切削条件の帯、見積に送るべきものを解説します。
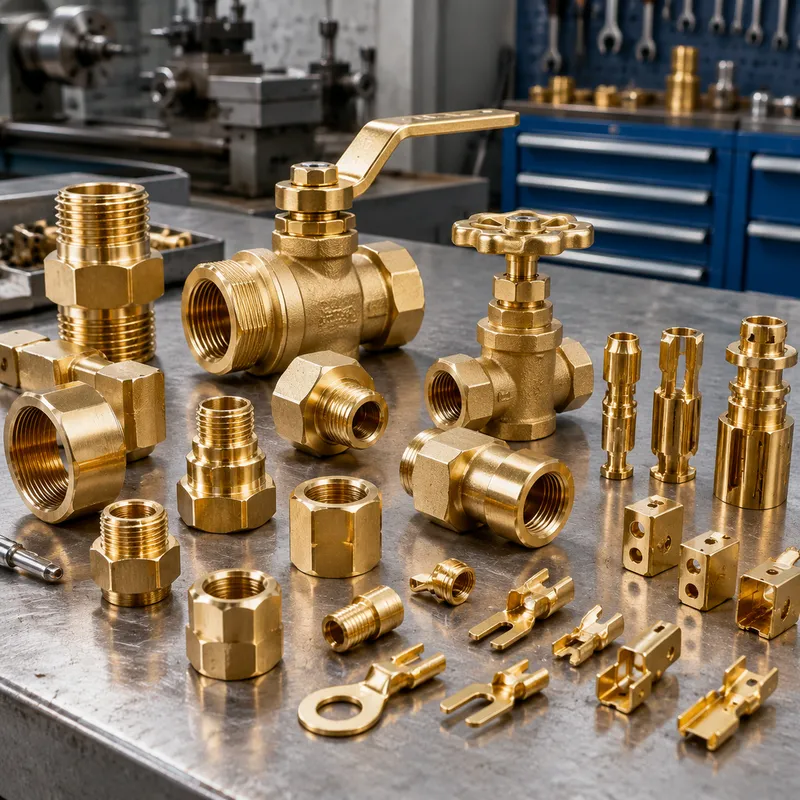
C360は快削真鍮です:銅亜鉛合金に、ただ一つの目的 — 形成された瞬間に切りくずを砕くこと — のために数パーセントの鉛を加えたもの。この一つの組成変更が被削性スケールの基準点を作ります。他のすべての銅系材料が測られる合金です。バルブ本体、継手、ギア、精密ピン、コネクタが、高速・長い工具寿命・二次工程を要さないこともある仕上げで切削されます。
トレードオフは利点と同じくらい具体的です。鉛含有量は、適合が検証されない限り飲料水・食品接触用途から排除し、成形挙動は鉛フリーの真鍮に比べて平凡です。しかし部品が成形特徴ではなく切削特徴で定義されるなら、C360は通常、素材から完成部品への最短経路です。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Composition | ~60% Cu, 35–37% Zn, 2.5–3.7% Pb (α-β brass) | source comparison point: C110 copper ≥99.9% Cu; lead content means RoHS / potable-water compliance must be verified per use |
| Machinability rating | 100% (industry benchmark) | the free-machining benchmark all copper alloys are measured against; low cutting resistance, suitable for high-volume production |
| Tensile strength | 300–600 MPa (depends on grade/temper) | per the same source block: yield ~100–400 MPa, Brinell hardness 80–150 HB |
| Yield strength (0.2% offset) | ~100–400 MPa | holds shape during machining per the source |
| Hardness | 80–150 HB | balances strength and machinability per the source |
| Density | ~8.50 g/cm³ | source comparison point: C110 copper ~8.89 g/cm³ |
| Achievable tolerance | ±0.01 mm | achievable on C360 per the source; low cutting resistance is what carries it |
| Turning parameters | 600–900 SFM cutting speed, 0.005–0.015 in/rev feed | turning band from the source cutting-parameter table; coolant optional, depth of cut 0.010–0.150 in |
| Corrosion dezincification limits | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
| Fatigue strength | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
| Max stock dimensions | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
大量の旋削部品
継手、バルブ部品、ねじインサート、精密ピンこそ被削性ベンチマークが報いる場所です:高い切削速度、低い切削力、短い脆性切りくずがスイス旋盤と大量の旋盤仕事に適します。公差の厳しい小部品は寸法を予測どおりに保持します — 切削プロセスそのものが安定しているからです。
ねじ、ギア、複雑な特徴
この合金はねじをきれいに切り、粘りのある材料が生む構成刃先なしに、小モジュールのギア歯やローレットのディテールを切削します。彫刻級の細部仕事 — バッジ、計器部品 — が同じ切りくず折断挙動の恩恵を受けます。
適合や成形が選択を動かす場面
飲料水接触、フードサービス、一部のRoHS敏感な組立品は選択を鉛フリーの成形グレードへ押しやります。曲げられ、深絞りされ、打ち抜かれねばならない部品は、C360ではそれほど損なわない代わりに、鉛フリー合金への移行で成形マージンを大きく得ます — 材料の後にではなく前に、支配的な要求を決めてください。
腐食用途の境界
一般の大気・屋内用途はC360によく合います。高温、停滞、攻撃的な水環境は脱亜鉛溶出のリスクを上げます — 選択的に亜鉛が失われ弱い銅のスポンジを残す現象です — そして鉛の分布は、鉛フリーグレードがより良く扱う応力腐食の考慮を加えます。海洋・攻撃的プロセスの部品はRFQに環境を明示的に記すべきです。
Frequently Asked Questions
C360は他の銅合金よりなぜこれほど速く切削できるのですか?
鉛は合金に不溶で、微小球として析出し内部の切りくず折断器として働きます。工具が工作物をせん断するとき、それらの介在物がせん断面に応力を集中させ、切りくずはすくい面を長く流れる代わりに短く破断します。摩擦が減り、切削力が下がり、切削熱が減る — それがベンチマーク評価の背後の全メカニズムです。
C360部品は飲料水組立品に使えますか?
既定では使えません。合金の切削を良くする鉛含有量こそ、飲料水・食品接触規制が制限するものです。この合金は適合表で包括的適合ではなく免除限定として現れます。用途が鉛フリーを要求するなら、成形グレードが標準の代替です — 異なる切削経済性を価格期待に計画に織り込んでください。
C360の見積には何を送ればよいですか?
公差とねじ指定付きのモデルと図面、素材形態、数量、めっき・研磨・ヘアラインなどの仕上げ。使用環境を記してください — 脱亜鉛溶出や適合の質問を初品の後ではなく生産前に表面化させる最速の方法です。
Ordering & Documentation
図面・文書
寸法付き図面、公差、ねじ指定を伴うSTEPモデルをお送りください。素材形態 — 六角、丸棒またはバー — を述べてください。真鍮の素材形状は価格と取り効率が異なります。
見積
見積はモデル、公差クラス、ねじの内容、仕上げ、数量から価格化されます。大量の旋削仕事こそ合金が真価を発揮する場所です。RFQでそう述べてください — 工程計画が汎用合金としてではなく切削条件の余裕を使えるように。
工程計画
多くのC360工程では冷却液は任意です — 切りくず折断挙動が、粘りのある合金にはできない形で乾式とミスト切削を担います。深いドリルは依然切りくず排出の計画を要します。切削のままの帯より下の表面仕上げ目標は研磨またはヘアライン工程を加え得ます。
サンプル・供給
旋削特徴の初品がロットの前にねじ品質と表面仕上げを検証します。一度証明されれば生産は寸法を一貫して保持します。材料証明書と適合書類は要求に応じて入手できます — 組立品が規制要求を担うなら見積時に申し付けてください。