真鍮 C260(快削黄銅)のCNC加工
C260真鍮のCNC加工:収集した特性包絡と調質依存性、快削真鍮に勝る場面、RFQに記すべき事項を解説します。
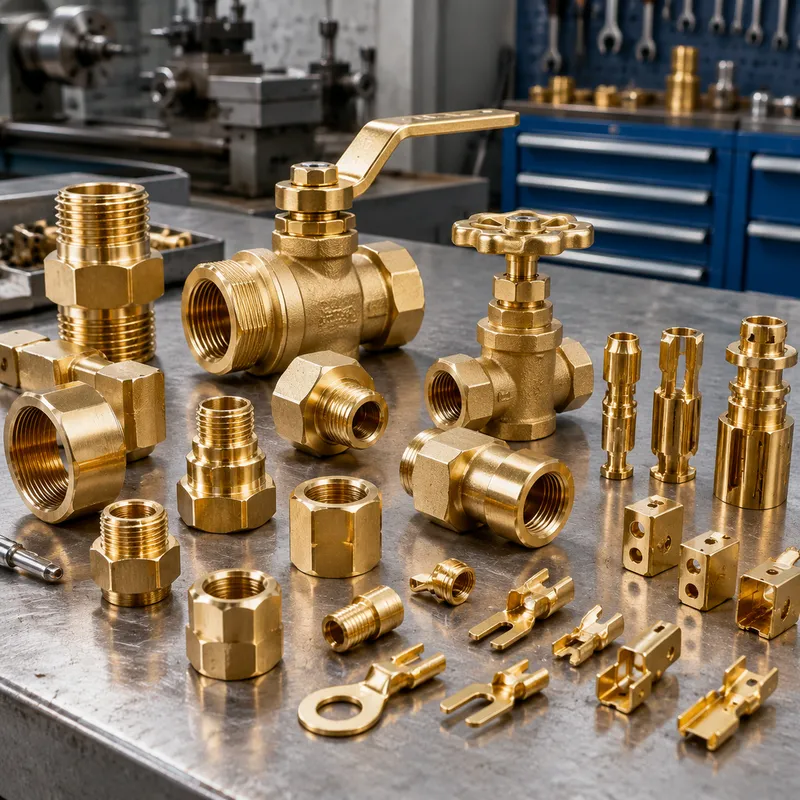
C260は真鍮の中でも成形を主役にする合金です。銅を約七割とし、残りを亜鉛が占め、鉛を含みません。快削真鍮が最大速度で切りくずになるために存在するのに対し、C260は割れずに曲げられ、引き伸ばされ、打ち抜かれ、絞られるために存在します — だから端子、コネクタシェル、アイレット、深絞りハウジングがこれを指定します。一般工学の基準ではきれいに切削できます;単に切削速度の一部を延性と成形追随性と交換しているだけです。
C260部品を決める特性は調質です。同じ合金でも焼なまし状態では深く成形され測定上は柔らかく、硬い調質ではばねと強度を担う代わりに成形ダイスが要する伸びを失います。図面には合金だけでなく調質を記してください — 二つのC260部品は異なる材料のように振る舞い得ます。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Composition | 68.5–71.5% Cu, balance Zn, lead max 0.07% | the 70/30 Cu/Zn ratio sits in the alpha-phase field — FCC structure is what carries the cold formability; no lead |
| Machinability rating | 30% | source comparison point: C360 brass at the 100% benchmark — C260 is the forming alloy, not the free-cutting one |
| Tensile strength | 375 MPa (H02 temper) | source comparison point: C360 at 385 MPa in the same temper |
| Elongation | 23% | source comparison point: C360 at 18% — the ductility margin that makes C260 the forming and stamping alloy |
| Lead content | None (RoHS compliant) | source comparison point: C360 at ~3% Pb, exempt-only for RoHS — the compliance reason drawings move to C260 |
| Corrosion behavior | moderate dezincification resistance; resistant to stress-corrosion cracking at typical residual stresses | better than C360 on both counts (70% Cu limits zinc mobility; no lead at grain boundaries) — the two properties that favor C260 for plated or aggressive-environment parts |
| Fatigue strength | 110–160 MPa (≈18 ksi, H02) | temper-dependent; CDA flat products H02, 100×10⁶ cycles |
| Hardness | 60–85 HBW (≈70 HRB, H02) | temper-dependent |
| Max stock dimensions | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
打ち抜き・成形される通電部品
端子、接触ばね、コネクタ本体がC260の定番の領域です:銅含有量が手頃に電流を運び、延性がダイスを生き延び、鉛フリーの組成がRoHS書類を単純に保ちます。端子が体積導電性ではなく昇温下でのばね挙動を要するなら、そこがリン青銅グレードが話し合いに入る境界です — ダイスを切る前に決めておく価値があります。
めっき・外観金具
C260はめっきを均一に受け、温かみのある仕上げに研磨できるため、装飾金具、彫刻部品、建築金具で一般的です。快削グレードに比べた脱亜鉛溶出と応力腐食割れへのより良い抵抗が、めっき部品や屋外暴露部品がこれを指定する二つ目の理由です。
快削真鍮がより良い選択になるケース
おもに旋削・ドリル・ねじ切りだけで、成形工程を担わず、穏やかな環境で暮らす部品は、鉛入りの快削グレードのほうがたいてい安く価格されます:被削性の差は大きく、サイクルタイムに直接現れます。飲料水や食品接触の要求は、鉛入り真鍮から完全に遠ざけます。
計画に値する切削挙動
切りくずを折る鉛の介在物がないため、C260は快削グレードより長く粘りのある切りくずを出します。鋭利なポジ傾角の工具、鋼より高い表面速度、深いボアでの良好な切りくず排出が差の大部分を担います。ねじ切りとローレット加工は日常業務です。合金の本当の制約は切り続けること — 純銅が要求するのと同じ規律を、より穏やかな形で要求します。
Frequently Asked Questions
C260は鉛入り快削真鍮の代替としてそのまま使えますか?
切削経済性では使えません。鉛入りグレードが被削性のベンチマークを設定し、C260はそのずっと下に座るため、重い旋削仕事はC260では目に見えて高くなります。代替が理にかなうのは、成形工程、めっき挙動、脱亜鉛溶出抵抗、鉛フリー適合が要求を支配するときです — 生の切削速度が支配するときには上手くいきません。
C260の図面で調質がそれほど重要なのはなぜですか?
調質は成形の結果と最終特性の両方を決めます。焼なまし調質は深く成形できるが測定上は柔らかく、硬い調質はきつい曲げが要する伸びを代償に強度とばねを届けます。調質ごとの正確な最小曲げ半径については情報源の見解が分かれるため、安全な実践は調質を名指し、最もきつい曲げを述べ、ダイスを切る前に工場に成形性を確認させることです。
C260部品のRFQには何を含めるべきですか?
合金と調質、形態(板、帯、棒または管)、成形が関わるなら最もきつい曲げ半径と絞り深さ、めっきまたは仕上げの要求、そして適合書類の要求 — 鉛フリーの組成こそ、このグレードでの適合の質問がたいていすぐに終わる理由です。
Ordering & Documentation
図面・文書
合金と調質を明示的に名指し、曲げ半径と絞り深さを担い、めっきまたは仕上げを指定した2D図面付きのSTEPモデルをお送りください。部品が機械加工に加えて打ち抜きされるなら、重要特徴にダイス対応の公差を載せてください。
見積
見積は合金と形態、成形工程、機械加工の内容、仕上げ、数量から価格化されます。C260では在庫選択が重要です:標準の帯幅や棒径から効率よく取りられる部品は、スクラップの代金を払わずに済みます。
工程計画
両方が存在する場合、計画は仕上げ切削の前に成形を順序づけ、工具を確定する前に指定調質での成形性を確認すると考えてください。この合金では深い特徴の切りくず排出は事後の心配ではなく計画の質問です。
サンプル・供給
初品は実際の調質での成形挙動を検証します — 調質依存の驚きが表面化する工程です。材料証明書と適合書類は要求に応じて入手できます。範囲は見積時に合意してください。