ADC12 Aluminium Druckguss
ADC12-Aluminium-Druckguss: die hochsiliziumhaltige Gusslegierung der japanischen Norm, ihr Eigenschaftsfeld, Zerspan- und Finishing-Verhalten und ihre Position gegenüber CNC-gefrästem Aluminium.
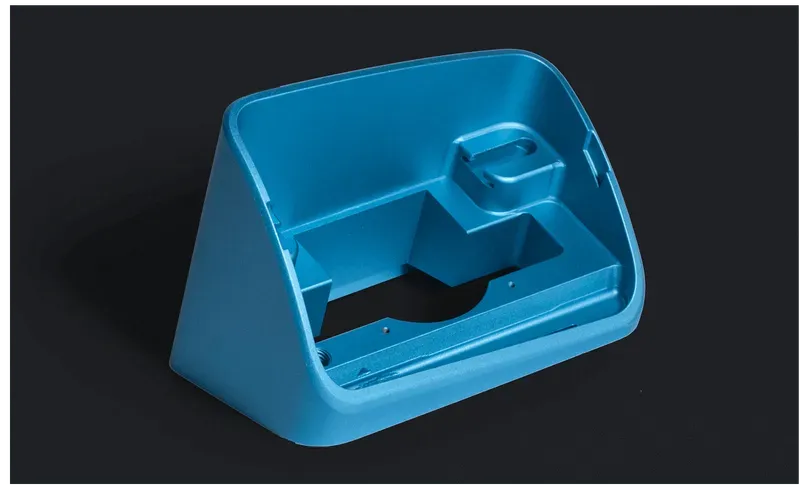
ADC12 ist die dominante Aluminium-Druckgusslegierung der japanischen Norm — eine hochsiliziumhaltige, kupferhaltige Legierung, gebaut für genau eine Aufgabe: dünne, komplexe Gussformen fehlerfrei bei hohen Taktraten zu füllen. Ihre Fließfähigkeit ist ihr Daseinsgrund; der Siliziumgehalt, der sie so gut gießen lässt, macht sie zugleich zu einem deutlich anderen Metall als Knetlegierungen wie 6061 — hervorragend für volumenfeste Net-Shape-Teile, mit eigenen Regeln für Zerspanung, Finishing und Eloxieren.
Elektronikgehäuse, Automobilkomponenten, Motor- und Pumpengehäuse, Halterungen und die riesige Mittelvolumen-Welt aus gegossenem Aluminium laufen auf ADC12 und seine nahen Vettern (A380 in der nordamerikanischen Norm). Der Großteil dieses Volumens wird gussnah gefertigt; die Merkmale, die eine Form nicht hält — Präzisionsbohrungen, Dichtflächen, Gewinde — werden CNC-zerspanet ergänzt, und die beiden Verfahren treffen sich auf praktisch jedem ernsthaften ADC12-Teil.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | 310 MPa (as cast) | — |
| Melting point | 577–660°C (aluminum die-casting family band) | — |
| Min wall thickness | 1.0–1.5 mm (as-cast) | — |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Elektronik- und Gehäuse-Hardware
Router- und Verstärkerchassis, Motorantriebe, Sensorgehäuse und Kommunikationsgehäuse sind die Kernzone von ADC12: dünne Wände, Rippen und Bolzen werden net-shape gegossen, dann an den Interface-Flächen zerspanet, die Dichtungen, Verbinder und Platinen tragen. Die Gießbarkeit der Legierung erlaubt es, ein Gehäuse um die Funktion zu entwerfen statt um Entformungsschrägen und Füllgrenzen — bis auf die Restporosität, die jeder Druckguss trägt.
Automobil- und mechanische Komponenten
Ventilgehäuse, Deckel, Pumpengehäuse, Halterungen und Hardware nahe dem Antriebsstrang spezifizieren ADC12 für die Volumenökonomie: Sekunden pro Schuss, jahrzehntelange Formstandzeit und wiederholbare Net-Shape-Geometrie. Die Festigkeit der Legierung liegt bequem in der leicht-strukturellen Klasse — sie trägt Gehäuse und Formteile, keine Primärstruktur — und ihre Zerspanbarkeit ist gut genug, dass kritische Merkmale routinemäßig nach dem Guss geschnitten werden.
ADC12 gegenüber zerspanetem Knetaluminium
Die ehrliche technische Aufteilung: Druckguss gewinnt bei Volumen bei komplexer dünner Geometrie und Stückkosten und verliert bei Festigkeit, Duktilität, Druckdichtheits-Zusage und eloxierbarem Finish — Knet-6061, aus dem Vollen gefräst, gewinnt all das und zahlt mit Materialverschnitt und Maschinenzeit. Volumen, Wandkomplexität und Finish entscheiden; Mittelvolumen-Teile starten häufig im Druckguss und wandern — oder umgekehrt —, wenn sich Mengen verschieben. Die beiden Verfahren sind auf demselben Teil oft Ergänzungen, nicht Alternativen.
Zerspanverhalten für die Planung
Der hohe Siliziumgehalt, der ADC12 seine Gießbarkeit gibt, wirkt abrasiv auf die Schneidstoffe — die Legierung zerspant mit guten Raten bei richtigen Werkzeugen (oft PCD oder feinkörniges Hartmetall), aber die Standzeit-Kalkulation unterscheidet sich von Knetaluminium. Porosität ist der Konstruktionszwang an zerspaneten Merkmalen: kritische Bohrungen und Dichtflächen fern bekannter Porositätszonen halten, den Guss so entwerfen, dass er sie speist, und akzeptieren, dass leckgeprüfter Druckeinsatz explizite Prozesskontrolle braucht. Gewinde in ADC12 sind Standardpraxis mit den Eingriffsreserven, die die niedrigere Duktilität der Legierung verlangt.
Finishing-Grenzen, die man früh kennen will
ADC12 lässt sich gut lackieren, pulverbeschichten und galvanisieren; klar eloxiert ergibt es keine kosmetische Oberfläche — das Silizium hinterlässt das typische fleckige Grau. Eloxieren an dieser Legierung ist funktional (dünn, schützend), nicht dekorativ. Zeichnungen, die eine helle oder gleichmäßige eloxierte Fläche brauchen, sind 6061-Frästeil-Zeichnungen, keine Druckguss-Zeichnungen — eine Entscheidung, die vor dem Werkzeugbau fällt, nicht danach.
Häufig gestellte Fragen
Ist ADC12 dasselbe wie A380?
Sie sind nahe Vettern, keine Zwillinge: A380 ist das nordamerikanische Arbeitstier mit ähnlicher Rolle, ADC12 das japanische Normäquivalent, und ihre Zusammensetzungen überlappen, ohne zusammenzufallen — Silizium und Kupfer liegen in benachbarten Bändern. Übergreifende Normzeichnungen sollten die Legierung nennen, um die sie konstruiert wurden; die meisten Betriebe können mit angepassten Werkzeug- und Prozessnotizen beide gießen.
Warum zeigen zerspanete ADC12-Flächen manchmal Poren?
Druckguss trägt inhärente Porosität — Gas- und Schwimmlunker gehören zum Verfahren. Fräst man in eine Porositätszone, legt man sie frei; deshalb werden kritische Merkmale gemeinsam mit der Gusskonstruktion positioniert, und deshalb tragen druckdichte Teile Tränkungs- oder Leckprüfungsschritte. Es ist eine gesteuerte Eigenschaft des Verfahrens, kein Defekt, wenn die Zeichnung damit plant.
Kann man ADC12 eloxieren?
Funktional ja, kosmetisch nein. Der hohe Siliziumgehalt lässt eloxiertes ADC12 fleckig dunkelgrau erscheinen, was nicht als gleichmäßige dekorative Oberfläche dient. Pulverbeschichtung und Lackieren sind der Standard-Finishing-Weg; braucht die Konstruktion klares oder farbiges Eloxieren, ist das eine Entscheidung für gefrästes Knetaluminium.
Was sollte ich für ein ADC12-Druckgussangebot einreichen?
Ein STEP-Modell, eine 2D-Zeichnung, die gussnahe von zerspaneten Merkmalen mit Toleranzen trennt, Stückzahl, Legierungsangabe (ADC12 oder das Äquivalent Ihrer Norm) und Finish. Werkzeug ist im Druckguss eine echte Position — ein gutes Angebot weist Werkzeugamortisation getrennt aus, damit die Volumenannahme hinter dem Stückpreis explizit ist.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung, die gussnahe Flächen gegen zerspanete Toleranzen abgrenzt und die Legierungsnorm nennt. Vermerken Sie jede Druckdichtigkeits- oder Leckprüfanforderung ausdrücklich.
Angebot
Die Preisbildung folgt Modell, Zeichnung, Stückzahl, Finish und Werkzeugumfang, wobei zerspanete Merkmale nach dem Guss kalkuliert werden. Porositätsempfindliche Merkmale verdienen einen Vermerk im Angebot, keine Entdeckung bei der Leckprüfung.
Muster & Versorgung
Erstmuster verifizieren Gusstoleranz, zerspanete Merkmale und Finish gemeinsam. Die Produktion folgt dem freigegebenen Muster; Werkstoffzertifizierung und, wo spezifiziert, Leckprüfprotokolle begleiten die Lieferung.
Lagerung & Versand
ADC12-Gussteile sind in gewöhnlicher Lagerung stabil; zerspanete Dichtflächen versenden geschützt. Wie bei jedem zerspaneten Aluminium können blanke zerspanete Flächen in feuchter Lagerung kosmetisch oxidieren — fertige Teile tragen ihre Beschichtung.