Aluminium-Druckguss
Aluminium-Druckguss: das erfasste Legierungs- und Eigenschaftsfeld (A380/A360), was das Verfahren gegenüber der Zerspanung kauft und wie man eine Guss-Anfrage vorbereitet.
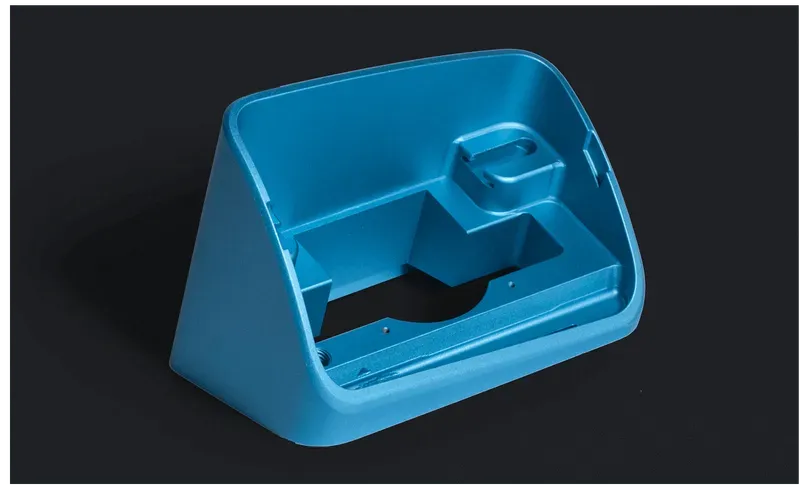
Aluminium-Druckguss ist der Volumenweg für Metallteile mit komplexen Formen: geschmolzenes Aluminium unter Druck in eine Stahlform eingespritzt, maßhaltige Teile in Sekunden pro Schuss. Das Arbeitstier unter den Legierungen balanciert Gießbarkeit und mechanische Eigenschaften, mit einem auf Korrosion und Oberfläche ausgerichteten Geschwister für Teile, die eloxiert werden. Gehäuse, Motorenhäuser, Halter und wärmeableitende Komponenten in Tausenderstücken sind sein Revier.
Die Wirtschaftlichkeit ist werkzeuggetrieben: Eine Form ist eine echte Investition, und die Stückkosten fallen mit steigender Menge — deshalb ist die ehrliche erste Frage in jedem Gussgespräch die Jahresmenge. Aus dem Vollen zerspanete Prototypen beweisen die Konstruktion; der Guss beweist die Wirtschaftlichkeit. Der übliche Weg läuft durch beides.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Common alloys | A380 (most common); A360 where corrosion resistance or finishing such as anodizing matters | per source: A380 balances castability and mechanical properties |
| Density | ≈ 2.7 g/cm³ | moderate vs zinc (~6.6 g/cm³ per the same source) |
| Melting point | ≈ 600 °C | higher casting temperature than zinc (~380 °C) — more thermal load on the die |
| Min wall thickness | 1.0–1.5 mm | die casting (A380/ADC12), thin-wall |
| Dimensional tolerance | ±0.1–0.5 mm | as-cast (die casting) |
| Tensile strength | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Max part size | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Gehäuse und Hüllen in Volumen
Motorenhäuser, Getriebegehäuse, Elektronikgehäuse und Pumpenkörper sind die klassischen Gussteile: komplexe Außenform, gegossene innere Merkmale und Wanddicken, die sich Zerspanung im Volumen nicht leisten kann. Die Form amortisiert über die Charge, und jedes Teil nach den ersten paar Tausend wird billiger.
Oberflächenkritische und Außenteile
Teile, die eloxiert werden oder draußen leben, sind das Feld, auf dem das korrosionsorientierte Werkstoffgeschwister sich verdient: besseres Oberflächenverhalten und Korrosionsperformance als das Allzweckwerkstoff. Nennen Sie die Oberfläche in der Anfrage — sie kann die Legierung entscheiden, und die Legierung lässt sich nicht tauschen, nachdem Werkzeugstahl geschnitten ist.
Wann Gießen Zerspanung schlägt — und wann nicht
Über bescheidenen Mengen, bei komplexer Geometrie oder gegossenen Merkmalen gewinnt das Gießen bei den Stückkosten. Darunter vermeidet die Vollenbearbeitung Werkzeugkosten vollständig. Enge Toleranzen an einzelnen zerspaneten Merkmalen werden durch nah-nettes Gießen und Zerspanen der kritischen Flächen gehandhabt — der Hybridplan ist Standard, kein Kompromiss.
Konstruieren für das Verfahren
Gleichmäßige Wand, großzügiger Entformungsschräge, gerundete Ecken und entformungsfreundliche Geometrie sind die Konstruktionsgrammatik des Druckgusses. Für Zerspanung entworfene und an einen Gießer weitergereichte Teile kommen mit Rückfragen zurück; mit Entformungsschräge und gleichmäßiger Wand entworfene Teile kalkulieren schneller und gießen gesünder. Teilen Sie die Zeichnung früh und lassen Sie den DFM-Durchgang die Details formen.
Häufig gestellte Fragen
Welche Aluminium-Gusslegierung soll mein Teil verwenden?
Die Allzweck-Arbeitstierlegierung passt zu den meisten Gehäusen und tragenden Hüllen; wo das Teil eloxiert wird oder korrosivem Dienst begegnet, wird meist die korrosions- und oberflächenorientierte Alternative vorgeschlagen. Beide sind branchenübliche Gusslegierungen mit jahrzehntelanger Einsatzgeschichte — Oberfläche und Umgebung entscheiden, und die Anfrage sollte die eine benennen oder die andere beschreiben.
Wie viele Teile rechtfertigen ein Druckgusswerkzeug?
Die Schwelle gegenüber der Zerspanung wandert mit der Geometrie, aber die Form der Antwort ist konstant: Werkzeug ist eine Fixkostenposition, Zerspanung eine Stückkostenposition, also entscheidet die Menge. Prototypmengen werden aus dem Vollen zerspant; Produktionsmengen in Tausenderstücken amortisieren eine Form schnell. Beide Wege bei der erwarteten Jahresmenge anfragen, und der Vergleich ist Arithmetik.
Was sende ich für ein Aluminium-Druckguss-Angebot?
Ein STEP-Modell mit einer 2D-Zeichnung, die kritische zerspanete Flächen samt Toleranzen getrennt vom Gusszustand ausweist, die Oberfläche, die Legierungspräferenz oder ihre entscheidende Umgebung, und die Jahresmenge. Die Menge ist kein Papierkram — sie entscheidet, ob Gießen oder Zerspanung die ehrliche Empfehlung ist.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP-Modell mit einer 2D-Zeichnung, die Gussflächen von nachbearbeiteten Flächen trennt, jeweils mit Toleranzen. Nennen Sie die Oberfläche — Eloxieren, Pulverbeschichtung, Galvanisieren — denn die Oberfläche kann die Legierungswahl lenken.
Angebot
Ein Gussangebot kalkuliert aus Teilmasse, Formkomplexität, Kavitätenzahl, Jahresmenge und Oberfläche. Fordern Sie, dass der Zerspanungsumfang nach dem Gießen ausdrücklich ausgewiesen wird — welche Flächen zerspant werden, auf welche Toleranz — damit das Angebot über Lieferanten vergleichbar bleibt.
Werkzeug & Muster
Die Werkzeugvorlaufzeit dominiert den Terminplan; erste Muster validieren Füllung, Porosität und Maße, bevor die Form abgenommen wird. Planen Sie einen Konstruktionsfreeze vor Werkzeugbeginn — Geometrieänderungen nach geschnittenem Stahl sind ein anderes Gespräch.
Produktion & Versorgung
Produktionsläufe halten Maße innerhalb des Gusszustandsstandards, kritische Merkmale werden wie spezifiziert zerspant. Vereinbaren Sie Prüfung — Lecktest, Porositätskriterien, Erstmuster- und Prozesskontrollen — im Angebot; Verpackung für Gussteile schützt zerspanete Flächen im Transport.