Moulage sous pression de l'aluminium
Moulage sous pression de l'aluminium : enveloppe d'alliages et de caractéristiques collectée (A380/A360), ce que le procédé apporte face à l'usinage, et comment préparer une demande de devis de fonderie.
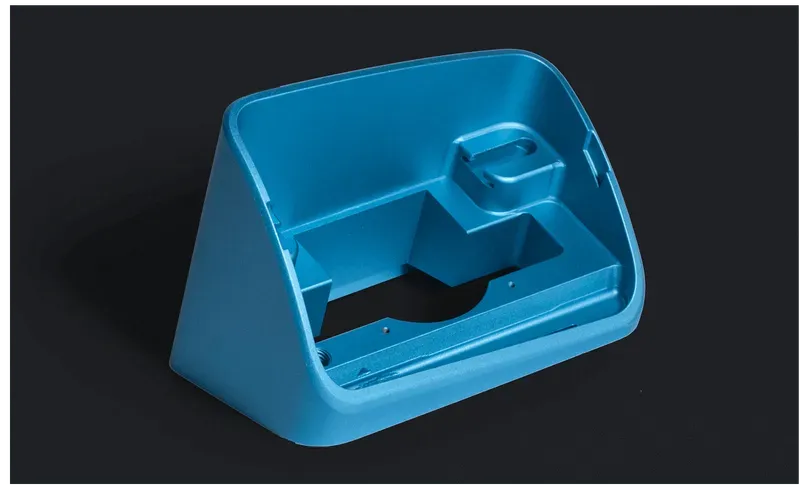
Le moulage sous pression de l'aluminium est la voie des grandes séries pour les pièces métalliques de forme complexe : de l'aluminium fondu injecté sous pression dans un moule acier, qui produit des pièces à cahier des charges directement, en quelques secondes par cycle. L'alliage de cheval de bataille équilibre coulabilité et caractéristiques mécaniques, avec un frère orienté corrosion et finition pour les pièces destinées à l'anodisation. Boîtiers, carters, supports et composants de dissipation thermique produits par milliers, voilà son territoire.
L'économie du procédé est pilotée par l'outillage : un moule est un vrai investissement, et le coût unitaire baisse quand la série monte — voilà pourquoi la première question honnête de toute conversation de fonderie porte sur la quantité annuelle. Les prototypes usinés dans la masse valident le dessin ; la fonderie valide l'économie. Le chemin habituel passe par les deux.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Common alloys | A380 (most common); A360 where corrosion resistance or finishing such as anodizing matters | per source: A380 balances castability and mechanical properties |
| Density | ≈ 2.7 g/cm³ | moderate vs zinc (~6.6 g/cm³ per the same source) |
| Melting point | ≈ 600 °C | higher casting temperature than zinc (~380 °C) — more thermal load on the die |
| Min wall thickness | 1.0–1.5 mm | die casting (A380/ADC12), thin-wall |
| Dimensional tolerance | ±0.1–0.5 mm | as-cast (die casting) |
| Tensile strength | Non établi dans les preuves collectées — à confirmer au devis. | |
| Max part size | Non établi dans les preuves collectées — à confirmer au devis. | |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Boîtiers et carters en série
Carters de moteur, boîtes de vitesses, boîtiers électroniques et corps de pompe sont les pièces moulées classiques : géométrie extérieure complexe, fonctions internes moulées en noyau, et épaisseurs de paroi que l'usinage ne peut pas se payer en série. Le moule s'amortit sur le lot, et chaque pièce au-delà des premiers milliers coûte moins cher.
Pièces sensibles à la finition et d'extérieur
Les pièces destinées à l'anodisation ou exposées en extérieur sont le terrain où l'alliage orienté corrosion justifie sa place : meilleur comportement à la finition et à la corrosion que l'alliage polyvalent. Nommez la finition sur la demande de devis — elle peut décider de l'alliage, et l'alliage ne se remplace plus une fois l'acier du moule coupé.
Quand le moulage bat l'usinage — et quand il ne le bat pas
Au-delà de séries modestes, en géométrie complexe ou avec des fonctions moulées en noyau, le moulage gagne au coût par pièce. En deçà, l'usinage dans la masse évite entièrement l'outillage. Les tolérances serrées sur des surfaces usinées se traitent en moulant au plus près puis en usinant les surfaces critiques — le plan hybride est la norme, pas un compromis.
Concevoir pour le procédé
Paroi uniforme, dépouilles généreuses, angles congés et géométrie favorable à l'éjection sont la grammaire de conception du moulage sous pression. Une pièce conçue pour l'usinage et remise à un mouleur revient avec des questions ; une pièce pensée avec dépouilles et paroi uniforme se chiffre plus vite et se moule plus saine. Partagez le plan tôt et laissez la passe DFM façonner les détails.
Frequently Asked Questions
Quel alliage d'aluminium de moulage ma pièce devrait-elle utiliser ?
L'alliage polyvalent de cheval de bataille convient à la plupart des boîtiers et carters structuraux ; quand la pièce doit être anodisée ou affronte un service corrosif, l'alternative orientée corrosion et finition est d'ordinaire proposée. Tous deux sont des alliages de moulage standards de l'industrie avec des décennies de retour de service — la finition et l'environnement décident, et la demande de devis devrait nommer l'un ou décrire l'autre.
Combien de pièces justifient un moule de moulage sous pression ?
Le point de croisement face à l'usinage se déplace avec la géométrie, mais la forme de la réponse est constante : l'outillage est un coût fixe et l'usinage un coût unitaire, donc la série décide. Les quantités prototype s'usinent dans la masse ; les séries de production en milliers amortissent un moule vite. Chiffrez les deux voies à la quantité annuelle attendue et la comparaison devient une opération arithmétique.
Que faut-il envoyer pour un devis de moulage sous pression d'aluminium ?
Un modèle STEP avec un plan 2D qui distingue les surfaces usinées critiques et leurs tolérances des surfaces à l'état de moulage, la finition, la préférence d'alliage ou l'environnement qui la décide, et la quantité annuelle. La quantité n'est pas de la paperasse — c'est elle qui décide si le moulage ou l'usinage est la recommandation honnête.
Ordering & Documentation
Documents
Envoyez un modèle STEP avec un plan 2D qui sépare les surfaces à l'état de moulage des surfaces usinées ensuite, avec les tolérances de chacune. Nommez la finition — anodisation, peinture en poudre, placage — car la finition peut orienter le choix de l'alliage.
Devis
Un devis de fonderie se chiffre sur la masse de la pièce, la complexité du moule, le nombre d'empreintes, la quantité annuelle et la finition. Demandez que le périmètre d'usinage après moulage soit explicite — quelles faces sont usinées, à quelle tolérance — pour que le devis soit comparable d'un fournisseur à l'autre.
Outillage & échantillons
Le délai d'outillage domine le calendrier ; les premiers échantillons valident le remplissage, la porosité et les cotes avant l'acceptation du moule. Planifiez un gel de conception avant le démarrage de l'outillage — changer la géométrie après la coupe de l'acier est une tout autre conversation.
Production & approvisionnement
Les séries de production tiennent les cotes dans la norme à l'état de moulage, avec les fonctions critiques usinées comme spécifié. Convenez du contrôle — essai d'étanchéité, critères de porosité, première pièce et contrôles en cours de production — au moment du devis ; l'emballage des pièces moulées protège les faces usinées pendant le transport.