Moulage sous pression d'aluminium ADC12
Moulage sous pression d'aluminium ADC12 : l'alliage de moulage à haut silicium de la norme japonaise, son enveloppe de caractéristiques, son comportement à l'usinage et à la finition, et sa position face à l'aluminium usiné CNC.
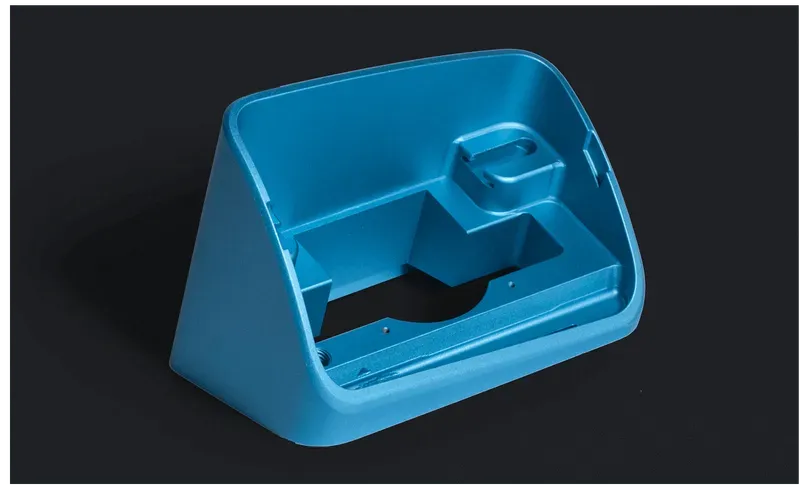
L'ADC12 est l'alliage de moulage sous pression d'aluminium dominant de la norme japonaise — un alliage à haut silicium avec du cuivre, conçu pour un seul métier : remplir parfaitement des empreintes minces et complexes à cadence élevée. Sa fluidité est la raison de son existence ; la teneur en silicium qui le fait si bien mouler fait aussi de lui un métal nettement différent des nuances corroyées comme le 6061 — excellent pour les pièces en série au plus près de la forme, avec ses propres règles d'usinage, de finition et d'anodisation.
Boîtiers électroniques, composants automobiles, corps de moteurs et de pompes, équerres et l'énorme monde de moyenne série de la quincaillerie en aluminium moulé tournent sur l'ADC12 et ses proches cousins (A380 dans la norme nord-américaine). L'essentiel de ce volume se moule au plus près ; les éléments qu'une empreinte ne peut pas tenir — alésages de précision, faces d'étanchéité, filetages taraudés — s'ajoutent par usinage CNC, et les deux procédés se rencontrent sur presque toute pièce ADC12 sérieuse.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 310 MPa (as cast) | — |
| Melting point | 577–660°C (aluminum die-casting family band) | — |
| Min wall thickness | 1.0–1.5 mm (as-cast) | — |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Quincaillerie électronique et boîtiers
Châssis de routeurs et d'amplificateurs, variateurs, corps de capteurs et boîtiers de communication sont le fief de l'ADC12 : parois minces, nervures et bosses moulées au plus près de la forme, puis usinées sur les faces d'interface qui portent joints, connecteurs et cartes électroniques. La coulabilité de l'alliage permet de concevoir un boîtier autour de la fonction plutôt qu'autour des limites de dépouille et de remplissage — jusqu'à la porosité résiduelle que tout moulage sous pression porte.
Composants automobiles et mécaniques
Corps de vannes, couvercles, carters de pompes, équerres et quincaillerie proche de la transmission spécifient l'ADC12 pour l'économie de série : secondes par cycle, décennies de vie d'empreinte, et forme répétée fidèle. La résistance de l'alliage se situe confortablement dans la classe structurelle légère — il porte des boîtiers et des raccords, pas de la structure primaire — et son usinabilité est assez bonne pour que les éléments critiques se coupent couramment après moulage.
ADC12 contre aluminium corroyé usiné
La répartition d'ingénierie honnête : le moulage sous pression gagne en série sur la géométrie mince complexe et le coût unitaire, et perd sur la résistance, la ductilité, l'assurance d'étanchéité sous pression et la finition anodisable — le 6061 corroyé usiné dans la masse gagne tout cela et paie en perte de matière et en temps machine. Le volume, la complexité des parois et la finition décident ; les pièces de moyenne série commencent d'ordinaire moulées et migrent, ou l'inverse, à mesure que les quantités bougent. Les deux procédés sont complémentaires sur une même pièce aussi souvent qu'alternatifs.
Notes de comportement à l'usinage pour la planification
Le haut silicium qui donne à l'ADC12 sa coulabilité est abrasif pour les outils de coupe — l'alliage s'usine à bons régimes avec l'outillage correct (souvent PCD ou carbure à grain fin), mais le budget de vie d'outil diffère de celui de l'aluminium corroyé. La porosité est la contrainte de conception des éléments usinés : gardez les alésages critiques et les faces d'étanchéité loin des zones de porosité connues, concevez la pièce moulée pour les alimenter, et acceptez que le service sous pression avec essai d'étanchéité exige une maîtrise de procédé explicite. Les filetages taraudés dans l'ADC12 sont une pratique standard avec les longueurs d'engagement qu'exige la ductilité inférieure de l'alliage.
Limites de finition à connaître tôt
L'ADC12 se peint, se laque en poudre et se plaque bien ; il ne s'anodise pas en finition claire esthétique — le silicium laisse le gris marbré caractéristique. L'anodisation de cet alliage est fonctionnelle (mince, protectrice), pas décorative. Les plans qui exigent une surface anodisée brillante ou uniforme sont des plans 6061 usiné, pas des plans de moulage — une décision à prendre avant l'outillage, pas après.
Frequently Asked Questions
L'ADC12 est-il identique au A380 ?
Ce sont de proches cousins, pas des jumeaux : le A380 est le cheval de trait nord-américain au rôle similaire, l'ADC12 l'équivalent de norme japonaise, et leurs compositions se chevauchent sans coïncider — silicium et cuivre se situent dans des bandes voisines. Les plans inter-normes devraient nommer l'alliage autour duquel ils ont été conçus ; la plupart des ateliers savent couler l'un ou l'autre avec l'outillage et les notes de procédé ajustés.
Pourquoi les surfaces ADC12 usinées montrent-elles parfois des piqûres ?
Les pièces moulées sous pression portent une porosité inhérente — vides de gaz et de retrait font partie du procédé. Usiner dans une zone de porosité l'expose, voilà pourquoi les éléments critiques se positionnent avec la conception de la pièce moulée, et pourquoi les pièces sous pression portent des étapes d'imprégnation ou d'essai d'étanchéité. C'est une caractéristique maîtrisée du procédé, pas un défaut quand le plan l'a prévu.
Les pièces ADC12 peuvent-elles être anodisées ?
Fonctionnellement, oui ; esthétiquement, non. La haute teneur en silicium laisse l'ADC12 anodisé d'un gris foncé marbré qui ne peut pas servir de finition décorative uniforme. La laque en poudre et la peinture sont la voie de finition standard ; si la conception exige une anodisation naturelle ou colorée, c'est une décision d'aluminium corroyé usiné.
Que faut-il envoyer pour un devis de moulage sous pression en ADC12 ?
Un modèle STEP, un plan 2D séparant les surfaces brutes de moulage des éléments usinés avec tolérances, la quantité, la cotation d'alliage (ADC12 ou l'équivalent de votre norme) et la finition. L'outillage est un vrai poste dans le moulage sous pression — un bon devis montre l'amortissement de l'outillage séparément pour que l'hypothèse de volume derrière le prix à la pièce soit explicite.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D qui marque les surfaces brutes de moulage contre les tolérances usinées et nomme la norme d'alliage. Notez explicitement toute exigence d'étanchéité sous pression ou d'essai de fuite.
Devis
Le chiffrage suit le modèle, le plan, la quantité, la finition et le périmètre d'outillage, avec les éléments usinés chiffrés après la pièce moulée. Les éléments sensibles à la porosité méritent une cotation au devis, pas une découverte à l'essai d'étanchéité.
Échantillon & approvisionnement
Les premiers articles vérifient ensemble la tolérance de moulage, les éléments usinés et la finition. La production suit l'échantillon approuvé ; le certificat matière et, le cas échéant, les relevés d'essai d'étanchéité accompagnent l'approvisionnement.
Stockage & expédition
Les pièces ADC12 sont stables en stockage ordinaire ; les faces d'étanchéité usinées partent protégées. Comme pour tout aluminium usiné, les surfaces brutes peuvent s'oxyder esthétiquement en stockage humide — les pièces finies portent leur revêtement.
Request a quote for Moulage sous pression d'aluminium ADC12 →