Aluminium-Eloxieren als Service (Typ II / Typ III)
Aluminium eloxieren nach MIL-A-8625: Typ-II-Dekorschichten und Typ-III-Harteloxierung, Dickenfenster, Maßwachstumsregeln, Salzsprüh- und Isolationsperformance, Legierungswahl.
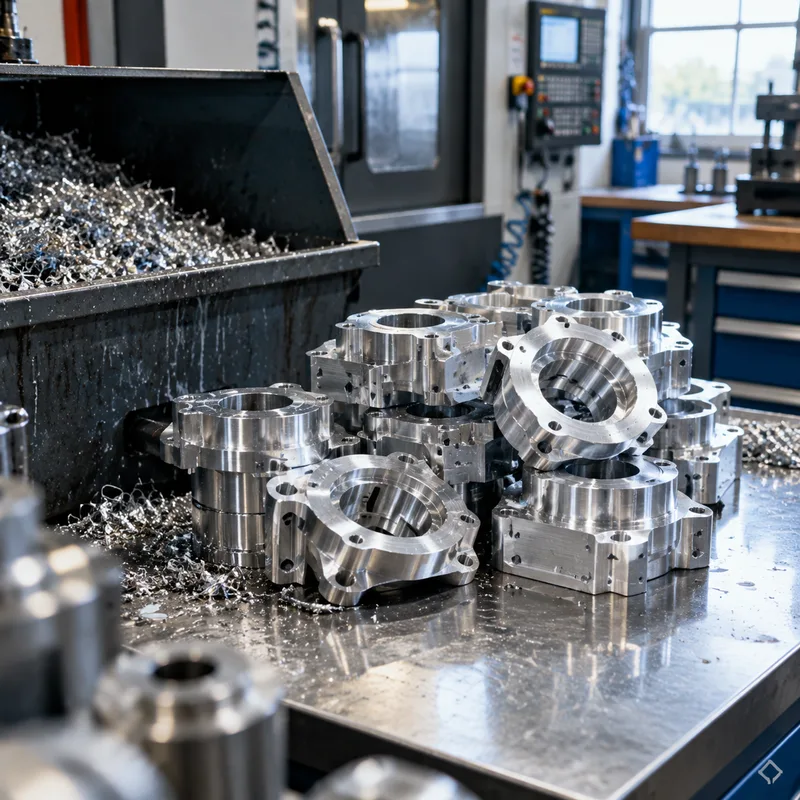
Eloxieren ist keine Beschichtung auf dem Aluminium — es ist umgewandeltes Aluminium: eine elektrochemisch aus der Oberfläche selbst gezüchtete Oxidschicht, die weder abblättern noch abschuppen kann wie Farbe. Typ II (Schwefelsäure) ist die allgemeine Dekor- und Korrosionsschicht; Typ III (Harteloxierung) baut eine dickere, weit härtere Schicht für Verschleiß- und Abrasionsdienst. MIL-A-8625 regelt beide und gehört auf die Zeichnung.
Die Disziplin, die ein gutes eloxiertes Teil von einem Ausschussteil trennt, ist die Maßhaltung: Die Schicht wächst je zur Hälfte nach innen und nach außen, daher muss eine enge Passung das Wachstum je Oberfläche einpreisen, das eine Typ-II-Schicht hinzufügt — und eine Typ-III-Schicht verdoppelt es. Die Legierungswahl ist der andere Hebel: Dasselbe Verfahren, das 6061-T6 gleichmäßig annimmt, nimmt auf 7075 Farbe schlecht an und versagt auf 2024.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Coating thickness | Type II 0.0002–0.001 in (5–25 µm); Type III 0.001–0.003 in (25–75 µm) | per-surface dimensional growth is half the total thickness — the number that drives pre-plate machining size |
| Dimensional growth | 50% inward / 50% outward; ~0.0005 in per surface on a 0.001 in Type II coat, ~0.001 in per surface on a 0.002 in Type III coat | the reason critical fits are designed to the lower end of tolerance on anodized parts |
| Hardness | Type II HV 200–300; Type III HV 400–600 | Vickers; reference points in the same table: 6061-T6 ~HV 107, tool steel ~HV 600–900 |
| Corrosion resistance | Type II 250–500 hr salt spray; Type III >2,000 hr salt spray | the outdoor/chemical-exposure discriminator between the two types |
| Dielectric strength | Type II 250–400 V/mil; Type III 500–800 V/mil | why anodized housings and heat sinks double as electrical isolation |
| Governing spec | MIL-A-8625 (Type II / Type III) | cite the MIL spec on the drawing; ISO 7599 decorative and ISO 10074 hard anodize are the international equivalents |
| Alloy compatibility | 6061-T6 excellent (full-spectrum color); 6063-T5 excellent; 5052-H32 good; 7075-T6 acceptable (yellowish tint); 2024-T351 poor (avoid); cast A380/356 poor–acceptable | copper and zinc alloying elements disrupt the oxide layer — the alloy decision belongs at design time, not after a failed cosmetic anodize |
| Pricing | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Masking materials | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
| Seal method detail | In den gesammelten Belegen nicht belegt — im Angebot bestätigen. | |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Typ II: Dekor und Korrosionsschutz
Hier lebt das gesamte Farbspektrum — klare, schwarze und gefärbte Ausführungen auf Gehäusen, Paneelen und Haltern, mit Salzsprüh-Performance im Bereich mehrerer hundert Stunden. Legen Sie Typ, Dicke und Versiegelung auf der Zeichnung fest; Farbelexieren auf der falschen Legierung ist der klassische Nacharbeitsauftrag.
Typ III: Verschleiß und harter Dienst
Die Harteloxierung trägt Lagerflächen, gleitende Kontakte, Kolben und Hydraulikkomponenten: ein Mehrfaches der Härte des Grundwerkstoffs, tiefe Färbung steht nicht zur Verfügung, doch die Verschleißlebensdauer wandelt sich — und die Salzsprühausdauer geht für Außen- und Chemieexposition über zweitausend Stunden hinaus.
Elektrische Isolation und Thermikteile
Die Oxidschicht ist ein Isolator mit dokumentierter Durchschlagfestigkeit je Mil Dicke, was eloxierte Gehäuse und Kühlkörper zur Isolation nutzen — mit Maskierung dort, wo ein Erdungspfad leitend bleiben muss. Sagen Sie, wo Leitfähigkeit überleben muss; Maskierung wird geplant, nicht improvisiert.
Maßplanung
Das Wachstum teilt sich in Eindringen und Aufbau, daher brauchen Gewindelöcher, Presspassungen und Dichtflächen Vormaßabstimmung oder Maskierung. Gewinde und tiefe Ecken nehmen die Schicht ungleichmäßig an — markieren Sie sie und entscheiden Sie die Maskierung, bevor die Teile ins Bad gehen.
Häufig gestellte Fragen
Welche Aluminiumlegierung soll ich eloxieren?
Die Kompatibilitätsrangfolge ist real und lohnt eine Konstruktion danach: 6061-T6 und 6063 nehmen gleichmäßige Schichten und das volle Farbspektrum an; 5052 ist gut mit einer etwas dunkleren klaren Schicht; 7075 ist akzeptabel mit einem gelblichen Stich, der helle Farbarbeit ausschließt; 2024 und hochsiliciumhaltige Gussteile eloxieren schlecht. Wenn Dekorfarbe zählt, ist die Legierungsentscheidung Teil der Oberflächenentscheidung.
Wie sehr verändert Eloxieren meine Maße?
Die Schicht wächst je zur Hälfte ins Teil hinein und nach außen, planen Sie also rund die Hälfte der Gesamtschichtdicke als Wachstum je Oberfläche ein. Typ-II- und Typ-III-Fenster sind in der Dicketabelle veröffentlicht — konstruieren Sie enge Passungen auf das untere Ende, damit fertige Teile auf Nennmaß landen, und maskieren Sie, was nicht wachsen darf.
Was gehört auf die Zeichnung?
MIL-A-8625 mit dem Typ, der Schichtdicke oder Klasse, der Farbe und der Versiegelung. Ergänzen Sie Maskierungshinweise für Erdungs- oder präzise Passflächen und nennen Sie die Prüferwartung — Salzsprühwerte und Härte sind eigenschaften auf Spezifikationsebene, gegen die das Badverfahren geregelt wird.
Bestellung & Unterlagen
Unterlagen
Zeichnung mit dem MIL-A-8625-Typ, Dicke und Farbe; Maskierungskarte für leitfähige oder eng tolerierte Bereiche; Legierung und Wärmebehandlungszustand benannt. Die Maskierungskarte ist es, die die Erdungsüberraschung nach dem Bad verhindert.
Angebot
Eloxieren wird je Fläche oder je Charge inklusive Aufhängung kalkuliert, und Typ III fährt längere Zyklen mit einem Aufpreis gegenüber Typ II. Stückzahl, Dickenklasse und Maskierungsanzahl treiben die Zahl — senden Sie alle drei statt eines nackten Farbnamens.
Prozessplan
Reinigen, beizen, eloxieren, färben (Typ-II-Farbarbeit), dann versiegeln. Badtemperatur und Stromdichte entscheiden den Typ — diese Regelung ist der Grund, warum die Typ-Angabe ein Prozessversprechen ist, kein Wunsch.
Muster & Versorgung
Erstmuster verifizieren Dicke, Farbe und Haftung gegen die ausgerufene Spezifikation; Maßberichte zu maskierten oder vorgemessenen Merkmalen schließen den Kreis mit der Bearbeitung. Vereinbaren Sie die Abnahmemessungen im Angebot, nicht nach der Lieferung.
Angebot für Aluminium-Eloxieren als Service (Typ II / Typ III) anfordern →