D2 Werkzeugstahl CNC-Bearbeitung
CNC-Bearbeitung von D2, luifthärtendem Kaltarbeitswerkzeugstahl: das Verschleißrezept, was Bearbeitung im weichgeglühten Zustand vor dem Härten bringt, und die schleifabhängige Finish-Realität nach der Wärmebehandlung.
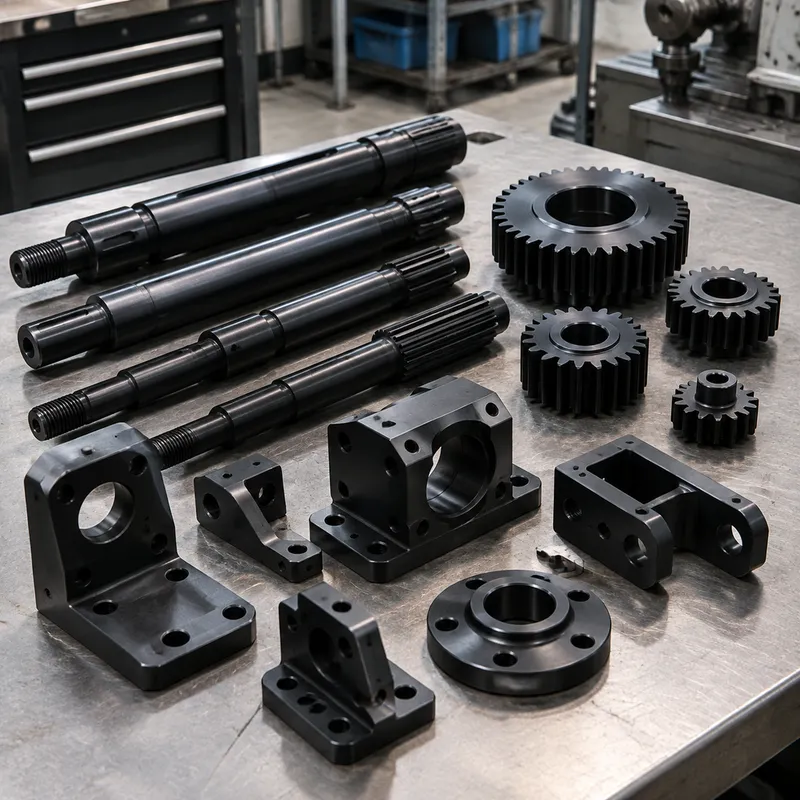
D2 ist der hochkohlenstoffhaltige, hochchromlegierte Kaltarbeitswerkzeugstahl, der langsam verschleißt, egal was gegen ihn läuft. Stempel, Matrizen, Umformwalzen, Schermesser und Stanzwerkzeuge spezifizieren ihn, weil Abrasion — nicht Schlag — ihr Ausfallmodus ist, und die karbidreiche Mikrostruktur des gehärteten D2 widersteht Abrasion deutlich länger als niedriger legierte Stähle es können. Sein Lufthärteverhalten ergänzt die Maßdisziplin: Die Abschreckung ist sanft genug, dass Verzug auf Präzisionswerkzeugen beherrschbar bleibt.
D2 zu zerspanen ist ein Zweiphasen-Thema. Im weichgeglühten Zustand schneidet er wie ein harter, abrasiver gewöhnlicher Stahl — langsam, aber mit konventioneller Werkzeugung. Nach dem Härten auf seine Arbeitshärte ist er praktisch jenseits spangebender Bearbeitung und lebt im Terrain von Schleifen und EDM. Der Prozessplan lagert daher jedes erreichbare Merkmal in den weichen Zustand vor, und die Zeichnung, die das versteht, reiht sich selbst korrekt.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | 700–900 MPa | |
| Yield strength (0.2% offset) | 450–700 MPa | |
| Hardness | 55–62 HRC | after heat treatment |
| Elongation | 8–12% | |
| Machinability rating | ~40–50% |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Kaltarbeitsmatrizen, Stempel und Schermesser
Stanz- und Umformmatrizen, Stempel-Matrizen-Sätze, Besäumwerkzeuge und Schermesser sind D2-Kernland: hohe Produktionszahlen, die abrasives Blech und Band gegen eine Schneide laufen lassen. Die Sorte hält ihre Schneide zehntausende Zyklen länger als einfache Werkzeugstähle, und ihre tiefe Lufthärtung bedeutet, dass auch relativ große Querschnitte durchhärten, ohne die Abschreckrisse, die ölhärtende Sorten riskieren.
Umformwalzen, Verschleißschienen und langlebige Werkzeugdetails
Profilierwalzen, Kurvenschienen, Lehren und Vorrichtungsdetails, die an hartem oder abrasivem Material reiben, spezifizieren D2 aus demselben Grund: gleitende Abrasion ist der Verschleißmechanismus, und die Sorte ist genau dafür gebaut. Seine mäßige Zähigkeit ist der Trade — schlagbelastete Details wechseln zu den stoßfesten Werkzeugstählen.
Wo D2 die falsche Wahl ist
Schlagbelastete Werkzeuge — schweres Schmieden, Kaltfließpressstempel, die hämmern statt scheren — finden D2 zu spröde und gehören auf stoßfeste Sorten. Warmarbeitsmatrizen über seiner Temperaturkomfortzone gehören in die Warmarbeitsfamilie. Und wo die Verschleißaufgabe bescheiden ist, kauft die Zerspan- und Schleifkosten von D2 nichts; die Entscheidung dreht sich um den Verschleißmechanismus, nicht um das Wort Werkzeugstahl.
Bearbeitung im weichgeglühten Zustand
Alles an einem D2-Teil, das ein Fräser erreicht, sollte vor der Wärmebehandlung passieren: Taschen, Löcher, Gewinde, der Großteil der Geometrie. Weichgeglühtes D2 zerspant langsam — sein Karbidgehalt wirkt selbst weich abrasiv —, daher sind steife Aufspannungen, scharfes beschichtetes Hartmetall und konservative Vorschübe die Praxis. Der Lohn ist, dass nur die Präzisionsflächen für das Schleifen nach dem Härten bleiben — genau dort konzentrieren sich die Kosten der Sorte.
Fertigbearbeitung im gehärteten Zustand und die Schleifrealität
Nach dem Härten fertigt D2 durch Flach- und Rundschleifen, Draht- oder Senkerosion für Details, die eine Scheibe nicht erreicht, und Hartdrehen nur dort, wo der Betrieb Werkzeug und Disziplin dafür hat. Schleifbrand ist der klassische Defekt: dieselbe Verschleißbeständigkeit, die die Sorte wertvoll macht, lässt sie aggressive Scheiben bestrafen. Ein gehärtetes D2-Teil ohne Schleifplan ist ein unfertiger Plan.
Verzug und Maßänderung durch das Härten
Lufthärten hält D2-Verzug nach Werkzeugstahlmaßstab niedrig, weshalb Präzisionsmatrizen ihn nutzen — aber niedrig ist nicht null. Maßänderung aus Karbidumwandlung und Spannungsabbau bewegt trotzdem Präzisionsmerkmale, daher tragen kritische Flächen Schleifaufmaß und die Sequenz fertigt sie nach dem Härten. Spannungsarmglüh-Pausen während der schweren Weichzustandsbearbeitung reduzieren die Überraschung.
Häufig gestellte Fragen
Warum bietet mir mein Betrieb so viel Schleifen an meinem D2-Teil an?
Weil gehärtetes D2 im Härteband sitzt, in dem spangebende Bearbeitung unpraktisch wird, und die Präzisionsmerkmale durch abrasive oder elektrische Verfahren fertiggestellt werden müssen. Das Angebot ist ehrlich: der Großteil des Werts eines D2-Teils entsteht in den Schleif- und EDM-Stunden nach dem Härten. Mehr Geometrie im weichgeglühten Zustand zu fertigen ist der Haupthebel, um diese Kosten zu senken.
Sollte mein Werkzeug D2 oder A2 sein?
Folgen Sie dem Verschleißmechanismus. D2 trägt ein deutlich höheres Volumen harter Karbide und gewinnt bei gleitender Abrasion — Langlauf-Stanzen, Umformen gegen abrasives Material. A2 tauscht etwas Verschleißbeständigkeit gegen deutlich bessere Zähigkeit und gewinnt, wo Ausbruchsrisiko durch unterbrochene oder schlagende Belastung den abrasiven Verschleiß übertrifft. Betriebe greifen für schneidehaltende Matrizen zu D2 und zu A2, wenn Matrizen im Einsatz gebrochen sind.
Lässt sich D2 nach der Wärmebehandlung bearbeiten?
Konventionell in keinem nützlichen Sinn — bei Arbeitshärte schlägt es Hartmetallwerkzeuge rasch. Schleifen, EDM und, mit Spezialwerkzeug, Hartdrehen sind die Finishing-Optionen. Deshalb zählt die Weichzustands-Sequenz so viel: jedes Merkmal, das sich weich zerspanen lässt, sollte es auch.
Was sollte ich für ein D2-Bearbeitungsangebot einreichen?
Ein STEP-Modell plus eine 2D-Zeichnung, die Weichzustandsbearbeitung von Fertigbearbeitung nach dem Härten trennt, die Härteanforderung, Schleiftoleranzen an den kritischen Flächen, Stückzahl und Prüfbedarf. Eine Zeichnung, die markiert, welche Flächen gehärtet fertiggestellt werden müssen und mit welcher Toleranz, lässt den Betrieb den Auftrag beim ersten Durchlauf richtig reihen.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung, die Toleranzen, die Härteangabe und die Aufteilung vor/nach dem Härten trägt. Nennen Sie Sorte und Produktform — D2-Stab, -Platte und vorgehärtetes Halbzeug zerspanen sich unterschiedlich.
Angebot
Die Preisbildung folgt Modell, Zeichnung, Weichzustandsbearbeitungsumfang, Schleif- und EDM-Umfang im gehärteten Zustand, Stückzahl und Prüfung. Bei Werkzeugstahl dominieren die Finishing-Stunden; ein Angebot, das nur die Bearbeitung preist und den Schleifplan ignoriert, ist kein vollständiges Angebot.
Muster & Versorgung
Erstmuster an gehärtetem D2 verifizieren Härte, Maßhaltigkeit nach der Behandlung und Abwesenheit von Schleifbrand gemeinsam — die drei bewegen sich als Satz. Vereinbaren Sie den Prüfungsumfang im Angebot; Werkzeugteile tragen üblicherweise einen höheren Verifikationsstandard als allgemeine Zerspanarbeit.
Lagerung & Versand
Fertiges D2 versendet mit dem Oberflächensystem, das der Prozess definiert — geschliffene Flächen sind blanker Präzisionsstahl und sollten im Transport vor Kontaktkorrosion geschützt werden. Rohmaterial wird normalerweise weichgeglüht und leicht beschichtet geliefert; trocken lagern.