Usinage CNC de l'acier à outil D2
Usinage CNC de l'acier à outil de travail à froid D2 durcissant à l'air : la recette de résistance à l'usure, ce qu'achète l'usinage à l'état recuit avant durcissement, et la réalité de finition dépendante du meulage après traitement thermique.
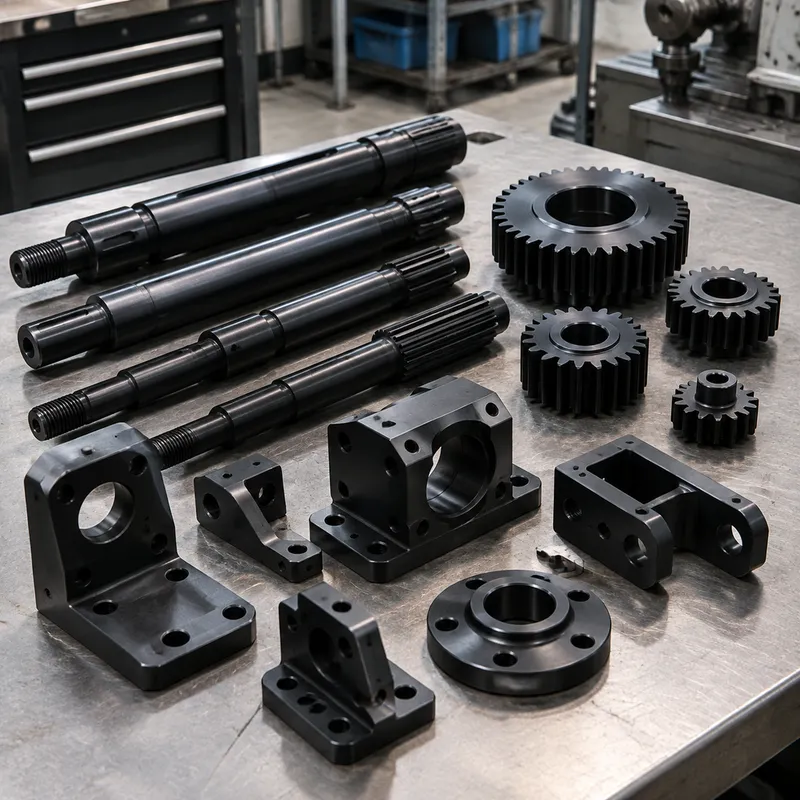
Le D2 est l'acier à outil de travail à froid à haut carbone et haut chrome qui s'use lentement quoi qu'on fasse courir contre lui. Poinçons, matrices, rouleaux de formage, lames de cisaillement et outils de découpe le spécifient parce que l'abrasion — non l'impact — est leur mode de défaillance, et la microstructure riche en carbures du D2 durci résiste à l'abrasion bien plus longtemps que les aciers faiblement alliés ne le peuvent. Son comportement de durcissement à l'air ajoute une discipline dimensionnelle : la trempe est assez douce pour que la distorsion reste maîtrisable sur l'outillage de précision.
Usiner du D2 est une conversation en deux temps. À l'état recuit il coupe comme un acier ordinaire dur et abrasif — lentement, mais avec un outillage conventionnel. Après durcissement à sa dureté de travail il est effectivement au-delà de l'usinage par formation de copeau et vit sur le territoire du meulage et de l'EDM. Le plan de procédé place donc en amont tout élément possible à l'état mou, et le plan qui le comprend se séquence correctement tout seul.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 700–900 MPa | |
| Yield strength (0.2% offset) | 450–700 MPa | |
| Hardness | 55–62 HRC | after heat treatment |
| Elongation | 8–12% | |
| Machinability rating | ~40–50% |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Matrices de travail à froid, poinçons et lames de cisaillement
Matrices de découpe et de formage, ensembles poinçon-matrice, outils de rognage et lames de cisaillement sont le cœur du D2 : de hauts comptes de production faisant courir tôle et bande abrasive contre une arête de coupe. La nuance garde son arête des dizaines de milliers de cycles de plus que les aciers à outil simples, et son durcissement à l'air profond signifie que même des sections relativement grandes durcissent à cœur sans les fissures de trempe que les nuances durcissant à l'huile risquent.
Rouleaux de formage, rails d'usure et détails d'outillage longue durée
Rouleaux de profilage, rails de cames, jauges et détails de montage qui frottent contre un flan dur ou abrasif spécifient le D2 pour la même raison : l'abrasion par glissement est le mécanisme d'usure et la nuance est construite pour exactement cela. Sa ténacité modérée est le compromis — les détails chargés par impact descendent d'un cran vers les aciers à outil résistants aux chocs.
Là où le D2 est le mauvais choix
L'outillage chargé par impact — forgeage lourde, poinçons de frappe à froid qui martèlent plutôt qu'ils ne cisaillent — trouve le D2 trop fragile et appartient aux nuances résistant aux chocs. Les matrices de travail à chaud au-dessus de sa zone de confort thermique appartiennent à la famille travail à chaud. Et pour les pièces où la fonction d'usure est modeste, payer le coût d'usinage et de meulage du D2 n'achète rien ; la décision porte sur le mécanisme d'usure, pas sur le mot acier à outil.
Usinage à l'état recuit
Tout ce qu'une fraise peut atteindre sur une pièce D2 devrait se faire avant traitement thermique : poches, trous, filets, la majeure partie de la géométrie. Le D2 recuit s'usine lentement — sa teneur en carbures est abrasive même mou — si bien que montages rigides, carbure revêtu affûté et avances conservatrices sont la pratique. La récompense est que seules les surfaces de précision restent pour le meulage après durcissement, qui est là où se concentre le coût de la nuance.
Finition à l'état durci et la réalité du meulage
Après durcissement, le D2 se finit par meulage de surface et cylindrique, EDM à fil ou à enfoncer pour les détails qu'une meule ne peut pas atteindre, et tournage dur seulement là où l'atelier a l'outillage et la discipline qu'il exige. Le brûlage de meulage est le défaut classique : la même résistance à l'usure qui rend la nuance précieuse la fait punir les meules agressives. Une pièce D2 durcie sans plan de meulage est un plan inachevé.
Distorsion et variation dimensionnelle à travers le durcissement
Le durcissement à l'air garde la distorsion du D2 basse selon les standards des aciers à outil, c'est pourquoi les matrices de précision l'utilisent — mais basse n'est pas nulle. La variation dimensionnelle issue de la transformation des carbures et de la relaxation des contraintes déplace quand même les éléments de précision, si bien que les surfaces critiques portent une surépaisseur de meulage et la séquence les finit après durcissement. Des pauses de relaxation des contraintes pendant l'usinage lourd à l'état mou réduisent la surprise.
Frequently Asked Questions
Pourquoi mon atelier chiffre-t-il autant de meulage sur ma pièce D2 ?
Parce que le D2 durci siège dans la bande de dureté où l'usinage par formation de copeau cesse d'être pratique, et que les éléments de précision doivent être finis par procédés abrasifs ou électriques. Le devis est honnête : l'essentiel de la valeur d'une pièce D2 se crée dans les heures de meulage et d'EDM après durcissement. Plus de géométrie finie à l'état recuit est le levier principal pour réduire ce coût.
Mon outil doit-il être en D2 ou en acier à outil A2 ?
Suivez le mécanisme d'usure. Le D2 porte un volume bien plus élevé de carbures durs et gagne en abrasion par glissement — découpe longue série, formage contre un flan abrasif. L'A2 échange un peu de résistance à l'usure contre une ténacité nettement meilleure, et gagne là où le risque d'écaillage issu de charges interrompues ou d'impact l'emporte sur l'usure abrasive. Les ateliers font défaut au D2 pour les matrices qui gardent l'arête, et à l'A2 quand des matrices se sont cassées en service.
Le D2 peut-il s'usiner après traitement thermique ?
Pas conventionnellement en aucun sens utile — à dureté de travail il défait rapidement l'outillage carbure. Le meulage, l'EDM et, avec un outillage spécialiste, le tournage dur sont les options de finition. C'est pourquoi la séquence à l'état mou compte tant : tout élément qui peut s'usiner mou devrait l'être.
Que faut-il envoyer pour un devis d'usinage D2 ?
Un modèle STEP plus un plan 2D qui sépare l'usinage à l'état mou de la finition après durcissement, l'exigence de dureté, les tolérances de meulage sur les surfaces critiques, la quantité et les besoins de contrôle. Un plan qui marque quelles surfaces doivent finir dures et à quelle tolérance permet à l'atelier de séquencer le travail correctement dès la première fois.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances, le repère de dureté, et le partage entre éléments avant et après durcissement. Nommez la nuance et la forme produit — barre, plaque et flan pré-durci de D2 s'usinent différemment.
Devis
Le chiffrage suit le modèle, le plan, le périmètre d'usinage à l'état mou, le périmètre de meulage et d'EDM à l'état durci, la quantité et le contrôle. Sur l'acier à outil, les heures de finition dominent ; un devis qui ne prix que l'usinage et ignore le plan de meulage n'est pas un devis complet.
Échantillon & approvisionnement
Les premiers articles sur D2 durci vérifient ensemble la dureté, les dimensions après traitement et l'absence de brûlage de meulage — les trois avancent en ensemble. Convenez du périmètre de contrôle au chiffrage ; les pièces d'outillage portent d'ordinaire un standard de vérification supérieur au travail usiné général.
Stockage & expédition
Le D2 fini s'expédie avec le système de surface que le procédé définit — les surfaces meulées sont de l'acier de précision nu et devraient être protégées de la corrosion par contact en transit. Le flan brut est d'ordinaire fourni recuit et légèrement enduit ; stockez au sec.