Grauguss CNC-Bearbeitung
Zerspanung von Grauguss (HT250 / GG25-Klasse): der graphitgedämpfte Schwingungsdämpfer, wie Klassenzahlen auf Festigkeit abgebildet werden, die Span- und Staubdisziplin beim Zerspanen und was Sie für ein Angebot einreichen.
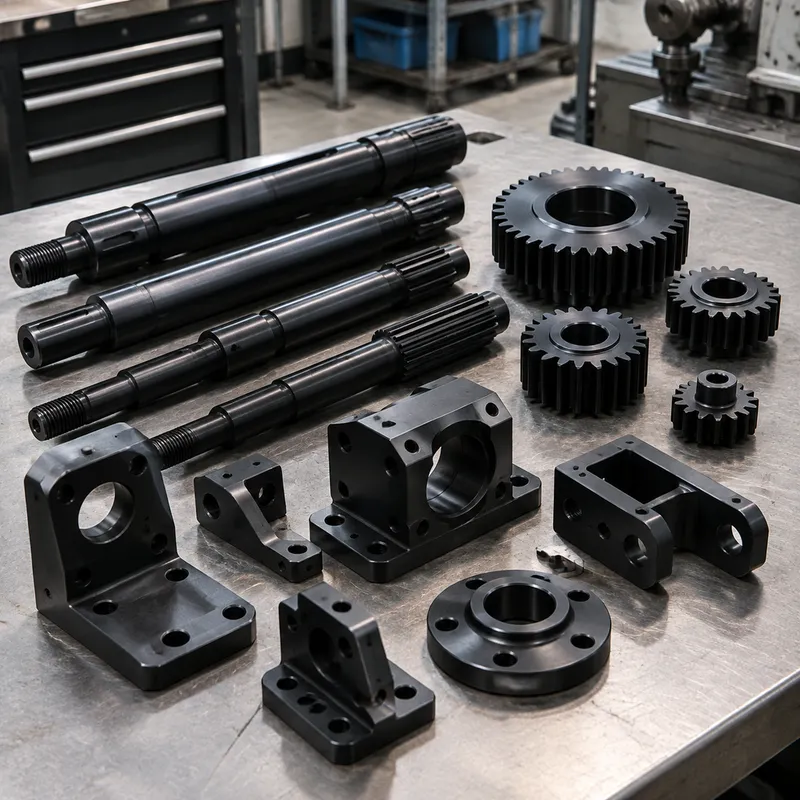
Grauguss ist der klassische Werkzeugmaschinenwerkstoff: Graphitlamellen in einer Eisenmatrix geben ihm ein Dämpfungsverhalten, dem kein Stahl entspricht — weshalb Maschinenbetten, Ständer, Getriebegehäuse und Elektromotorrahmen seit einem Jahrhundert daraus gegossen werden. Der Graphit macht ihn zugleich zu einem der leichtesten Eisenwerkestoffe zum Zerspanen — die Späne bröckeln, statt sich zu bilden —, während die Druckfestigkeit der Stolz der Familie ist und die Zugfestigkeit ihre bekannte Grenze.
Für Käufer kommt Grauguss als Gussstück an: die gussnahe Form stammt aus der Gießerei, und CNC-Bearbeitung ergänzt die Präzisionsflächen, Bohrungen und Befestigungsmerkmale, die ein Guss nicht hält. Klassenzahlen (HT250, GG25 und Äquivalente) benennen die Festigkeitsstufe, und die Zerspanungsdiskussion beginnt damit zu wissen, welche Flächen gegossen und welche geschnitten werden — die Zeichnung, die beides trennt, bekommt akkurate Angebote und gerade Teile.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Tensile strength | 170-250 MPa | gray cast iron (Class 25–35) |
| Hardness | 187-269 HB | gray cast iron (Class 25–35) |
| Compressive strength | 150-400 MPa | cast iron (graphite-forming, gray type per source context) |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Maschinenbetten, Ständer und schwingungskritische Rahmen
Werkzeugmaschinenbetten, Fräsständer, Pressrahmen und CNC-Bettgüsse spezifizieren Grauguss wegen der Dämpfung: das Graphitnetzwerk wandelt Schwingung in Wärme, wo ein Stahlrahmen nachschwingen würde. Führungsbahnen, Befestigungsflächen und Spindelbohrungen eines Grauguss-Gussteils zu zerspanen ist die Gründungsarbeit des Werkzeugmaschinenbaus, und gealterte, spannungsarmgeglühte Güsse halten ihre Geometrie jahrzehntelang.
Getriebe-, Pumpen- und Motorgehäuse
Gehäuse, die Lager, Wellen und innere Lasten tragen — Getriebe, Pumpengehäuse, Motorrahmen und Kompressorgehäuse —, nutzen Grauguss für die Kombination aus Dämpfung, Druckfestigkeit und einfacher Gießbarkeit komplexer Innenkonturen. Zerspanete Lagerbohrungen und abgedichtete Flächen sind die Präzisionsschicht auf einem Gusskörper; die Legierung schneidet frei genug, dass Gehäusebearbeitung routinemäßige Volumenarbeit ist.
Wo Grauguss die falsche Wahl ist
Zug- und Schlagbelastung ist seine Grenze: Grauguss ist spröde und verbiegt sich nicht, bevor er bricht, daher wechseln zugdominierte Konstruktionen, Schlagbeanspruchung und drucktragende dünne Querschnitte zu Sphäroguss oder Stahl. Die Klassenzahl ist der Wegweiser — schwerere Zugaufgabe bedeutet eine höhere Klasse oder eine andere Familie, nicht eine dickere Graugusswand.
Zerspanverhalten — Späne, Staub und Werkzeugung
Grauguss zerspant mit bröckelnden, unterbrochenen Spänen und im Allgemeinen guter Standzeit bei wirtschaftlichen Parametern. Die Arbeit ist trocken oder minimal geschmiert, was feinen graphithaltigen Staub erzeugt — Absaugung und abgedichtete Maschinenführungsbahnen sind die Disziplin, die Werkzeugung und Bahnen am Leben hält. Gussflächen sind beim Durchschneiden zudem abrasiv, daher ist der erste Schnitt in die Haut, an dem Wendeschneidplatten ihren Lohn verdienen.
Die Schnittstelle Guss zu Zerspanung
Jedes Graugussteil trägt eine Gusshaut mit eigener Streuung, und das Zerspanen entfernt sie dort, wo Präzision wohnt. Gute Zeichnungen zeigen, welche Flächen bezugsbearbeitet sind, wie viel Aufmaß die Gießerei lässt und welche Bohrungen in einer Spannung bearbeitet werden, damit ihr Verhältnis wahr bleibt. Spannungsarmglühen oder natürliches Altern vor der Endbearbeitung ist die Standardverteidigung gegen die Eigenspannungen, die ein Guss trägt.
Häufig gestellte Fragen
Was bedeutet die Klassenzahl bei Grauguss?
Sie benennt eine Mindest-Zugfestigkeitsstufe — so identifiziert HT250 oder GG25 eine Graugussklasse, die im genormten Prüfabschnitt dieses Zugniveau erfüllen soll. Klasse ist keine vollständige Spezifikation: Querschnittsgröße, Abkühlrate und Gießereipraxis verschieben die realen Eigenschaften, daher verbinden Zeichnungen die Klasse mit den Prüf- und Zertifizierungserwartungen, die dem Teil wichtig sind.
Warum wird Grauguss für Maschinenbetten statt Stahl verwendet?
Dämpfung. Die Graphitlamellen, die Grauguss definieren, absorbieren Schwingung als Wärme, daher beruhigt ein Graugussbett einen Zerspanprozess schneller als ein steiferer Stahlrahmen, der nachschwingt. Stahl gewinnt bei Zug und Schweißbarkeit, weshalb geschweißte Stahlrahmen existieren — aber wo Schwingungsverhalten die Spezifikation ist, hält Grauguss sein Jahrhundert der Vorherrschaft.
Können Graugussteile geschweißt oder repariert werden?
Ja, aber als qualifiziertes Verfahren, nicht als Feldnotlösung: die Graphitstruktur braucht Sonderelektroden, Vorwärmen und kontrolliertes Abkühlen, um Risse an der Reparaturzone zu vermeiden. Konstruieren Sie geschweißte Baugruppen lieber um Stahl. Reparierte Gussteile — meist gelötet, gesteift oder vernäht — sind eine Instandhaltungstechnik für unersetzliche Güsse, kein Produktionsweg.
Ist der Staub beim Zerspanen von Grauguss ein Problem?
Es ist ein Disziplinthema: trockenes Zerspanen von Grauguss erzeugt feinen graphithaltigen Staub, der für Maschinenbahnen abrasiv ist und im Betrieb eine Sauberkeits- und Expositionsfrage darstellt. Gute Absaugung, umschlossene Bearbeitung und abgedichtete Bahnen beherrschen es — aus Käufersicht ist der praktische Punkt, dass seriöse Betriebe diese Disziplin bereits fahren und die Zerspanung von Güssen Routinearbeit ist.
Was sollte ich für ein Grauguss-Bearbeitungsangebot einreichen?
Die Gusszeichnung plus eine 2D-Bearbeitungszeichnung, die zerspanete Flächen, Bezugsschema, Toleranzen und Gewindeangaben markiert, die Klassenbezeichnung und etwaige Druck- oder Leckanforderungen sowie die Stückzahl. Güsse kommen meist von der Gießereiseite, daher ist zu klären, wer den Guss liefert — die erste Umfangsfrage im Angebot.
Bestellung & Unterlagen
Unterlagen
Senden Sie die Bearbeitungszeichnung mit Toleranzen und Bezugsschema, die Klassenbezeichnung (HT250 / GG25 oder Äquivalent) und die Gussliefer-Arrangement — Bearbeitung von Kundengüssen und vollständige Guss-und-Bearbeitung-Beschaffung sind unterschiedliche Angebote.
Angebot
Die Preisbildung folgt dem Bearbeitungsumfang, dem Aufmaß am Guss, der Spannkomplexität, Stückzahl und Prüfung. Bei Guss-und-Bearbeitung-Beschaffung sind Werkzeug- und Modellkosten eine eigene Position — das Angebot sollte sie getrennt ausweisen, damit Volumenannahmen sichtbar bleiben.
Muster & Versorgung
Erstmuster verifizieren zerspanete Maße gegen das Gussbezugsschema, Oberflächengüte und — wo spezifiziert — Druckdichtigkeit oder Härte. Der Spannungsarmglüh- oder Alterungszustand gehört zur Musterdiskussion, denn er ist es, der die Geometrie nach der Endbearbeitung stabil hält.
Lagerung & Versand
Graugussteile sind maßstabil und versenden in Standard-Schutzverpackung; zerspanete Flächen sind wie jede Eisenoberfläche gegen Rost geölt. Güsse sind schwer und spröde — abgestützte Verpackung, die schlagende Belastung im Transport verhindert, ist die Handhabungsanforderung, nicht Korrosionskontrolle.