Usinage CNC de la fonte grise
Usinage de la fonte grise (classe HT250 / GG25) : l'amortisseur de vibrations au graphite, comment les numéros de classe se mappent à la résistance, la discipline copeaux et poussières de son usinage, et quoi envoyer pour une quotation.
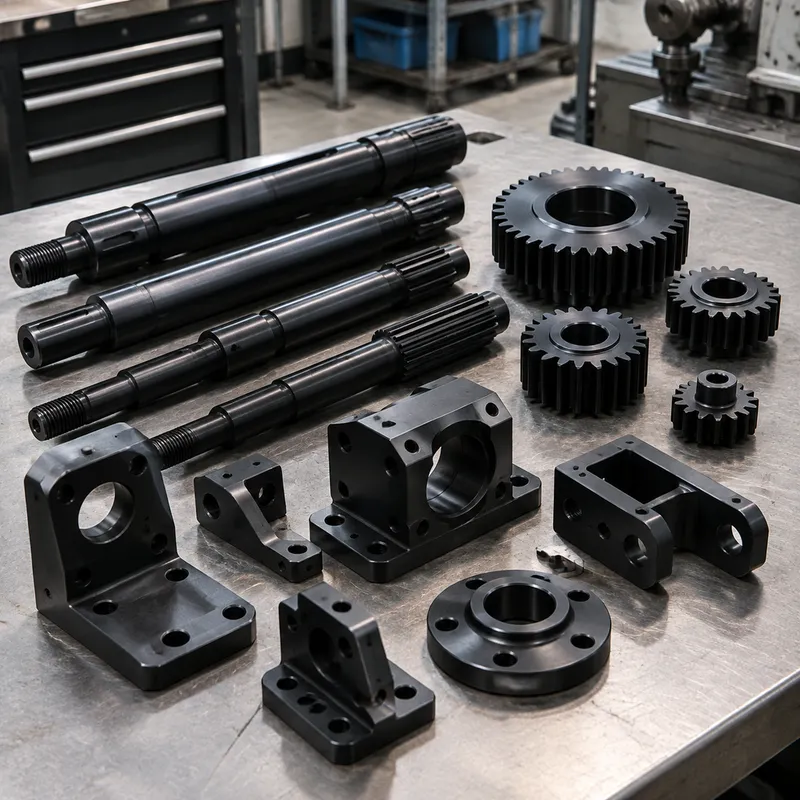
La fonte grise est la matière classique des machines-outils : des lamelles de graphite dispersées dans une matrice de fer lui donnent un comportement d'amortissement qu'aucun acier n'égale, c'est pourquoi les bases de machines, colonnes, carters de boîtes de vitesses et carcasses de moteurs électriques s'y coulent depuis un siècle. Le graphite en fait aussi l'une des fontes les plus faciles à usiner — les copeaux s'émiettent au lieu de se former — tandis que la résistance en compression est la fierté de la famille et la résistance à la traction sa limite connue.
Pour les acheteurs, la fonte grise arrive en pièces coulées : la forme quasi nette vient de la fonderie, et l'usinage CNC ajoute les faces de précision, les alésages et les éléments de fixation qu'une coulée ne peut pas tenir. Les numéros de classe (HT250, GG25 et équivalents) nomment le palier de résistance, et la conversation d'usinage commence par savoir quelles surfaces ont été coulées et lesquelles seront coupées — le plan qui sépare les deux obtient des devis exacts et des pièces droites.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Tensile strength | 170-250 MPa | gray cast iron (Class 25–35) |
| Hardness | 187-269 HB | gray cast iron (Class 25–35) |
| Compressive strength | 150-400 MPa | cast iron (graphite-forming, gray type per source context) |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Bases de machines, colonnes et structures critiques en vibration
Bases de machines-outils, colonnes de fraiseuses, structures de presses et lits coulés CNC spécifient la fonte grise pour l'amortissement : le réseau de graphite convertit la vibration en chaleur là où une structure acier sonnerait. L'usinage des glissières, faces de fixation et alésages de broches d'une coulée en fonte grise est le flux de travail fondateur de la construction de machines-outils, et les coulées vieillies et relaxées gardent leur géométrie pendant des décennies.
Carters de boîtes de vitesses, pompes et moteurs
Les carters qui portent roulements, arbres et charges internes — boîtes de vitesses, corps de pompes, carcasses de moteurs et enveloppes de compresseurs — utilisent la fonte grise pour la combinaison d'amortissement, de résistance en compression et de coulée facile de géométrie interne complexe. Les alésages de roulements usinés et les faces d'étanchéité sont la couche de précision sur un corps coulé ; l'alliage coupe assez librement pour que l'usinage de carters soit du travail de volume courant.
Là où la fonte grise est le mauvais choix
La charge en traction et impact est sa frontière : la fonte grise est fragile et ne plie pas avant de casser, si bien que les structures dominées par la traction, le service d'impact et les sections minces sous pression montent à la fonte ductile ou à l'acier. Le numéro de classe est le guide — une fonction de traction plus lourde signifie une classe supérieure ou une autre famille, pas une paroi de fonte grise plus épaisse.
Comportement d'usinage — copeaux, poussière et outillage
La fonte grise s'usine avec des copeaux friables et discontinus et généralement une bonne vie d'outil à des paramètres économiques. Le travail est sec ou minimalement lubrifié, ce qui produit une poussière fine porteuse de graphite — l'extraction et les glissières de machine étanches sont la discipline qui garde l'outillage et les glissières en vie. Les surfaces coulées sont aussi abrasives à traverser, si bien que la première passe dans la peau est là où les plaquettes gagnent leur salaire.
L'interface coulée-vers-usinage
Toute pièce en fonte grise porte une peau de coulée avec ses propres variations, et l'usinage l'enlève là où vit la précision. Les bons plans montrent quelles faces sont usinées en datum, quelle surépaisseur la fonderie laisse, et quels alésages sont usinés en un seul maintien afin que leur relation reste vraie. La relaxation des contraintes ou le vieillissement naturel avant l'usinage final est la défense standard contre les contraintes internes qu'une coulée porte.
Frequently Asked Questions
Que signifie le numéro de classe sur la fonte grise ?
Il nomme un palier de résistance minimale à la traction — la façon dont HT250 ou GG25 identifie une classe de fonte grise censée atteindre ce niveau de traction dans la section d'essai standard. La classe n'est pas une spécification complète : la taille de section, la vitesse de refroidissement et la pratique de fonderie déplacent tous les propriétés réelles, si bien que les plans associent la classe aux attentes d'essai et de certification qui comptent pour la pièce.
Pourquoi la fonte grise sert-elle aux bases de machines plutôt que l'acier ?
L'amortissement. Les lamelles de graphite qui définissent la fonte grise absorbent la vibration en chaleur, si bien qu'une base en fonte grise assied un procédé de coupe plus vite qu'une structure acier plus rigide qui sonne. L'acier gagne en traction et soudabilité, c'est pourquoi les structures acier soudées existent — mais là où le comportement en vibration est la spécification, la fonte grise coulée garde son siècle d'occupation.
Les pièces en fonte grise peuvent-elles se souder ou se réparer ?
Oui, mais comme procédure qualifiée, non comme commodité de chantier : la structure graphite réclame des électrodes spéciales, un préchauffage et un refroidissement contrôlé pour éviter la fissuration à la zone de réparation. Concevez plutôt les ensembles soudés autour de l'acier. Les pièces en fonte réparées — d'ordinaire brasées, goujonnées ou agrafées — sont une technique de maintenance pour les coulées irremplaçables plutôt qu'une voie de production.
La poussière d'usinage de la fonte grise est-elle un problème ?
C'est un point de discipline : l'usinage sec de la fonte grise produit une poussière fine porteuse de graphite, abrasive pour les glissières de machine et un sujet de tenue d'atelier et d'exposition. Une bonne extraction, un usinage fermé et des glissières étanches la traitent — du côté acheteur, le point pratique est que les ateliers sérieux courent déjà cette discipline, et l'usinage de coulées est du travail courant.
Que faut-il envoyer pour un devis d'usinage de fonte grise ?
Le plan de coulée plus un plan d'usinage 2D qui marque les faces usinées, le schéma de datum, les tolérances et les repères de filetage, la désignation de classe et toute exigence de pression ou d'étanchéité, et la quantité. Les coulées arrivent d'ordinaire du côté fonderie, si bien que dire qui fournit la coulée est la première question de périmètre du devis.
Ordering & Documentation
Documents
Envoyez le plan d'usinage avec tolérances et le schéma de datum, la désignation de classe (HT250 / GG25 ou équivalent), et l'organisation d'approvisionnement de la coulée — l'usinage de coulées client et le sourcing coulée-plus-usinage complet sont des devis différents.
Devis
Le chiffrage suit le périmètre d'usinage, la surépaisseur sur la coulée, la complexité du maintien, la quantité et le contrôle. Sur le sourcing coulée-et-usinage, les coûts d'outillage et de modèle sont leur propre ligne — le devis devrait les montrer séparément afin que les hypothèses de volume restent visibles.
Échantillon & approvisionnement
Les premiers articles vérifient les dimensions usinées contre le schéma de datum de la coulée, la finition de surface, et — là où spécifié — l'étanchéité à la pression ou la dureté. L'état de relaxation ou de vieillissement entre dans la conversation d'échantillon, car c'est ce qui garde la géométrie stable après l'usinage final.
Stockage & expédition
Les pièces en fonte grise sont dimensionnellement stables et s'expédient dans un emballage protecteur standard ; les faces usinées sont huilées contre la rouille comme toute surface ferreuse. Les coulées sont lourdes et fragiles — un emballage soutenu qui empêche le chargement d'impact en transit est l'exigence de manutention, non le contrôle de corrosion.