Usinage CNC du cuivre C11000 (ETP)
Usinage CNC du cuivre électrolytique à haute conductibilité C11000 : la référence de conductivité, la réalité de coupe collante et comment les ateliers l'usinent, et là où les alliages de laiton ou de bronze sont le meilleur choix.
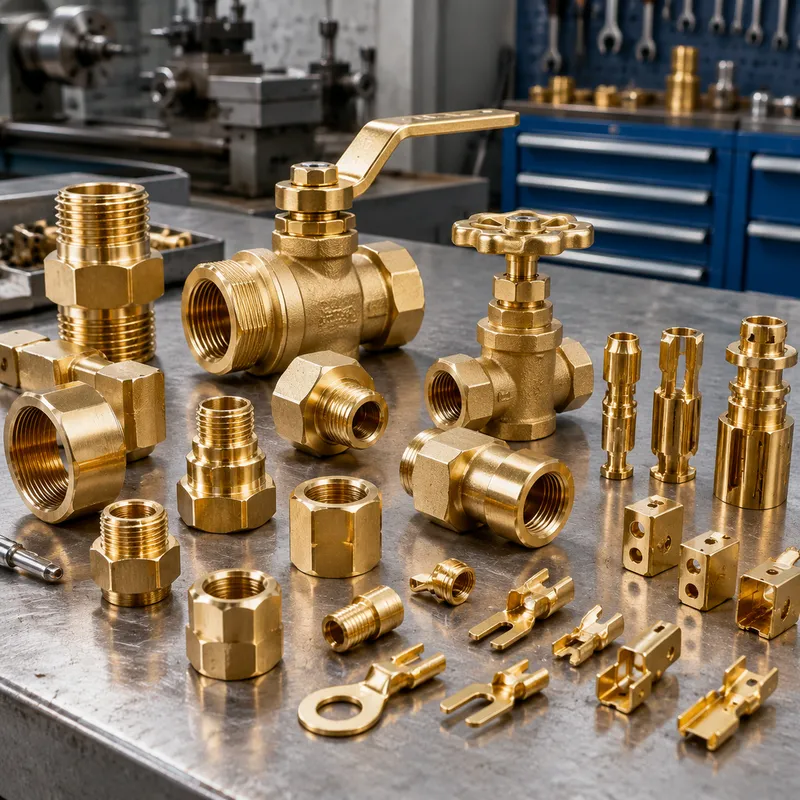
Le C11000 — cuivre électrolytique à haute conductibilité — est le visage commercial du cuivre pur : pour l'essentiel la pleine conductivité électrique et thermique de l'élément, dans une forme corroyée que chaque fournisseur de métaux garde en stock. Barres bus, matériel de mise à la terre, contacts électriques, surfaces de transfert de chaleur et pièces décoratives le spécifient chaque fois que ce qui compte est de déplacer l'électricité ou la chaleur, non la résistance mécanique.
Usiner le cuivre pur est l'exact contraire d'usiner ses parents à usinabilité libre : une matière tendre et collante qui veut pousser au lieu de cisailler. Les ateliers réussissent avec un outillage affûté, de hautes vitesses, une lubrification généreuse et des géométries adaptées à un métal qui flue. Les pièces qui réclament à la fois conductivité et éléments complexes de précision se font usiner — les ébauches coulées ou corroyées donnent la conductivité, et une technique de coupe disciplinée donne la géométrie.
Specifications
| Propriété | Valeur | État |
|---|---|---|
| Electrical conductivity | 100% IACS | |
| Machinability rating | 20% | |
| Thermal conductivity | 390 W/(m·K) | |
| Density | 8.94 g/cm³ | |
| Yield strength (0.2% offset) | 69 MPa | |
| Tensile strength | 210 MPa | |
| Hardness | 35-65 HB | |
| Modulus of elasticity | 120 GPa | |
| Melting point | 1,085 °C | copper (generic, C11000 is 99.9% Cu) |
Les valeurs ci-dessus proviennent de la couche model-evidence collectée, chacune sous l'état de traitement thermique où elles ont été rapportées ; les champs sans preuve collectée sont signalés comme non établis, jamais estimés. Les exigences hors tableau se confirment au devis pour la géométrie et la série précises.
Applications & Selection Points
Barres bus, bornes et matériel de mise à la terre
Les pièces de distribution électrique — barres bus, cosses à visser, tiges de terre et connecteurs — sont du C11000 par réflexe, parce que l'application est la conductivité. Faces usinées, trous de fixation percés et finitions étamées ou nues sont tous standard ; la donnée métallique dont l'application a besoin est dans la nuance, et l'usinage n'ajoute que la géométrie autour.
Pièces de transfert de chaleur et de gestion thermique
Plaques froides, diffuseurs de chaleur, détails de refroidissement de moules et montages d'essai thermiques utilisent le C11000 pour la même raison que le monde électrique : rien de pratique ne conduit mieux la chaleur. L'usiner en canaux, collecteurs et interfaces de précision est courant avec la bonne technique, et le gain thermique se voit immédiatement dans l'application.
Là où le C11000 est le mauvais choix
Les pièces menées par la résistance montent aux alliages de cuivre — laiton pour le matériel fileté à usinabilité libre, cuivre-béryllium ou bronze au phosphore là où ressort et usure comptent. La fonction corrosive avec préoccupations de dézincification ou de corrosion sous contrainte réclame une décision d'alliage spécifique, non la nuance générique. Et là où un peu de conductivité peut s'échanger contre l'usinabilité, les laitons achètent un travail de coupe bien plus facile pour une pénalité électrique modeste.
Comportement d'usinage et technique
Le cuivre pur est tendre et collant : les copeaux s'arrachent au lieu de cisailler, et un outillage émoussé ou à faible dépouille construit une arête rapportée et brunissent la surface. Les parades sont spécifiques — outillage affûté poli à forte dépouille, vitesses de surface élevées, lubrification en nappe abondante, et passes en avalance planifiées qui entrent et sortent de la matière proprement. Les ateliers qui traitent le cuivre comme un aluminium tendre obtiennent des surfaces arrachées ; ceux qui s'adaptent obtiennent des pièces propres.
Comportement en tolérance et finition
Le cuivre tient les tolérances générales sans drame une fois la technique de coupe juste ; sa tendreté signifie que les marques de manutention et les empreintes de serrage sont les vrais risques dimensionnels, si bien que mors doux et montages protégés comptent sur les surfaces finies. Le polissage, le placage (étain, argent, nickel) et la passivation sont les voies de finition habituelles, choisies pour la résistance de contact ou l'apparence plutôt que pour la seule protection contre la corrosion.
Teneur en oxygène et le compromis tough-pitch
Le cuivre tough-pitch porte une petite teneur en oxygène contrôlée qui lui donne son nom et son bon comportement à chaud — avec une frontière connue : ce n'est pas la nuance pour le brasage ou le soudage en atmosphères réductrices, là où l'hydrogène réagit avec l'oxygène interne et fragilise la ligne de joint. Les variantes sans oxygène existent précisément pour ces procédés ; les applications de conductivité sans assemblage à la flamme restent volontiers sur le C11000.
Frequently Asked Questions
Le cuivre pur est-il le bon choix face au laiton pour ma pièce électrique ?
Si l'application vit de la conductivité — barres bus, terre, contacts, chemins thermiques — oui : le C11000 délivre pour l'essentiel la pleine conductivité du cuivre tandis que les laitons abandonnent une portion significative pour l'usinabilité. Si la pièce est du matériel fileté dont la fonction électrique est légère, le laiton à usinabilité libre est moins cher à l'achat et bien plus facile à couper. La décision est là où la pièce siège sur cet échange.
Pourquoi le cuivre s'usine-t-il si différemment de l'aluminium ?
Les deux sont tendres, mais le cuivre est collant : il se soude à l'arête de coupe, s'arrache au lieu de cisailler, et punit l'arrêt d'avance. Les remèdes sont au niveau de la technique — outillage plus affûté et à plus forte dépouille, vitesses plus élevées, lubrification plus lourde, et aucune passe en frottement. Un atelier rompu au cuivre planifie le fluage ; un atelier qui le traite comme un métal tendre générique produit des surfaces arrachées et brunies.
Qu'est-ce que le cuivre tough-pitch, et quand me faut-il du sans oxygène ?
Le tough-pitch (C11000) porte une petite teneur en oxygène contrôlée, ce qui convient aux applications de conductivité et de travail à chaud. La frontière est l'assemblage à la flamme : en atmosphères réductrices l'hydrogène attaque l'oxygène interne et fissure le métal le long du joint. Les ensembles brasés ou soudés dans ces conditions spécifient les nuances sans oxygène ; tout le reste reste sur l'ETP standard, moins cher.
Mes pièces de cuivre montrent des empreintes et rayures de manutention — est-ce évitable ?
Largement oui : le cuivre fini tendre se marque sous la pression de serrage, les vibrations de transport et le contact à mains nues. Mors doux, fixations protégées, emballage intercalé et manutention nettoyée sont la discipline standard. Pour les surfaces esthétiques, prévoyez un polissage final ou une étape de revêtement protecteur — le métal est trop tendre pour rester intact à travers la manutention ordinaire sans cela.
Que faut-il envoyer pour un devis d'usinage C11000 ?
Un modèle STEP plus un plan 2D avec tolérances, la nuance et la forme produit nommées (barre, plaque, tôle ou ébauche), la quantité, le repère de finition et de placage, et toute exigence électrique ou thermique qui rend la conductivité non négociable. Énoncer pourquoi la pièce doit être en cuivre pur empêche l'atelier chiffreur de proposer un alliage moins cher.
Ordering & Documentation
Documents
Envoyez un modèle STEP ou IGES avec un plan 2D portant tolérances, repères de filetage et finition. Nommez la nuance explicitement — cuivre, laiton et bronze siègent côte à côte sur une nomenclature et ne sont pas interchangeables en conductivité, usinabilité ou prix.
Devis
Le chiffrage suit le modèle, le plan, la forme du flan et le système de finition, avec le mouvement du marché des métaux comme entrée visible sur les devis en cuivre pur — les indices du cuivre bougent, si bien que les quotations portent des périodes de validité. La classe de tolérance sur les faces d'étanchéité et le périmètre de placage complètent les entrées.
Échantillon & approvisionnement
Les premiers articles vérifient les dimensions, la finition de surface et le placage là où spécifié. Les pièces critiques en conductivité peuvent porter un certificat matière — convenez du périmètre au chiffrage, car certification et chiffrage au marché des métaux sont tous deux plus formels sur le cuivre pur que sur les alliages.
Stockage & expédition
Le cuivre fini s'expédie protégé : la manutention aux mors doux dans l'atelier devient un emballage intercalé et protégé des impacts en transit. Le cuivre nu se ternit à l'air avec le temps — les pièces esthétiques s'expédient avec un vernis ou un revêtement protecteur d'un commun accord ; les surfaces de contact électrique s'expédient nues ou étamées/argentées selon le plan.