アルミダイカスト
アルミダイカスト:収集した合金と特性の範囲(A380/A360)、加工が買うものに対して工程が買うもの、鋳造RFQの準備方法を解説します。
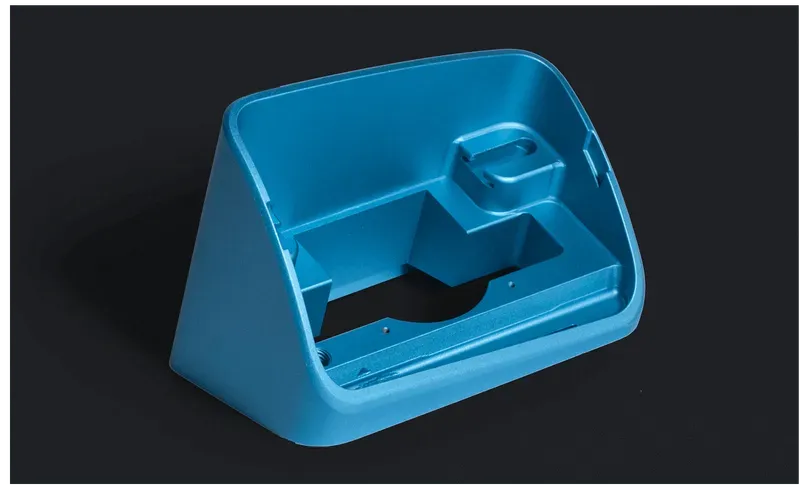
アルミダイカストは複雑な形状の金属部品のための量産ルートです。溶けたアルミを圧力下で鋼の金型に射出し、ショットあたり数秒でネットシェイプの部品を生みます。主力合金が鋳造性と機械特性のバランスを取り、アルマイトされる部品には耐食・仕上げ志向の兄弟材があります。数千単位の筐体、ハウジング、ブラケット、放熱部品がその領域です。
経済性は工具駆動です。金型は現実の投資であり、部品単価は数量が上がるほど下がります — だから鋳造の話し合いの正直な最初の質問は年間数量です。ビレットから切削する試作が設計を証明し、鋳造が経済性を証明します。定番の道は両方を通ります。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Common alloys | A380 (most common); A360 where corrosion resistance or finishing such as anodizing matters | per source: A380 balances castability and mechanical properties |
| Density | ≈ 2.7 g/cm³ | moderate vs zinc (~6.6 g/cm³ per the same source) |
| Melting point | ≈ 600 °C | higher casting temperature than zinc (~380 °C) — more thermal load on the die |
| Min wall thickness | 1.0–1.5 mm | die casting (A380/ADC12), thin-wall |
| Dimensional tolerance | ±0.1–0.5 mm | as-cast (die casting) |
| Tensile strength | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
| Max part size | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
大量の筐体とハウジング
モーターハウジング、変速機ケース、電子機器筐体、ポンプ本体が古典的な鋳造品です。複雑な外側幾何、中子による内部特徴、量産では機械加工が背負えない肉厚。金型がロット全体に償却され、最初の数千個以降のすべての部品はより安くなります。
仕上げが重要な屋外部品
アルマイトされる部品や屋外で暮らす部品こそ、耐食志向の合金がその席を正当化する場所です。汎用合金より良い仕上げ挙動と腐食性能。仕上げをRFQに名指してください — それが合金を決め得るため、工具が切られた後には合金は交換できません。
鋳造が加工に勝つとき — と、勝たないとき
中程度以上の数量、複雑な幾何、中子特徴のいずれかでは、鋳造が部品単価で勝ちます。それ以下では、ビレットからの加工が工具を完全に避けます。個々の切削特徴の厳しい公差は、ネットに近く鋳造して重要面だけを加工する方法で扱われます — ハイブリッド計画は標準であって妥協ではありません。
工程のための設計
均一な肉厚、贅沢な抜け勾配、R付きの角、抜きに優しい幾何がダイカストの設計文法です。機械加工のために設計され鋳造業者に渡された部品は質問とともに戻り、抜け勾配と均一肉厚で設計された部品は速く見積もれ、より健全に鋳造されます。図面を早めに共有し、DFMパスに詳細を形づくらせてください。
Frequently Asked Questions
部品にはどのアルミ鋳造合金を使うべきですか?
汎用の主力合金がほとんどの筐体と構造ハウジングに適します。部品がアルマイトされるか腐食用途に直面するなら、たいてい耐食・仕上げ志向の代替が提案されます。どちらも数十年の使用歴を持つ業界標準の鋳造合金です — 仕上げと環境が決め、RFQはどちらかを名指すか他方を記述すべきです。
何個でダイカストの金型が正当化されますか?
加工に対するクロスオーバーは幾何とともに動きますが、答えの形は一定です。工具は固定費で加工は部品ごとのコストなので、数量が決定者です。試作数量はビレットから切削し、数千単位の生産数量は金型を速く償却します。期待される年間数量で両ルートを見積もれば、比較は算術です。
アルミダイカストの見積には何を送ればよいですか?
重要な切削面と公差を鋳放し面とは別に指定した2D図面付きのSTEPモデル、仕上げ、合金の希望またはその決定環境、そして年間数量。数量は書類仕事ではありません — 鋳造か加工かの正直な推奨を決めます。
Ordering & Documentation
図面・文書
鋳放し面と切削後の面を公差付きで分けた2D図面付きのSTEPモデルをお送りください。仕上げ — アルマイト、粉体塗装、めっき — を名指してください。仕上げが合金選択を導き得ます。
見積
鋳造の見積は部品の質量、金型の複雑さ、キャビティ数、年間数量、仕上げから価格化されます。鋳造後の加工の範囲を明示するよう求めてください — どの面がどの公差で加工されるか — それで見積がサプライヤー間で比較可能になります。
工具・サンプル
工具の納期がスケジュールを支配します。最初のサンプルが、金型の受け入れ前に湯流れ、気孔、寸法を検証します。工具開始の前に設計凍結を計画してください — 鋼を切った後の幾何変更は別の話し合いです。
生産・供給
生産ランは鋳放し標準内の寸法を保持し、重要特徴は指定どおりに加工されます。検査 — リーク試験、気孔基準、初品と工程内検査 — を見積時に合意してください。鋳造部品の梱包は輸送中の切削面を保護します。