ねずみ鋳鉄のCNC加工
ねずみ鋳鉄(HT250 / GG25相当)のCNC加工:黒鉛がもたらす減振挙動、クラス番号と強度の対応、切削の切りくずと粉塵の規律、見積に送るべきものを解説します。
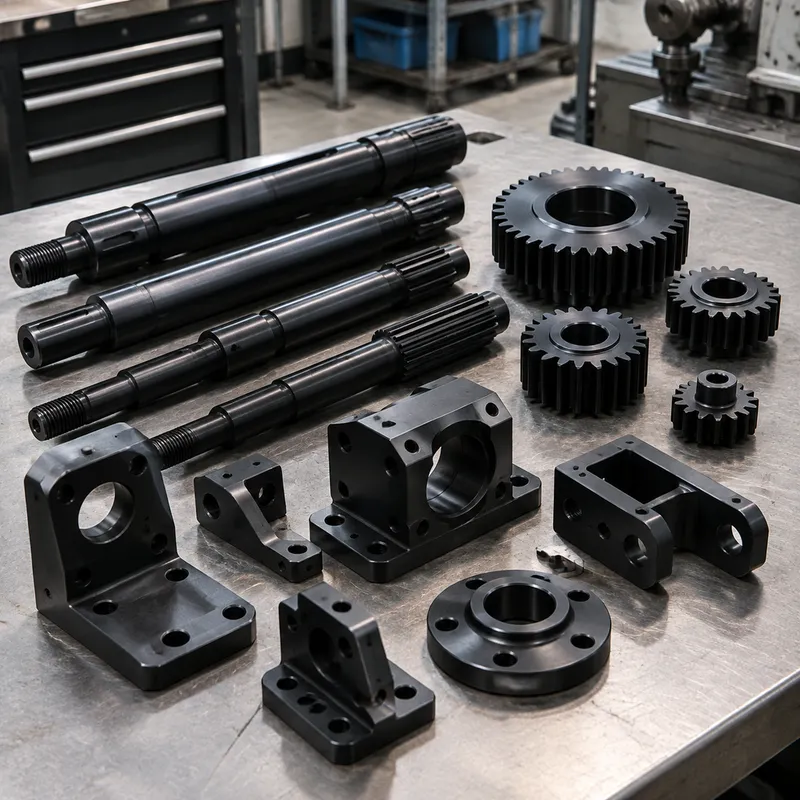
ねずみ鋳鉄は工作機械の古典的な材料です:鉄マトリクスに分散した黒鉛フレークが、どの鋼も及ばない減振挙動を与え、だから工作機械のベッド、コラム、変速機ハウジング、モーターフレームが一世紀にわたりこれで鋳造されてきました。黒鉛はまた、最も切削しやすい鋳鉄の一つにします — 切りくずは形成されずに崩れる — 一方で圧縮強度がこのファミリーの誇りであり、引張強度が既知の限界です。
買い手にとってねずみ鋳鉄は鋳物として到着します:ネットに近い形状は鋳造工場から来て、CNC加工が鋳造が保持できない精密面、ボア、取付特徴を加えます。クラス番号(HT250、GG25相当)が強度の階層を名指し、切削の話し合いは、どの面が鋳造されどの面が切削されるかを知ることから始まります — 二つを分けた図面が正確な見積とまっすぐな部品を得ます。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| Tensile strength | 170-250 MPa | gray cast iron (Class 25–35) |
| Hardness | 187-269 HB | gray cast iron (Class 25–35) |
| Compressive strength | 150-400 MPa | cast iron (graphite-forming, gray type per source context) |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
機械ベッド、コラム、振動が重要なフレーム
工作機械のベッド、フライスのコラム、プレスフレーム、CNCベッド鋳物は減振のためにねずみ鋳鉄を指定します:黒鉛のネットワークが振動を熱に変換します。鋼のフレームなら鳴り続ける場所です。ねずみ鋳鉄鋳物の摺動面、取付面、主軸ボアの切削は工作機械製造の創始のワークフローであり、時効・応力除去された鋳物は幾何を数十年保持します。
変速機、ポンプ、モーターのハウジング
ベアリング、シャフト、内部負荷を担うハウジング — 変速機、ポンプ本体、モーターフレーム、コンプレッサケース — は、減振、圧縮強度、複雑な内部幾何の容易な鋳造の組合わせのためにねずみ鋳鉄を使います。切削されたベアリングボアとシール面が鋳造本体の上の精密層です。合金は十分自由に切れるため、ハウジングの切削は日常の量産仕事です。
ねずみ鋳鉄が誤った選択になるケース
引張と衝撃負荷がその境界です:ねずみ鋳鉄は脆く、壊れる前に曲がらないため、引張が支配的な構造、衝撃用途、耐圧の薄い断面はダクタイル鋳鉄または鋼へ進みます。クラス番号が案内です — より重い引張の負担は、より厚いねずみ鋳鉄の壁ではなく、より高いクラスまたは別のファミリーを意味します。
切削挙動 — 切りくず、粉塵、工具
ねずみ鋳鉄は崩れる不連続な切りくずで切削され、経済的な条件で概して良い工具寿命を示します。仕事は乾式または最小潤滑で、黒鉛を含む微細な粉塵を生みます — 集塵と密封された機械の摺動面が、工具と摺動面を生かし続ける規律です。鋳造面は切り抜くのに研削的でもあるため、肌への最初のパスこそインサートが真価を発揮する場所です。
鋳造と切削のインターフェース
すべてのねずみ鋳鉄部品は固有の変動を持つ鋳造肌を担い、精密が住む場所では切削がそれを除去します。良い図面は、どの面が基準として切削されるか、鋳造工場がいくらのしろを残すか、どのボアが一つの治具で切削されるか(関係が真に保たれるため)を示します。最終切削前の応力除去または自然時効が、鋳物の担う内部応力への標準の防御です。
Frequently Asked Questions
ねずみ鋳鉄のクラス番号は何を意味しますか?
最小引張強度の階層を名指します — HT250やGG25が、標準試験断面でその引張レベルを満たすと期待されるねずみ鋳鉄のクラスを識別する形です。クラスは完全な仕様ではありません:断面寸法、冷却速度、鋳造実践がすべて実際の特性を動かすため、図面はクラスを、部品にとって重要な試験と証明の期待と対にします。
機械ベッドには鋼ではなくなぜねずみ鋳鉄を使うのですか?
減振です。ねずみ鋳鉄を定義する黒鉛フレークが振動を熱として吸収するため、ねずみ鋳鉄のベッドは、鳴る剛い鋼フレームより速く切削プロセスを落ち着かせます。鋼は引張と溶接性で勝ります — だから鋼の溶接フレームが存在するのです — しかし振動挙動こそが仕様である場所では、鋳造ねずみ鋳鉄が一世紀の地位を保ちます。
ねずみ鋳鉄部品は溶接や修理ができますか?
できますが、現場の便利技ではなく資格化された手順としてです:黒鉛組織は、修理部の割れを避けるために特殊電極、予熱、制御された冷却を要します。溶接組立品は鋼で設計してください。修理された鋳鉄部品 — たいていろう付け、ピン留めまたはステッチ — は生産ルートではなく、代替不可能な鋳物のための保守技術です。
ねずみ鋳鉄の切削粉塵は問題ですか?
規律の項目です:ねずみ鋳鉄の乾式切削は、機械の摺動面に研削的で、工場内の清掃と暴露の問題になる黒鉛を含む微細な粉塵を生みます。良い集塵、囲われた切削、密封された摺動面がそれを扱います。買い手側の実務的な点は、信用ある工場が既にこの規律を走らせており、鋳物の切削が日常の仕事であるということです。
ねずみ鋳鉄の切削見積には何を送ればよいですか?
鋳造図面に加え、切削面、基準方式、公差、ねじ指定を印した2D切削図面、クラス呼称、耐圧またはリークの要求があればそれ、そして数量。鋳物はたいてい鋳造側から到着するため、誰が鋳物を供給するかを述べることが見積の最初の範囲の質問です。
Ordering & Documentation
図面・文書
公差と基準方式を担った切削図面、クラス呼称(HT250 / GG25または相当)、そして鋳物の供給手配をお送りください — 客供鋳物の切削と鋳造込み調達は異なる見積です。
見積
価格は切削の範囲、鋳物の寸法しろ、治具の複雑さ、数量、検査に従います。鋳造込み調達では、工具と木型のコストは独立の明細です — 数量の仮定が見えるまま保たれるよう、見積はそれらを別建てで示すべきです。
サンプル・供給
初品は鋳造基準方式に対する切削寸法、表面仕上げ、指定されていれば耐圧性や硬度を検証します。応力除去または時効の状態はサンプルの話し合いの一部です — 最終切削後に幾何を安定させるのはそれだからです。
保管・出荷
ねずみ鋳鉄部品は寸法が安定し、標準の保護梱包で出荷されます。切削面は鉄系の面の常どおり防錆油が塗られます。鋳物は重く脆い — 腐食管理ではなく、輸送中の衝撃負荷を防ぐ支持付きの梱包が取り扱いの要求です。