ラピッドプロトタイピング
単品モデルから架橋生産までのラピッドプロトタイピングサービス:±0.0001インチの5軸加工、10″ × 10″ × 10″の作業域、標準の4〜6か月に対して6〜8週間の金型リードタイム。
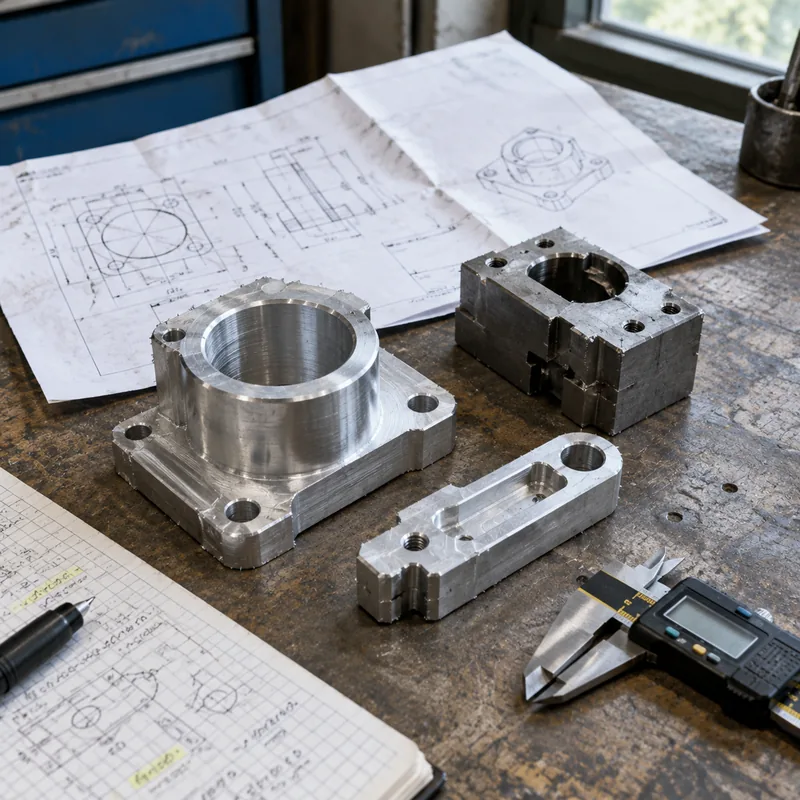
ラピッドプロトタイピングは、設計を、その結果がまだ設計を導ける速さで物理的な部品へ変えます。切削された試作品は、5軸設備で生産意図の材料から削り出されます。純粋な見た目のモデルとの分かれ目はここです。切削試作品は測定でき、荷重試験ができ、組立ができ、見積りの対象になります。予告する部品と同じように振る舞うからです。
カタログの範囲は、クリティカル特性で±0.0001インチの精度、10″ × 10″ × 10″(250 × 250 × 250 mm)の作業体積、そしてアルミニウム・鋼・ステンレス鋼から真鍮・青銅・銅を経て、アクリルおよび透明・黒のポリカーボネートに至る材料です。プログラムが試作品から金型生産へ移るとき、金型リードタイムは標準の4〜6か月に対して6〜8週間。市場の窓に間に合うことと、閉じるのを見送ることの違いであることが少なくありません。
Specifications
| Specification | Rapid Prototyping |
|---|---|
| Tolerance | ±0.0001 inch |
| Max Part Size | 10" x 10" x 10" (250 x 250 x 250 mm) |
| Axes | 5-axis |
| Lead Time | 6–8 week tooling turnaround |
Materials
Surface Finishes
試作品から量産への迅速な移行を提供する試作・生産サービス。金型リードタイムは標準の4〜6か月に対して6〜8週間。SPI規格に適合する幅広い材料、仕上げ、後処理を含みます。
Values above are the collected catalog specification envelope for this product family. Tolerances and lead times at the demanding end of a range are confirmed for the specific geometry, material and batch at quotation.
Applications & Selection Points
設計検証のための試作品
試作品の原形は一つの問いに答えます。この部品は収まるか、密封するか、荷重を担うか、手に持って正しいか。切削試作品は、±0.0001インチ級の精度で生産材料の中でそれに答えます。だから試験結果は、設計を甘やかすのではなく、生産設計へ移ります。クリティカル特性を削り、予算が求めるなら残りは簡略化してください。ただし正しい合金と熱処理状態で削ること。さもなければ試験は誤った材料を測ります。
架橋生産と小ロット生産
「初品」と「金型生産」の間には、販売サンプル、認証ユニット、パイロットロット、初期出荷が住む隙間があります。切削部品は金型投資なしにその隙間を渡ります。一覧の後処理——アルマイト、めっき、粉体塗装、パッド印刷、組立、カスタム試験——により、試作品とパイロット部品は、作業台の部品ではなく生産部品の仕上げとアイデンティティを担います。
タイトな時計の射出成形プログラム
最終工程が射出成形なら、金型時間が日程を支配します。6〜8週間の金型リードタイム(標準の4〜6か月に対して)はその待ちを圧縮し、SPI規格の仕上げは金型部品に適用されます。通常の順序はこうです。金型を削っている間に切削試作品が設計を検証する。だから設計変更は二つ目の金型ではなく、金型の中に着地します。
多材料・混合プロセスのビルド
実際のアセンブリは、一つのプロセスに留まることは稀です。透明ポリカーボネートのハウジング、アルミのフレーム、まったく別の材料のシール。それぞれを、その材料に合うプロセスで試作する(金属と光学プラスチックには5軸加工、一覧の作業として仕上げと組立)——製品のように振る舞うパイロットビルドが得られ、妥協のようにはなりません。
Frequently Asked Questions
CNC試作品か3Dプリント試作品か、どちらを選ぶべきか
試作品が何に耐えるべきかで決めてください。生産材料の切削部品は本物の機械的特性と厳しい公差を担うので、嵌合・強度・熱の問いに信頼をもって答えます。プリント部品は、形状研究と複雑な内部幾何で、素の速度で勝ちます。多くのプログラムは両方を使います。形には早くプリントモデルを、結果が生産へ移されねばならない試験には切削試作品を。
±0.0001インチの10″作業域で何が得られるか
5軸アクセスのある10″ × 10″ × 10″(250 × 250 × 250 mm)の体積は、ほとんどの手持ち・卓上アセンブリを一体でカバーします。より大きなハウジングは切削セクションに分割され、一覧の後処理(接着、超音波溶着、熱かしめ、組立)で接合されます。±0.0001インチは必要とする特性のために取っておいてください。座面、インターフェース、光学面や密封面。残りは一般公差を担わせます。どちらがどちらかは、図面が決めます。
速く見積もってもらえる試作品の見積依頼(RFQ)の内容
3Dモデル(STEP)、クリティカル公差と仕上げ呼びを印した図面、材料と熱処理状態、数量、そして設計検証の一点か生産ランの最初かという区別。答えは工程の推奨と見積もられる仕上げ水準を変えます。一点からの試作品が普通です。部品が合格すべき試験を述べれば、見積りはその試験を軸に設計されて返ってきます。
Ordering & Documentation
書類
STEPまたはIGESモデルに、機能クリティカルな公差・材料・仕上げを印した2D図面。試作品は生産より少ない文書で足り得ます。ただし試験が依存する特性は呼び出されていなければなりません。さもなければ、フライス盤の裁量で到着します。
見積り
見積りは幾何、材料と素材形状、クリティカル特性の公差クラス、仕上げと後処理、数量、日程から価格します。試作品の経済は、何を簡略化できるかの宣言に報います。本質を印した図面は、すべてを膨らませるのではなく、それを見積りに守らせます。
サンプル・供給
一点の試作品が標準で、試作品ロットは通常、生産決定に先行します。プログラムが続けば、同じモデルと図面が、ロットの前の初品承認付きで量産へ流れます。試作品が参照になる。まさにそれが、生産意図で切削された理由です。
保管・出荷
完成した試作品は、モデルではなく部品として保護されて出荷します。裸鋼は油を差るか包み、仕上げ面は離します。受領時は、試験片を書類とともに保管してください。図面改訂と材料メモのない試作品は、箱を出た瞬間に証拠価値を失います。