Szybkie prototypowanie
Usługa szybkiego prototypowania od modelu pojedynczego po produkcję pomostową: obróbka 5-osiowa z dokładnością ±0,0001 cala, przestrzeń 10″ × 10″ × 10″ i oprzyrządowanie w 6–8 tygodni wobec standardowych 4–6 miesięcy.
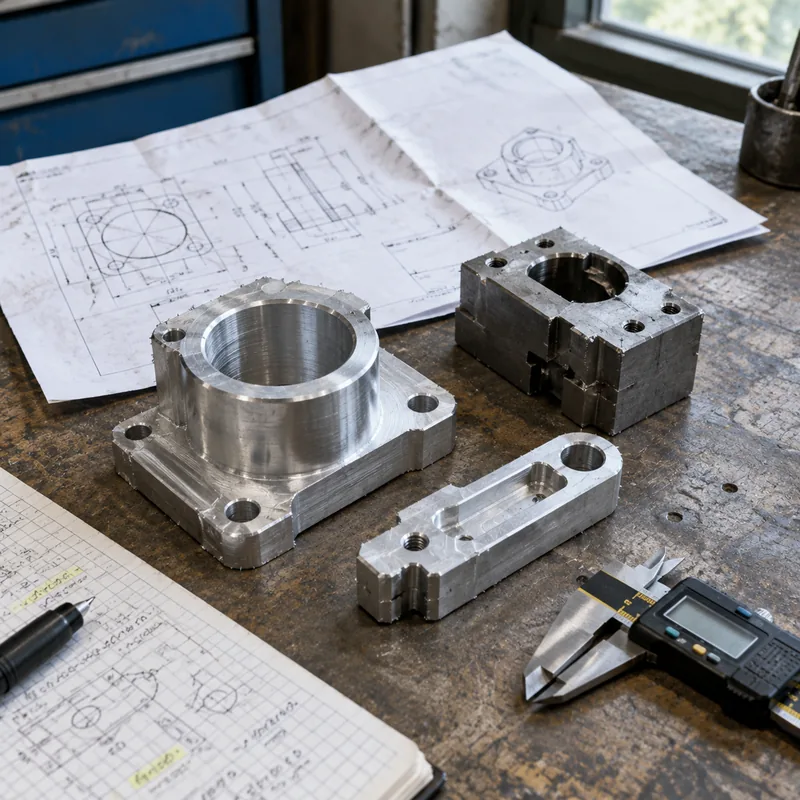
Szybkie prototypowanie zamienia projekt w fizyczną część na tyle szybko, by wynik jeszcze kształtował projekt. Prototypy obrobione są cięte z materiału docelowego produkcji na maszynach 5-osiowych — właśnie to odróżnia je od modeli czysto poglądowych: prototyp obrobiony można zmierzyć, obciążyć, zmontować i wycenić, bo zachowuje się jak część, którą zapowiada.
Zakres katalogowy obejmuje dokładność ±0,0001 cala na cechach krytycznych, przestrzeń roboczą 10″ × 10″ × 10″ (250 × 250 × 250 mm) oraz materiały od aluminium, stali i stali nierdzewnej, przez mosiądz, brąz i miedź, po akryl oraz poliwęglan przezroczysty i czarny. Gdy program przechodzi z prototypu do produkcji na oprzyrządowaniu, oprzyrządowanie jest gotowe w 6–8 tygodni wobec standardowych 4–6 miesięcy — często różnica między złapaniem okna rynkowego a patrzeniem, jak się zamyka.
Specifications
| Specification | Rapid Prototyping |
|---|---|
| Tolerance | ±0.0001 inch |
| Max Part Size | 10" x 10" x 10" (250 x 250 x 250 mm) |
| Axes | 5-axis |
| Lead Time | 6–8 week tooling turnaround |
Materials
Surface Finishes
Usługa prototypowania i produkcji z szybkim przejściem od prototypu do serii, z oprzyrządowaniem gotowym w 6–8 tygodni wobec standardowych 4–6 miesięcy. Obejmuje szeroki zakres materiałów, wykończeń i obróbek końcowych zgodnych ze standardami SPI.
Values above are the collected catalog specification envelope for this product family. Tolerances and lead times at the demanding end of a range are confirmed for the specific geometry, material and batch at quotation.
Applications & Selection Points
Prototypy walidacji projektu
Kanoniczny prototyp odpowiada na pytanie: czy ta część pasuje, uszczelnia, niesie obciążenie, dobrze leży w dłoni? Prototypy obrobione odpowiadają w materiale docelowym z dokładnością klasy ±0,0001 cala, więc wyniki badań przenoszą się na projekt produkcyjny zamiast go schlebiać. Wytnij cechy krytyczne, upraszczaj resztę, jeśli budżet wymaga — ale wytnij je w właściwym stopie i stanie obróbki cieplnej, inaczej badanie zmierzy zły materiał.
Produkcja pomostowa i małoseryjna
Między „pierwszym wyrobem” a „produkcją na oprzyrządowaniu” leży szczelina, w której mieszkają próbki sprzedażowe, egzemplarze certyfikacyjne, serie pilotażowe i pierwsze wysyłki. Części obrobione pokonują tę szczelinę bez inwestycji w oprzyrządowanie, a wymienione obróbki końcowe — anodowanie, galwanizacja, malowanie proszkowe, tampodruk, montaż i badania na zamówienie — sprawiają, że prototypy i serie pilotażowe niosą wykończenie i tożsamość części produkcyjnych, a nie części warsztatowych.
Programy wtryskowe na ciasnym zegarze
Gdy procesem końcowym jest wtrysk, czas oprzyrządowania dominuje w harmonogramie. Oprzyrządowanie w 6–8 tygodni (wobec standardowych 4–6 miesięcy) ściska to oczekiwanie, a wykończenia wg standardów SPI dotyczą części formowanych. Zwyczajna sekwencja: prototypy obrobione walidują projekt, podczas gdy formę się kroi, więc zmiany projektu lądują w formie — nie w drugiej formie.
Zespoły wielomateriałowe i o mieszanym procesie
Prawdziwe zespoły rzadko zostają w jednym procesie. Obudowa z przezroczystego poliwęglanu, rama z aluminium, uszczelnienie z materiału całkiem innego — prototypuj każdy w procesie pasującym do jego materiału (obróbka 5-osiowa dla metali i tworzywa optycznego, wykończenie i montaż jako operacje z listy), a otrzymasz serię pilotażową zachowującą się jak produkt, nie jak kompromis.
Frequently Asked Questions
Prototypy CNC czy prototypy drukowane w 3D — co wybrać?
Zdecyduj według tego, co prototyp ma przetrwać. Części obrobione w materiale docelowym niosą rzeczywiste właściwości mechaniczne i ciasne tolerancje, więc wiarygodnie odpowiadają na pytania pasowania, wytrzymałości i termiki. Części drukowane wygrywają czystą szybkością w studiach kształtu i złożonych geometrii wewnętrznych. Wiele programów używa obu: modele drukowane wcześnie dla kształtu, prototypy obrobione do badań, których wyniki muszą się przenieść do produkcji.
Co mogę uzyskać z przestrzeni 10″ przy ±0,0001 cala?
Objętość 10″ × 10″ × 10″ (250 × 250 × 250 mm) z dostępem 5-osiowym obejmuje większość zespołów ręcznych i biurkowych w jednym kawałku; większe obudowy dzielą się na sekcje obrobione, łączone w wymienionych obróbkach końcowych (klejenie, spawanie ultradźwiękowe, zaklepywanie na gorąco, montaż). Zarezerwuj ±0,0001 cala dla cech, które tego potrzebują — gniazda, interfejsy, powierzchnie optyczne lub uszczelniające — a reszcie pozwij nieść tolerancję ogólną; rysunek decyduje, co jest czym.
Co powinno zawierać zapytanie ofertowe prototypu, by szybko dało się wycenić?
Model 3D (STEP), rysunek oznaczający tolerancje krytyczne i wykończenia, materiał i stan obróbki cieplnej, ilość oraz informacja, czy to część walidacyjna, czy pierwsza z serii — odpowiedź zmienia rekomendacje procesu i wyceniany poziom wykończenia. Prototypy od jednego kawałka to norma; podaj badanie, które część musi przejść, a wycena wróci zaprojektowana wokół tego badania.
Ordering & Documentation
Dokumenty
Model STEP lub IGES plus rysunek 2D oznaczający tolerancje krytyczne dla funkcji, materiał i wykończenie. Prototypy mogą żyć z mniej dokumentacji niż produkcja — ale cechy, od których zależy badanie, muszą być zapisane, inaczej przychodzą według uznania frezu.
Wycena
Wyceny kalkulują z geometrii, materiału i postaci wsadu, klasy tolerancji na cechach krytycznych, wykończenia i obróbek końcowych, ilości i terminu. Ekonomia prototypu nagradza deklarowanie, co można uprościć: rysunek oznaczający istotne cechy pozwala wycenie chronić je, zamiast nadmuchiwać wszystko.
Próbki i dostawy
Prototypy pojedyncze to norma, a partie prototypów zwykle poprzedzają decyzję produkcyjną. Gdy program trwa dalej, ten sam model i rysunek płyną do produkcji seryjnej z zatwierdzeniem pierwszego wyrobu przed partią — prototyp staje się wzorcem, i właśnie dlatego był obrobiony w intencji produkcyjnej.
Magazynowanie i wysyłka
Gotowe prototypy jadą chronione jak części, nie jak modele: stal goła naoliwiona lub owinięta, powierzchnie wykończone rozdzielone. Po odbiorze przechowuj egzemplarze badawcze z ich dokumentacją — prototyp bez rewizji rysunku i noty materiałowej traci wartość dowodową w chwili, gdy opuszcza pudło.