Hızlı prototipleme
Tek parça modelden köprü üretime hızlı prototipleme hizmeti: ±0,0001 inç'e 5 eksenli işleme, 10″ × 10″ × 10″ çalışma hacmi ve standart 4–6 aya karşı 6–8 haftada kalıp teslimi.
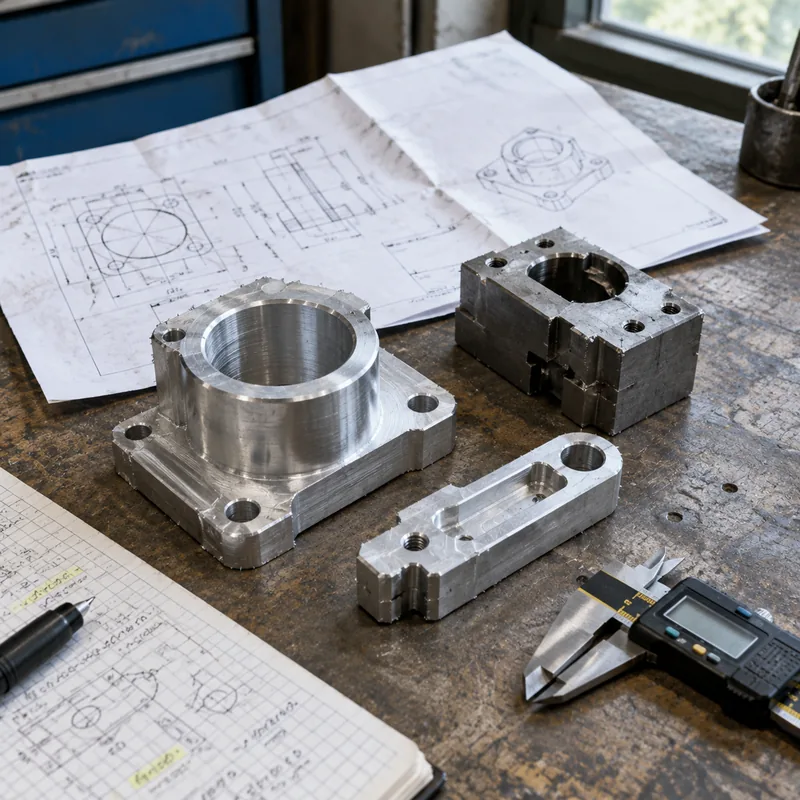
Hızlı prototipleme bir tasarımı, sonuç hâlâ tasarımı yönlendirecek kadar hızlı biçimde fiziksel parçaya dönüştürür. İşlenmiş prototipler, 5 eksenli ekipmanda üretim niyetli malzemeden kesilir — tam da bu, onları salt görsel modellerden ayırır: işlenmiş bir prototip ölçülebilir, yüklenebilir, monte edilebilir ve fiyatlanabilir, çünkü önizlediği parça gibi davranır.
Katalog kapsamı kritik özelliklerde ±0,0001 inç hassasiyet, 10″ × 10″ × 10″ (250 × 250 × 250 mm) çalışma hacmi ve alüminyum, çelik ile paslanmaz çelikten pirinç, bronz ve bakıra, oradan akrilik ile şeffaf ya da siyah polikarbonata uzanan malzemeleri kapsar. Bir program prototipten kalıplı üretime geçtiğinde kalıp teslimi 6–8 haftadır — standart 4–6 aya karşı; çoğu zaman pazar penceresini yakalamakla kapanışını izlemek arasındaki farktır.
Specifications
| Specification | Rapid Prototyping |
|---|---|
| Tolerance | ±0.0001 inch |
| Max Part Size | 10" x 10" x 10" (250 x 250 x 250 mm) |
| Axes | 5-axis |
| Lead Time | 6–8 week tooling turnaround |
Materials
Surface Finishes
Prototipten seriye hızlı geçiş sunan bir prototip ve üretim hizmeti; standart 4–6 aya karşı kalıp teslimi 6–8 hafta. SPI standartlarını karşılayan geniş malzeme, kaplama ve son işlem yelpazesi içerir.
Values above are the collected catalog specification envelope for this product family. Tolerances and lead times at the demanding end of a range are confirmed for the specific geometry, material and batch at quotation.
Applications & Selection Points
Tasarım doğrulama prototipleri
Kanonik prototip bir soruyu yanıtlar: bu parça oturuyor mu, sızdırıyor mu, yükü taşıyor mu, elde doğru duruyor mu? İşlenmiş prototipler, ±0,0001 inç sınıfı hassasiyetle üretim malzemesinde yanıtlar; böylece test sonuçları üretim tasarımına aktarılır, onu şımartmak yerine. Kritik özellikleri kesin, bütçe gerektirirse kalanı sadeleştirin — ama doğru alaşım ve ısıl işlem durumunda kesin, yoksa test yanlış malzemeyi ölçer.
Köprü ve düşük hacimli üretim
«İlk numune» ile «kalıplı üretim» arasında; satış numunelerinin, sertifikasyon birimlerinin, pilot serilerinin ve erken sevkiyatların yaşadığı boşluk uzanır. İşlenmiş parçalar o boşluğu kalıp yatırımı olmadan geçer; listelenen son işlemler — eloksal, galvanik, toz boya, tampobaskı, montaj ve özel testler — prototip ve pilot parçalarının üretim parçası kaplamasını ve kimliğini taşımasını sağlar, tezgâh parçası değil.
Sık takvimli enjeksiyon programları
Son süreç enjeksiyon olduğunda kalıp süresi takvimi yönetir. 6–8 haftalık kalıp teslimi (standart 4–6 aya karşı) bu bekleyişi sıkıştırır; SPI standart kaplamalar kalıplı parçalara uygulanır. Alışıldık sıra: kalıp kesilirken işlenmiş prototipler tasarımı doğrular; böylece tasarım değişiklikleri ikinci kalıba değil, kalıba düşer.
Çok malzemeli ve karma süreçli kurulumlar
Gerçek montajlar nadiren tek süreçte kalır. Şeffaf polikarbonattan bir gövde, alüminyandan bir karkas, bambaşka bir malzemeden bir conta — her birini malzemesine uyan süreçte prototipleyin (metaller ve optik plastik için 5 eksenli işleme, listelenen işlemler olarak kaplama ve montaj); ürün gibi davranan bir pilot kurulum elde edersiniz, taviz gibi değil.
Frequently Asked Questions
CNC prototip mi, 3D baskılı prototip mi — hangisini seçmeliyim?
Kararı, prototipin neye dayanması gerektiğine göre verin. Üretim malzemesinde işlenmiş parçalar gerçek mekanik özellikler ve sıkı toleranslar taşır; bu yüzden oturma, mukavemet ve ısıl soruları inandırıcı yanıtlar. Baskılı parçalar, form çalışmaları ve karmaşık iç geometrilerde ham hızda kazanır. Birçok program ikisini birden kullanır: form için erken baskılı modeller, sonuçları üretime aktarılmak zorunda olan testler için işlenmiş prototipler.
±0,0001 inç'te 10″ hacimden ne elde edebilirim?
5 eksenli erişimli 10″ × 10″ × 10″ (250 × 250 × 250 mm) hacim, el tipi ve tezgâh üstü montajların çoğunu tek parça kapsar; daha büyük gövdeler, listelenen son işlemlerde (yapıştırma, ultrasonik kaynak, ısıl perçinleme, montaj) birleştirilen işlenmiş bölümlere bölünür. ±0,0001 inçi gerektiren özelliklere saklayın — oturaklar, arayüzler, optik veya sızdırmazlık yüzeyleri — kalanına genel tolerans bırakın; hangisinin hangisi olduğunu resim karar verir.
Bir prototip teklif talebi hızlı fiyatlanabilmesi için ne içermeli?
3D model (STEP), kritik toleransları ve kaplamaları işaretleyen bir resim, malzeme ve ısıl işlem durumu, adet ve bunun tasarım doğrulama parçası mı yoksa bir serinin ilki mi olduğu — yanıt; süreç önerilerini ve fiyatlanan kaplama düzeyini değiştirir. Tek parçadan prototipler olağan sayılır; parçanın geçmesi gereken testi belirtin, teklif o testin çevresinde mühendisleşmiş olarak döner.
Ordering & Documentation
Belgeler
STEP veya IGES model artı işlev-kritik toleransları, malzemeyi ve kaplamayı işaretleyen 2D resim. Prototipler üretime göre daha az belge ile yaşayabilir — ama testin bağımlı olduğu özellikler yazılmış olmalı, yoksa frezin takdirine göre gelirler.
Teklif
Teklifler geometri, malzeme ve kütük biçimi, kritik özelliklerde tolerans sınıfı, kaplama ve son işlemler, adet ve takvime göre fiyatlar. Prototip ekonomisi neyin sadeleştirilebilir olduğunu belirtmeyi ödüllendirir: özünü işaretleyen bir resim, teklifin her şeyi şişirmek yerine onu korumasını sağlar.
Numune ve tedarik
Tek parçalı prototipler olağan sayılır ve prototip partileri genellikle bir üretim kararından önce gelir. Program sürerse aynı model ve resim, partiden önce ilk numune onayıyla seri üretime akar — prototip referans olur; tam da bu yüzden üretim niyetiyle işlendi.
Depolama ve sevkiyat
Tamamlanmış prototipler parça gibi korunarak seyahat eder, model gibi değil: çıplak çelik yağlanır ya da sarılır, kaplanmış yüzeyler ayrılır. Teslimatta test parçalarını evraklarıyla saklayın — resim revizyonu ve malzeme notu olmayan bir prototip, kutudan çıktığı anda delil değerini yitirir.