Быстрое прототипирование
Услуга быстрого прототипирования — от единичной модели до мостикового производства: 5-осевая обработка до ±0,0001 дюйма, объём 10″ × 10″ × 10″ и оснастка за 6–8 недель против стандартных 4–6 месяцев.
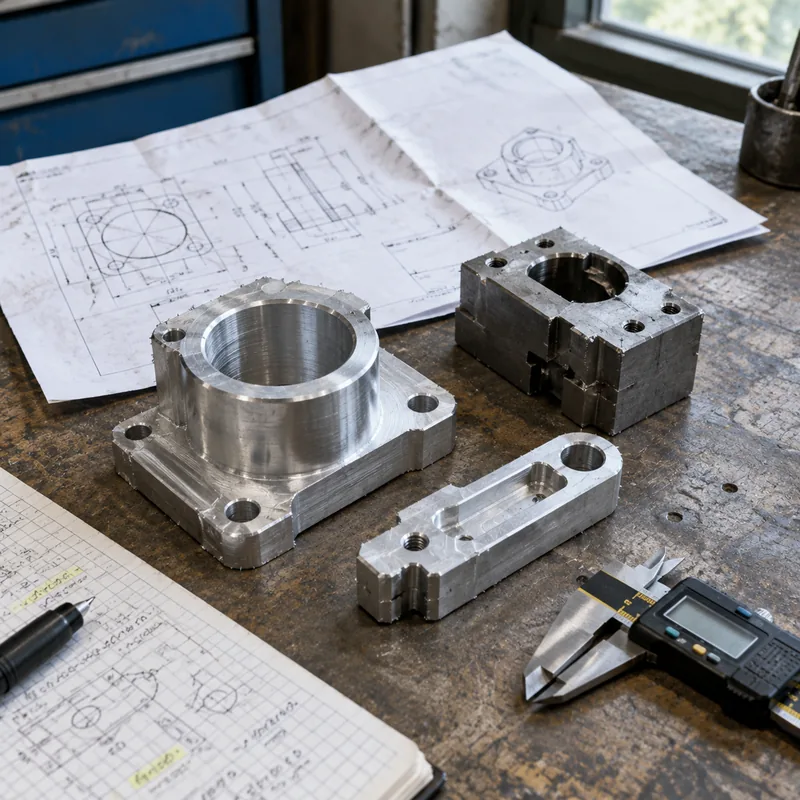
Быстрое прототипирование превращает проект в физическую деталь настолько быстро, что результат ещё успевает направлять проект. Обработанные прототипы вырезаются из производственного материала на 5-осевом оборудовании — именно это отличает их от чисто наглядных моделей: обработанный прототип можно измерить, нагрузить, собрать и рассчитать, потому что он ведёт себя как деталь, которую предвосхищает.
Каталожный объём охватывает точность до ±0,0001 дюйма на критических признаках, рабочее пространство 10″ × 10″ × 10″ (250 × 250 × 250 мм) и материалы от алюминия, стали и нержавеющей стали через латунь, бронзу и медь к акрилу и прозрачному либо чёрному поликарбонату. Когда программа переходит от прототипа к производству со оснасткой, оснастка готова за 6–8 недель против стандартных 4–6 месяцев — часто это разница между тем, чтобы успеть в рыночное окно, и тем, чтобы смотреть, как оно закрывается.
Specifications
| Specification | Rapid Prototyping |
|---|---|
| Tolerance | ±0.0001 inch |
| Max Part Size | 10" x 10" x 10" (250 x 250 x 250 mm) |
| Axes | 5-axis |
| Lead Time | 6–8 week tooling turnaround |
Materials
Surface Finishes
Услуга прототипирования и производства с быстрым переходом от прототипа к серии; оснастка за 6–8 недель против стандартных 4–6 месяцев. Включает широкий диапазон материалов, покрытий и постобработок по стандартам SPI.
Values above are the collected catalog specification envelope for this product family. Tolerances and lead times at the demanding end of a range are confirmed for the specific geometry, material and batch at quotation.
Applications & Selection Points
Прототипы валидации конструкции
Канонический прототип отвечает на вопрос: садится ли эта деталь, герметична ли, несёт ли нагрузку, правильно ли лежит в руке? Обработанные прототипы отвечают в производственном материале с точностью класса ±0,0001 дюйма, поэтому результаты испытаний переносятся на производственную конструкцию, а не льстят ей. Вырежьте критические признаки, упростите остальное, если требует бюджет — но вырежьте в правильном сплаве и состоянии термообработки, иначе испытание измерит не тот материал.
Мостиковое и малосерийное производство
Между «первым образцом» и «оснасточным производством» лежит зазор, где живут продающие образцы, сертификационные единицы, пилотные партии и ранние отгрузки. Обработанные детали пересекают этот зазор без инвестиций в оснастку, а перечисленные постобработки — анодирование, гальваника, порошковое покрытие, тампопечать, сборка и испытания на заказ — означают, что прототипы и пилотные партии несут отделку и идентичность производственных деталей, а не стендовых изделий.
Программы литья под давлением на сжатом графике
Когда конечный процесс — литьё под давлением, время оснастки доминирует в графике. Оснастка за 6–8 недель (против стандартных 4–6 месяцев) сжимает это ожидание, а отделки по стандартам SPI применяются к литым деталям. Обычная последовательность: обработанные прототипы валидируют конструкцию, пока режется форма, так что изменения конструкции попадают в форму, а не во вторую форму.
Многоматериальные и смешанно-процессные сборки
Реальные сборки редко остаются в одном процессе. Корпус из прозрачного поликарбоната, рама из алюминия, уплотнение из совсем другого материала — прототипируйте каждый в процессе, отвечающем его материалу (5-осевая обработка для металлов и оптического пластика, отделка и сборка как перечисленные операции), — и получите пилотную сборку, которая ведёт себя как продукт, а не как компромисс.
Frequently Asked Questions
Прототипы на ЧПУ или напечатанные на 3D-принтере — что выбрать?
Решайте по тому, что прототип должен пережить. Обработанные детали из производственного материала несут реальные механические свойства и жёсткие допуски, поэтому убедительно отвечают на вопросы посадки, прочности и термарики. Напечатанные детали выигрывают чистой скоростью для исследований формы и сложной внутренней геометрии. Многие программы используют обе: напечатанные модели рано, для формы; обработанные прототипы — для испытаний, чьи результаты должны перенестись в производство.
Что я могу получить из объёма 10″ при ±0,0001 дюйма?
Объём 10″ × 10″ × 10″ (250 × 250 × 250 мм) с 5-осевым доступом покрывает большинство ручных и настольных сборок одним куском; более крупные корпуса делятся на обработанные секции, соединяемые перечисленными постобработками (склеивание, ультразвуковая сварка, тепловая клёпка, сборка). Резервируйте ±0,0001 дюйма для признаков, которым он нужен, — посадки, интерфейсы, оптические или уплотнительные поверхности, — а остальному оставьте общий допуск; чертёж решает, где что.
Что должен содержать запрос предложения на прототип, чтобы быстро рассчитаться?
3D-модель (STEP), чертёж с отмеченными критическими допусками и отделками, материал и состояние термообработки, количество и указание, идёт ли речь о детали валидации или о первой из серии, — ответ меняет рекомендации по процессу и предлагаемый уровень отделки. Прототипы от одного куска — норма; укажите испытание, которое деталь должна пройти, и расчёт вернётся спроектированным вокруг него.
Ordering & Documentation
Документы
Модель STEP или IGES плюс чертёж 2D с отмеченными критическими для функции допусками, материалом и отделкой. Прототипы могут жить с меньшей документацией, чем производство, — но признаки, от которых зависит испытание, должны быть указаны, иначе они приходят на усмотрение фрезы.
Расчёт
Расчёты ценообразуют по геометрии, материалу и форме заготовки, классу допуска на критических признаках, отделке и постобработкам, количеству и сроку. Экономика прототипа вознаграждает заявление о том, что можно упростить: чертёж, отмечающий существенное, позволяет расчёту защитить его, а не раздувать всё.
Образцы и поставка
Однокусочные прототипы — норма, и партии прототипов обычно предшествуют производственному решению. Когда программа продолжается, та же модель и чертёж перетекают в серийное производство с утверждением первого образца до партии — прототип становится эталоном, именно поэтому он и обрабатывался в производственном намерении.
Хранение и отправка
Готовые прототипы едут защищёнными как детали, а не как макеты: голая сталь промаслена или обёрнута, отделанные поверхности разделены. При получении храните испытательные изделия вместе с документами — прототип без ревизии чертежа и материальной пометки теряет доказательную ценность в момент, когда покидает коробку.