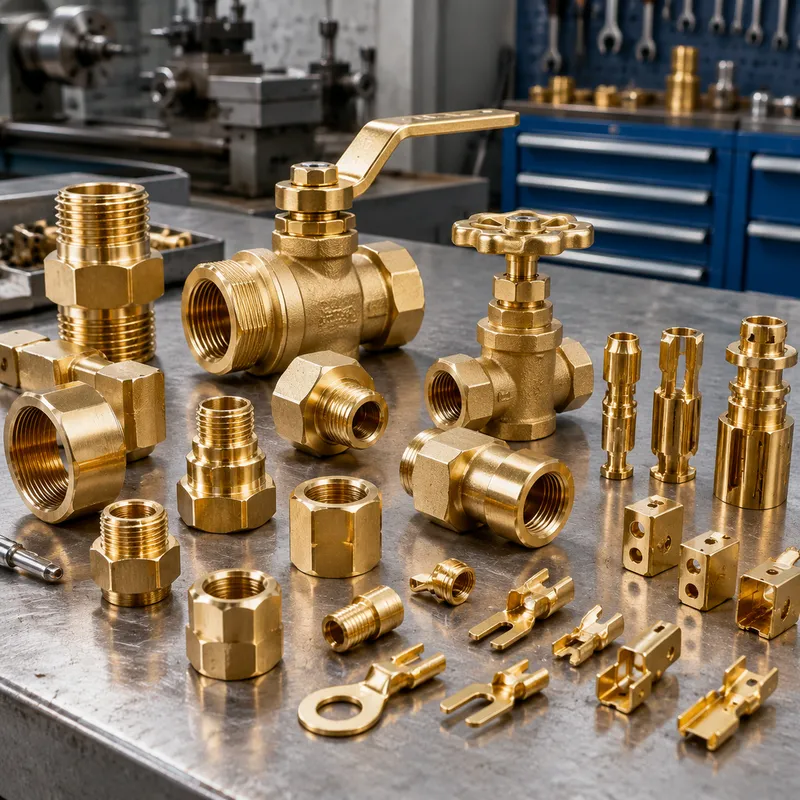
A megmunkált sárgaréz alkatrészeink vízvezeték-idomokat, szelepházakat, csatlakozókat, villamos kapcsokat és dekoratív komponenseket fednek le: C36000 szabadon forgácsolható sárgaréz nagy darabszámú esztergált alkatrészekhez, C260 töltényréz ott, ahol az alakíthatóság és a hidegmunkálhatóság számít, C693 ólommentes sárgaréz ivóvíz-alkalmazásokhoz.
A sárgaréz az egyik legjobban megmunkálható fém — nagy orsófordulatszámon, kiváló forgácskontrollal dolgozható. Az ólom- és bevonatelőírásokat a DFM-áttekintésnél jelöljük, hogy a kész alkatrészek a megadott ivóvíz- és RoHS-követelményeknek megfeleljenek.
Material Grades & Properties
Brass Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| C36000 (free-cutting) | ASTM B16 | Best machinability of common metals; standard for turned parts. |
| C26000 (cartridge) | ASTM B36 | Good cold workability; used for deep-drawn and formed parts. |
Key Properties of Machined Brass
- ✓Excellent machinability
- ✓Natural corrosion resistance
- ✓Attractive appearance
- ✓Good electrical conductivity
Typical tolerances:±0.05 mm standard; excellent surface finish as-machined
Applications for Brass Parts
- Plumbing fittings and valves
- Electrical connectors and terminals
- Musical instrument parts
- Decorative hardware
- Instrument components
Machining Notes for Brass
Reference standard for 100% machinability rating; very high cutting speeds; watch for lead-free variants (C360 is leaded) in potable-water applications.
Finishes for Brass Parts
- Polishing
- Lacquer coating
- Nickel plating
- Antique/aged finish
Képességek
- C36000/C260/C693 megmunkálás rajz szerint
- Menetes és idomgeometria egy befogásban
- Krómát-, nikkel- és ónbevonat-koordinálás
- Sorja mentes felületkezelés tömítő felületekhez
Jellemző anyagok
Sárgaréz C36000, C260, C34500, ólommentes C693 (Eco Brass) kérésre.
| Anyag / minőség | Jellemző állapot | Megmunkálhatóság | Hol alkalmazzák |
|---|---|---|---|
| Alumínium 6061 | T6 (oldott és öregített) | Könnyű: jól megmunkálható, jó forgácskontroll | Konzolok, házak, szerszámozások, prototípusok a sorozatgyártásig |
| Alumínium 7075 | T6 / T651 | Nehezebb: nagyobb szerszámkopás, merev befogás szükséges | Nagy szilárdságú, tömegkritikus alkatrészek; hegesztésre nem alkalmas |
| Rozsdamentes acél 304 / 304L | Lágyított (annealed) | Megkeményedik a megmunkálás alatt: alacsonyabb fordulatszám, pozitív előtolás | Általános korrózióállóság, élelmiszer- és technológiai berendezések |
| Rozsdamentes acél 316 / 316L | Lágyított (annealed) | Szívósabb, mint a 304: nagyobb szerszámkopás | Kloridos, tengeri, orvosi és gyógyszeripari környezet |
| Szénacél 1018 / 1045 | Hengerelt / normalizált | Könnyűtől közepesig; korrózióvédelem szükséges | Tengelyek, lemezek, hegesztett szerkezetek, szerszámtestek |
| Sárgaréz C360 | H02 félkemény | Kiváló: nagy fordulatszám, tiszta felület | Idomok, perselyek, csatlakozók, dekoratív alkatrészek |
| Réz C110 | Lágyított / H02 | Ragaszkodó: éles szerszámok és nagy rake-szögek | Villamos vezetőképesség, sínvezetékek, hőmenedzsment |
| Titán Grade 5 (Ti-6Al-4V) | Hőkezelve | Nehéz: alacsony fordulatszám, hőkontroll, szerszámkopás | Repülőgépipar, orvostechnika, könnyű nagy igénybevételű alkatrészek |
| Műszaki műanyagok (POM, PEEK, PA) | Extrudált / edzett | Könnyűtől ragaszkodóig: puha pofák, éles szerszámok | Szigetelés, alacsony súrlódás, kémiai és kopásálló alkatrészek |
Felületkezelések
Natúr/sárga krómát, nikkelezés, ónozás, polírozás, üveggyöngy-fúvás.
| Felületkezelés | Mit nyújt | Mikor adja meg |
|---|---|---|
| Megmunkálási állapotban | Szerszámnyomok láthatók; Ra jellemzően 1,6–3,2 µm | Ha az alkatrésznek csak működnie kell |
| Üveggyöngy-fúvás | Egyenletes matt felület, elfedi a szerszámnyomokat | Látható alkatrészek eloxálás előtt |
| Eloxálás Type II | Oxidréteget épít; színválaszték | Alumínium megjelenés plusz mérsékelt korrózió- és kopásvédelem |
| Kemény eloxálás Type III | Vastagabb, keményebb oxidréteg | Csúszó vagy kopó alumínium felületek |
| Krómát-átalakítás | Vékony védőréteg, amely vezetőképes marad | Elektromos kötés vagy földelés alumíniumon |
| Kémiai nikkelezés | Egyenletes, kemény, korrózióálló réteg | Kopás plusz korrózió, furatokban is |
| Horganyzás | Gazdaságos áldozati korrózióvédelem | Acél alkatrészek beltéren vagy védett kültéren |
| Porfestés | Vastag, tartós, dekoratív réteg | Ha a megjelenés a követelmény |
| Passziválás | Eltávolítja a szabad vasat és helyreállítja az oxidréteget | Rozsdamentes acél alkatrészek megmunkálás után |
| Feszültségmentesítés / hőkezelés | Megmunkálás előtt vagy után csökkenti a belső feszültségeket | Vékony falak és szoros tűrések, amelyeknek átvészelnie kell a megmunkálást |
Tűrések
ISO 2768-m standard; ±0,01 mm kritikus jellemzőkön.
| Rajzelőírás | Mit igényel | Hatás a költségre és az átfutási időre |
|---|---|---|
| Általános: ±0,25 mm / ±0,010 in | Standard szerszámozás, méretellenőrzés | Alap: nincs felár |
| Standard: ±0,13 mm / ±0,005 in | Jó állapotú gép, első darab ellenőrzés | Csekély felár; a szokásos árajánlási alapértelmezés |
| Szoros: ±0,025 mm / ±0,001 in | Köszörült vagy gyémántszerszám, hőmérséklet-kontroll, CMM | Ugrásszerű változás: lassabb megmunkálás plusz teljes ellenőrzés |
| Precíziós: ±0,013 mm / ±0,0005 in | Sima megmunkálási menetek, határmérők, kontrollált környezet | A megmunkálás határozza meg az árat; gyakran külön művelet |
| Pozíció / szögkitérés (GD&T) | Referencia-kontroll, egy befogás az összetartozó jellemzőkhez | Attól függ, hány befogásra terjed ki a referencia |
| Felületi minőség Ra 0,8 µm vagy finomabb | Finomabb lépésköz, polírozás vagy simító menet | További műveleti lépést jelent, nem csak megmunkálási időt |
Materials We Machine
- Alloy 260
- Brass
- Copper
- Zinc
Common Applications
- Antimicrobial Surfaces
- Appliance Parts
- Architectural Applications
- Architectural Finishes
- Compression Fittings
- Conductive Parts
- Connector pins & sockets
- Decorative Components
- Decorative hardware
- Decorative pieces
- Electrical Hardware
- Electrical Parts
- Electrical Terminals
- Fishing Applications
- General Hardware
- Grounding Hardware
- Industrial Fittings
- Industrial and Appliance Clips
- Marine hardware
- Medical and telecom components
- Meter Bodies
- Ornamental Work
- Pins and Terminal Blocks
- Plumbing Parts
Megmunkálási lehetőségek
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Gyakran ismételt kérdések
Melyik sárgaréz ivóvíz-idomokhoz?
Ivóvíz-szabályozás hatálya alatti alkalmazásokhoz az ólommentes C693 (Eco Brass) a standard választás; erősítse meg a régió alacsony ólomtartalom-követelményét a rajzon, és ennek megfelelően munkálunk meg.
A sárgaréz menetek beragadnak vagy fognak?
A sárgaréz tisztán megmunkálható, de a finom menetek terhelés alatt megéghetnek. Kontrolláljuk a vágási geometriát és a felületi minőséget, és a maradandó szerelvényeknél csavarzási pasztát vagy bevonatot javasolunk.
Kezelik a bevonatvastagság-követelményeket?
Igen. Adja meg a bevonat típusát és vastagságát a rajzon — a kritikus méreteket bevonattúllománnyal munkáljuk meg, hogy a bevont menetek és illesztések tűrésen belül maradjanak.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- manufyn.comUnclassified source
- alnafie-steel.comUnclassified source
- clarwe.comUnclassified source
- rapiddirect.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Kapcsolódó szolgáltatások
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).