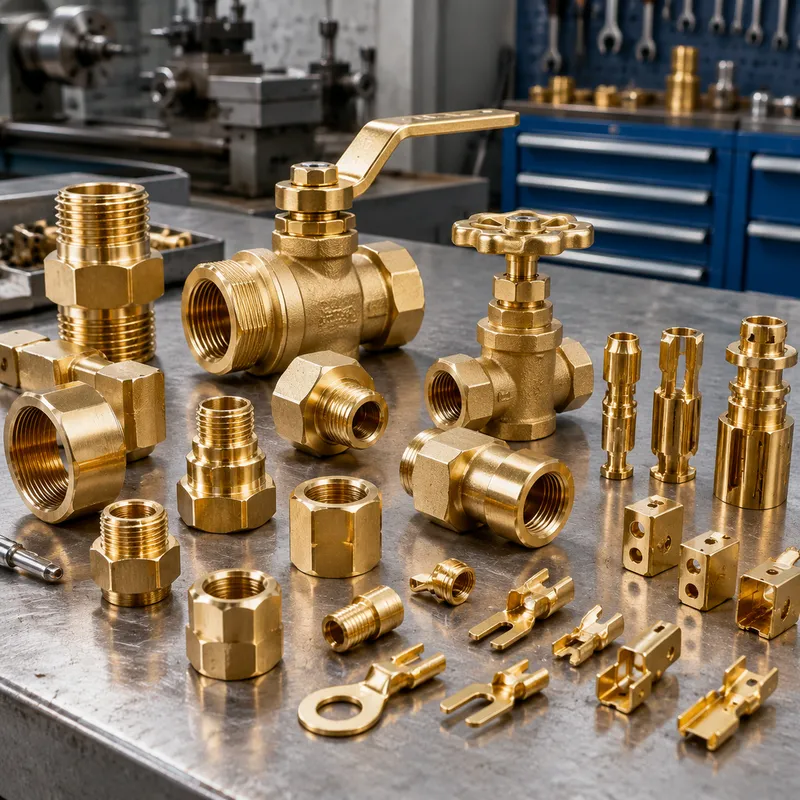
Детали из латуни, которые мы обрабатываем, охватывают сантехнические фитинги, корпуса клапанов, муфты, электротехнические клеммы и декоративные компоненты: C36000 — автоматная латунь для крупносерийных токарных деталей, C260 — патронная латунь, когда важны формуемость и холодная деформируемость, C693 — бессвинцовая латунь для требований к питьевой воде.
Латунь — один из самых обрабатываемых металлов: она работает на высоких оборотах шпинделя с отличным контролем стружки. Мы отмечаем указания по свинцу и покрытиям на этапе анализа DFM, чтобы готовые детали соответствовали требованиям питьевой воды и RoHS, где они заданы.
Material Grades & Properties
Brass Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| C36000 (free-cutting) | ASTM B16 | Best machinability of common metals; standard for turned parts. |
| C26000 (cartridge) | ASTM B36 | Good cold workability; used for deep-drawn and formed parts. |
Key Properties of Machined Brass
- ✓Excellent machinability
- ✓Natural corrosion resistance
- ✓Attractive appearance
- ✓Good electrical conductivity
Typical tolerances:±0.05 mm standard; excellent surface finish as-machined
Applications for Brass Parts
- Plumbing fittings and valves
- Electrical connectors and terminals
- Musical instrument parts
- Decorative hardware
- Instrument components
Machining Notes for Brass
Reference standard for 100% machinability rating; very high cutting speeds; watch for lead-free variants (C360 is leaded) in potable-water applications.
Finishes for Brass Parts
- Polishing
- Lacquer coating
- Nickel plating
- Antique/aged finish
Возможности
- Обработка C36000/C260/C693 по чертежу
- Геометрия резьб и фитингов за одну наладку
- Координация хроматирования, никелирования и лужения
- Обработка без заусенцев для уплотнительных поверхностей
Типовые материалы
Латунь C36000, C260, C34500, бессвинцовая C693 (Eco Brass) по запросу.
| Материал / марка | Типичное состояние | Обрабатываемость | Типичное применение |
|---|---|---|---|
| Aluminium 6061 | T6 (закалка и старение) | Легко: хорошо режется, хороший контроль стружки | Кронштейны, корпуса, приспособления, прототипы до серии |
| Aluminium 7075 | T6 / T651 | Сложнее: больше износ инструмента, нужна жёсткая наладка | Высокопрочные детали с критичной массой; не для сварки |
| Stainless 304 / 304L | Отожжённое | Наклёпывается: меньшие скорости, положительная подача | Общая коррозионная стойкость, пищевое и технологическое оборудование |
| Stainless 316 / 316L | Отожжённое | Прочнее 304: больше износ инструмента | Хлориды, морская среда, медицинское и фармацевтическое оборудование |
| Carbon steel 1018 / 1045 | Горячекатаное / нормализованное | От легко до средней; нужна защита от ржавчины | Валы, плиты, сварные конструкции, корпуса оснастки |
| Brass C360 | H02 полутвёрдое | Отлично: высокие скорости, чистая поверхность | Фитинги, втулки, соединители, декоративные детали |
| Copper C110 | Отожжённое / H02 | Вязкий материал: острые инструменты и большие передние углы | Электропроводность, токопроводы, термоменеджмент |
| Titanium Grade 5 (Ti-6Al-4V) | Мятоотожжённое (состояние поставки) | Трудно: низкие скорости, контроль нагрева, износ инструмента | Аэрокосмос, медицина, лёгкие высокопрочные детали |
| Инженерные пластики (POM, PEEK, PA) | Экструдированное / отожжённое | От легко до вязких: мягкие губки, острый инструмент | Изоляция, низкое трение, химстойкие и износостойкие детали |
Покрытия
Прозрачное/жёлтое хроматирование, никелирование, лужение, полирование, дробеструйная обработка.
| Покрытие | Что даёт | Когда указывать |
|---|---|---|
| После обработки | Следы инструмента видны; Ra обычно 1.6-3.2 µm | Деталь должна просто работать |
| Дробеструйная обработка | Равномерная матовая поверхность, скрывает следы инструмента | Декоративные детали перед анодированием |
| Анодирование Type II | Формирует оксидный слой; варианты цвета | Внешний вид алюминия плюс умеренная коррозионная и износостойкость |
| Твёрдое анодирование Type III | Более толстый и твёрдый оксидный слой | Скользящие или изнашиваемые алюминиевые поверхности |
| Хроматное конверсионное покрытие | Тонкая защитная плёнка, сохраняющая проводимость | Электрическое соединение или заземление на алюминии |
| Химическое никелирование | Равномерный, твёрдый, коррозионностойкий слой | Износ плюс коррозия, включая внутренние отверстия |
| Цинкование | Экономичная жертвенная защита от коррозии | Стальные детали внутри помещений или под навесом |
| Порошковое покрытие | Толстый, долговечный, декоративный слой | Когда внешний вид — требование |
| Пассивация | Удаляет свободное железо и восстанавливает оксидную плёнку | Детали из нержавеющей стали после обработки |
| Отпуск для снятия напряжений / термообработка | Снимает остаточные напряжения до или после резания | Тонкие стенки и жёсткие допуски, которые должны выдержать обработку |
Допуски
Стандарт ISO 2768-m; ±0.01 мм на критических элементах.
| Допуск на чертеже | Что требуется | Влияние на стоимость и срок |
|---|---|---|
| Общий: ±0.25 mm / ±0.010 in | Стандартный инструмент, размерный контроль | Базовый уровень: без надбавки |
| Стандартный: ±0.13 mm / ±0.005 in | Станок в хорошем состоянии, контроль первой детали | Небольшая надбавка; обычная база для расчёта цены |
| Жёсткий: ±0.025 mm / ±0.001 in | Шлифованный или алмазный инструмент, контроль температуры, КИМ | Скачок: более медленные проходы плюс полный контроль |
| Прецизионный: ±0.013 mm / ±0.0005 in | Чистовые проходы, калибры, контролируемая среда | Механообработка определяет цену; часто отдельная операция |
| Позиция / соосность (GD&T) | Контроль баз, одна наладка для связанных элементов | Зависит от того, скольких наладок касается база |
| Шероховатость Ra 0.8 µm и выше | Меньшие шаги, полирование или чистовой проход | Добавляет этап процесса, а не только время обработки |
Materials We Machine
- Alloy 260
- Brass
- Copper
- Zinc
Common Applications
- Antimicrobial Surfaces
- Appliance Parts
- Architectural Applications
- Architectural Finishes
- Compression Fittings
- Conductive Parts
- Connector pins & sockets
- Decorative Components
- Decorative hardware
- Decorative pieces
- Electrical Hardware
- Electrical Parts
- Electrical Terminals
- Fishing Applications
- General Hardware
- Grounding Hardware
- Industrial Fittings
- Industrial and Appliance Clips
- Marine hardware
- Medical and telecom components
- Meter Bodies
- Ornamental Work
- Pins and Terminal Blocks
- Plumbing Parts
Варианты обработки
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Часто задаваемые вопросы
Какая латунь подойдёт для фитингов питьевой воды?
Бессвинцовая C693 (Eco Brass) — стандартный выбор там, где действуют нормы питьевой воды; подтвердите региональное требование по низкому содержанию свинца на чертеже, и мы обработаем по нему.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- manufyn.comUnclassified source
- alnafie-steel.comUnclassified source
- clarwe.comUnclassified source
- rapiddirect.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).