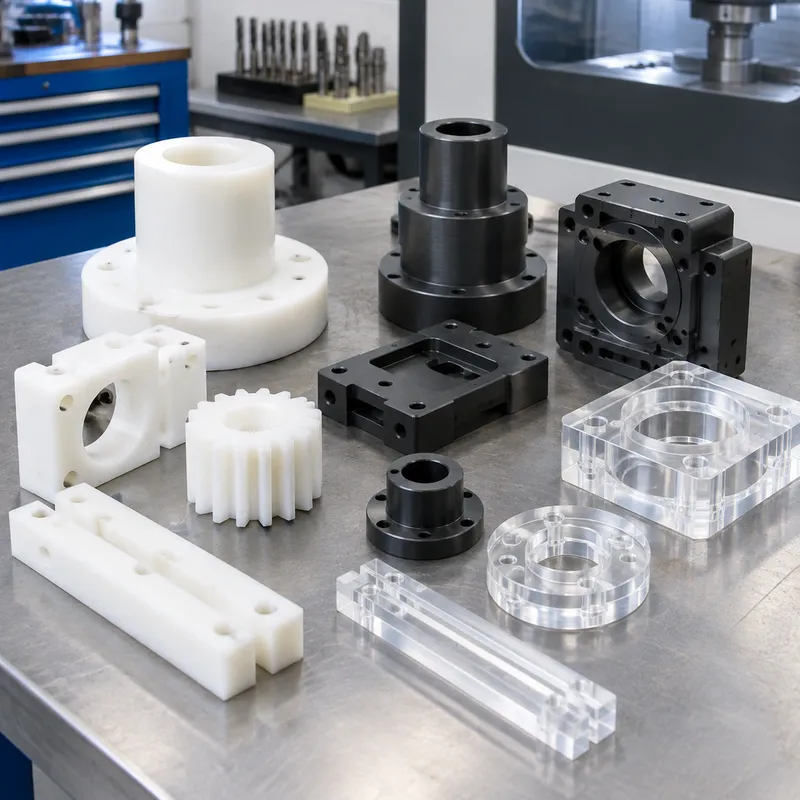
Mūsų apdirbamos plastmasės detalės apima prototipus, izoliatorius, krumpliaratį, įvores, dėvėjimosi komponentus, medicininio lygio PEEK detales ir optinius akrilo lęšius: ABS ir POM (Delrin) bendriems darbams, nailonas 6/6 dėvėjimuisi, PEEK temperatūrai ir sterilizacijai, PTFE cheminėms ir mažos trinties reikmėms.
Plastmasės apdirbamos kitaip nei metalai — šiluminis plėtimasis maždaug dešimt kartų didesnis, o šiluma kaupiasi greitai, todėl naudojame aštrius poliruotus įrankius, atsargius greičius ir sutampančią frezą, kad briaunos neišsilydytų ar neatskilūtų. Leistini nuokrypiai atspindi medžiagą, o ne svajones.
Material Grades & Properties
Engineering Plastics Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| POM (Delrin/Acetal) | — | Low friction, high stiffness, dimensional stability; gears, bushings, precision parts. |
| Nylon (PA6/PA66) | — | Tough and wear-resistant; absorbs moisture (dimension planning needed). |
| PEEK | — | High-performance: chemical/heat resistance; medical implants, aerospace; expensive. |
| ABS | — | Impact resistant, low cost; prototyping and housings. |
| PTFE (Teflon) | — | Near-zero friction, chemical inertness; seals and insulators; hard to hold tolerance. |
Key Properties of Machined Engineering Plastics
- ✓Light weight
- ✓Corrosion-free
- ✓Low friction options
- ✓Electrical insulation
Typical tolerances:±0.1 mm typical; thermal expansion and moisture limit precision
Applications for Engineering Plastics Parts
- Gears and bushings
- Insulators
- Seals and wear strips
- Medical device components (PEEK)
- Enclosures and jigs
Machining Notes for Engineering Plastics
Sharp positive-rake tools, moderate speeds, air blast or coolant; watch heat buildup (melting) and clamping pressure (deformation).
Finishes for Engineering Plastics Parts
- As-machined (typical)
- Vapor polishing (select plastics)
- Dyeing
Galimybės
- ABS/POM/nailonas/PEEK/PTFE apdirbimas pagal brėžinį
- Aštrių įrankių strategijos prieš lydymą ir atskilimą
- Akrilo liepsnos ir švitrinis poliravimas
- Atkaitinimo koordinavimas vidiniams įtempiams mažinti
Įprastos medžiagos
ABS, POM-C (Delrin), nailonas 6/6, PEEK, PTFE, HDPE/UHMW, polikarbonatas, akrilas (PMMA).
| Medžiaga / markė | Įprasta būsena | Apdirbamumas | Kur tinka |
|---|---|---|---|
| Aliuminis 6061 | T6 (sutvarkytas tirpale ir senėjęs) | Lengvas: lengvai apdirbamas, gera pjuvenų kontrolė | Laikikliai, korpusai, įtaisai, prototipai iki serijinės gamybos |
| Aliuminis 7075 | T6 / T651 | Sunkesnis: didesnis įrankių nusidėvėjimas, reikia standartiškų įtvirtinimų | Didelio stiprio, lengvos konstrukcijos detalės; netinka suvirinimui |
| Nerūdijantis plienas 304 / 304L | Atkaitintas | Sukietėja darantis: mažesni greičiai, teigiamas pastūmimas | Bendras atsparumas korozijai, maisto ir procesinė įranga |
| Nerūdijantis plienas 316 / 316L | Atkaitintas | Kietesnis nei 304: didesnis įrankių nusidėvėjimas | Chloridų, jūrinė, medicininė ir farmacinė aplinka |
| Anglinis plienas 1018 / 1045 | Apvalytas valcavimas / normalizuotas | Nuo lengvo iki vidutinio; reikia apsaugos nuo rūdžių | Velenai, plokštės, suvirintos konstrukcijos, įrankių korpusai |
| Žalvaris C360 | H02 pusiau kietas | Puikus: dideli greičiai, švarūs paviršiai | Jungiamosios detalės, įvorės, jungtys, dekoratyvinės detalės |
| Varis C110 | Atkaitintas / H02 | Klusnus: aštrūs įrankiai ir dideli pjovimo kampai | Laidumas, elektros kolektoriniai blokai, šilumos valdymas |
| Titanas Grade 5 (Ti-6Al-4V) | Terminiškai apdorotas | Sunkus: maži greičiai, šilumos kontrolė, įrankių nusidėvėjimas | Aviacija ir kosmosas, medicina, lengvos didelio stiprio detalės |
| Inžinerinės plastmasės (POM, PEEK, PA) | Ekstruduota / atkaitinta | Nuo lengvo iki klipaus: minkšti sargandžiai, aštrūs įrankiai | Izoliacija, trinties mažinimas, cheminės ir dėvėjimosi detalės |
Apdaila
Kaip apdirbta, su brikų šalinimu, liepsnos / švitrinis poliravimas akrilui, atkaitinimas pagal užklausą.
| Apdaila | Ką ji daro | Nurodykite, kai |
|---|---|---|
| Kaip apdirbta | Įrankių pėdsakai matomi; Ra paprastai 1.6–3.2 µm | Detalė tik turi veikti |
| Smėliasrovis apdorojimas | Vienodas matinis paviršius, slepia įrankių pėdsakus | Dekoratyvinės detalės prieš anodavimą |
| Anodavimas Type II | Sudaro oksido sluoksnį; spalvos variantai | Aliuminio išvaizda plus vidutinis atsparumas korozijai ir dėvėjimuisi |
| Kietasis anodavimas Type III | Storesnis, kietesnis oksido sluoksnis | Slidžios ar dėvimos aliuminio paviršiaus |
| Chromatinė konversija | Plonas apsauginis sluoksnis, išliekantis laidus | Elektrinis sujungimas ar įžeminimas aliuminyje |
| Cheminis nikelio dengimas | Vienodas, kietas, atsparus korozijai sluoksnis | Dėvėjimasis plus korozija, įskaitant vidines angas |
| Cinkavimas | Ekonomiška aukojamoji apsauga nuo korozijos | Plieno detalės patalpų ar apsaugotoje lauko aplinkoje |
| Miltelinis dažymas | Storesnė, patvari, dekoratyvinė danga | Išvaizda yra reikalavimas |
| Pasyvavimas | Pašalina laisvąjį geležį ir atkuria oksido plėvelę | Nerūdijančio plieno detalės po apdirbimo |
| Vidinių įtempių mažinimas / terminis apdirbimas | Šalina vidinius įtempius prieš ar po pjovimo | Plonos sienelės ir griežti leistini nuokrypiai, kurie turi išgyventi apdirbimą |
Leistini nuokrypiai
ISO 2768-m bendras; ±0.05 mm įprasta, ±0.02 mm kritiniams elementams.
| Brėžinio žyma | Ko ji reikalauja | Poveikis kainai ir gamybos terminui |
|---|---|---|
| Bendras: ±0.25 mm / ±0.010 in | Standartinis įrankis, matmenų patikra | Pradinis lygis: be priedo |
| Standartinis: ±0.13 mm / ±0.005 in | Geros būklės mašina, pirmojo gaminio patikra | Nedidelis priedas; įprastas kainos pasiūlymo standartas |
| Griežtas: ±0.025 mm / ±0.001 in | Šlifuoti ar deimantiniai įrankiai, temperatūros kontrolė, koordinatinė matavimo mašina (CMM) | Šuolis: lėtesnis pjovimas ir pilna kontrolė |
| Tikslus: ±0.013 mm / ±0.0005 in | Apdailos ėjimai, kalibrai, kontroliuojama aplinka | Apdirbimas lemia kainą; dažnai atskira operacija |
| Padėtis / kampiškumas (GD&T) | Atskaitos kontrolė, viena įtvirtinimo vieta susijusiems elementams | Priklauso nuo to, kiek įtvirtinimų dengia atskaita |
| Paviršiaus šiurkštumas Ra 0.8 µm arba smulkesnis | Smulkesni žingsniai, poliravimas ar apdailos ėjimas | Prideda proceso žingsnį, ne tik apdirbimo laiką |
Related Processes
5-axis CNC machining
used for
CNC Milling
used for
Recycling
used for
Common Applications
- Turning
- cost-sensitive prototypes
- consumer goods
Proceso parinktys
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Dažniausiai užduodami klausimai
PEEK ar Delrin mano taikymui?
Delrin (POM-C) tinka tikslioms mechaninėms detalėms vidutinėje kainoje; PEEK — aukštai temperatūrai, sterilizacijai ir cheminei aplinkai už didesnę kainą. Rekomenduojame pagal eksploatacijos aplinką.
Kodėl plastmasės leistini nuokrypiai platesni nei metalo?
Plastmasės plečiasi ir atsipalaiduoja su temperatūra ir įtempiais maždaug dešimt kartų stipriau nei metalai. ±0.05 mm yra įprasta; ±0.02 mm kritiniams elementams išlaikome su stabilią medžiagą ir kontroliuojamu procesu.
Ar galite apdirbti skaidrias akrilo detales?
Taip. Akrilą apdirbame aštriais įrankiais ir poliruojame iki skaidrumo, kur geometrija leidžia — atsiųskite brėžinį ir pažymėkite, kurie paviršiai turi likti optiškai skaidrūs.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- hubs.comIndustry peer technical page
- xometry.comIndustry peer technical page
- uneedpm.comUnclassified source
- us.arrk.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Susijusios paslaugos
Capability commitments on this page are owner-confirmed (2026-09-21).