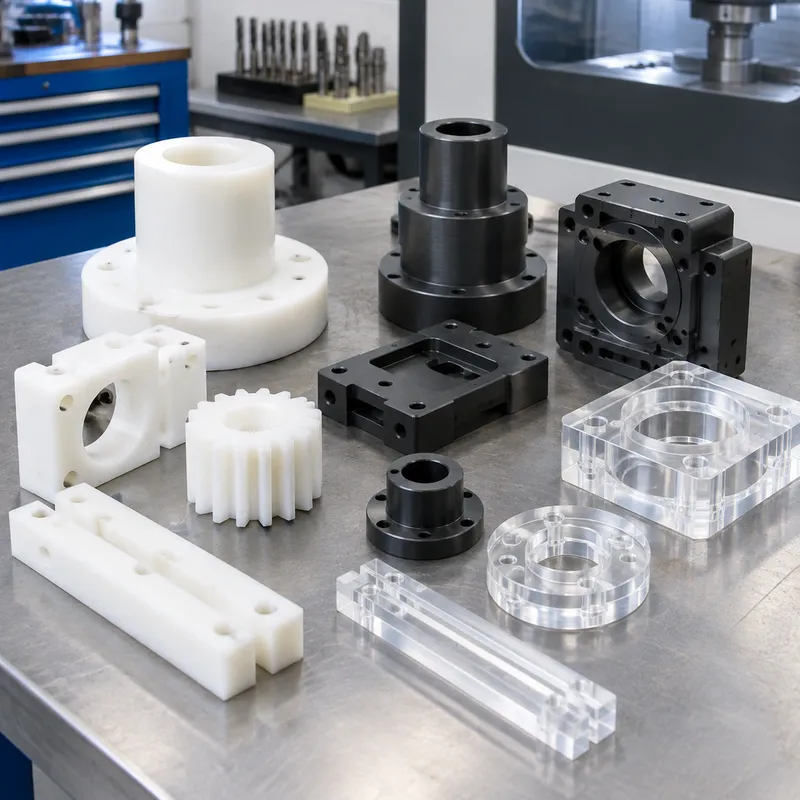
Piesele din plastic pe care le prelucrăm acoperă prototipuri, izolatoare, roți dințate, bucșe, componente de uzură, piese PEEK de grad medical și lentile acrilice optice: ABS și POM (Delrin) pentru lucrări generale, nylon 6/6 pentru uzură, PEEK pentru temperatură și sterilizare, PTFE pentru uz chimic și frecare redusă.
Materialele plastice se prelucrează diferit față de metale — dilatarea termică este de circa zece ori mai mare, iar căldura se acumulează rapid, astfel încât lucrăm cu scule ascuțite și lustruite, viteze conservatoare și frezare în sens Concord, pentru ca muchiile să nu se topească sau să se ciobească. Toleranțele reflectă materialul, nu dorințele.
Material Grades & Properties
Engineering Plastics Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| POM (Delrin/Acetal) | — | Low friction, high stiffness, dimensional stability; gears, bushings, precision parts. |
| Nylon (PA6/PA66) | — | Tough and wear-resistant; absorbs moisture (dimension planning needed). |
| PEEK | — | High-performance: chemical/heat resistance; medical implants, aerospace; expensive. |
| ABS | — | Impact resistant, low cost; prototyping and housings. |
| PTFE (Teflon) | — | Near-zero friction, chemical inertness; seals and insulators; hard to hold tolerance. |
Key Properties of Machined Engineering Plastics
- ✓Light weight
- ✓Corrosion-free
- ✓Low friction options
- ✓Electrical insulation
Typical tolerances:±0.1 mm typical; thermal expansion and moisture limit precision
Applications for Engineering Plastics Parts
- Gears and bushings
- Insulators
- Seals and wear strips
- Medical device components (PEEK)
- Enclosures and jigs
Machining Notes for Engineering Plastics
Sharp positive-rake tools, moderate speeds, air blast or coolant; watch heat buildup (melting) and clamping pressure (deformation).
Finishes for Engineering Plastics Parts
- As-machined (typical)
- Vapor polishing (select plastics)
- Dyeing
Capabilități
- Prelucrare ABS/POM/nylon/PEEK/PTFE după desen
- Strategii cu scule ascuțite împotriva topirii și ciobirii
- Lustruire acrilic cu flacără și cu disc
- Coordonare revenire pentru detensionare
Materiale uzuale
ABS, POM-C (Delrin), Nylon 6/6, PEEK, PTFE, HDPE/UHMW, policarbonat, acrilic (PMMA).
| Material / clasă | Stare tipică | Prelucrabilitate | Unde se potrivește |
|---|---|---|---|
| Aluminiu 6061 | T6 (soluționat și revenit) | Ușor: se prelucrează liber, control bun al așchiilor | console, carcase, dispozitive, prototipuri până în producție |
| Aluminiu 7075 | T6 / T651 | Mai dificil: uzură mai mare a sculei, necesită reglaje rigide | Piese de înaltă rezistență, sensibile la greutate; nu pentru sudare |
| Oțel inoxidabil 304 / 304L | Revenit (annealed) | Se călește la lucru: viteze mai mici, avans pozitiv | Rezistență generală la coroziune, echipamente alimentare și de proces |
| Oțel inoxidabil 316 / 316L | Revenit (annealed) | Mai tenace decât 304: uzură mai mare a sculei | Expoziție la cloruri, mediu marin, aplicații medicale și farmaceutice |
| Oțel carbon 1018 / 1045 | Laminat la cald / normalizat | Ușor spre moderat; necesită protecție împotriva ruginii | Axe, plăci, constructe sudate, corpuri de scule |
| Alamă C360 | H02 semidură | Excelentă: viteze mari, finisaj curat | Raccorduri, bucșe, conectori, piese decorative |
| Cupru C110 | Revenit / H02 | Lipicios: scule ascuțite și unghiuri mari de atac | Conductivitate, bare de cupru, management termic |
| Titan Grade 5 (Ti-6Al-4V) | Revenit din laminare (mill annealed) | Dificil: viteze mici, control termic, uzura sculei | Aerospațial, medical și piese ușoare de înaltă rezistență |
| Materiale plastice tehnice (POM, PEEK, PA) | Extrudat / revenit | De la ușor la lipicios: cleje moi, scule ascuțite | Izolație, frecare redusă, piese pentru substanțe chimice și de uzură |
Finisaje
Ca prelucrat, fără bavuri, acrilic lustruit cu flacără/disc, revenit la cerere.
| Finisaj | Ce face | Când îl specificați |
|---|---|---|
| Ca prelucrat | Urmele sculei rămân vizibile; Ra tipic 1,6–3,2 µm | Piesa doar trebuie să funcționeze |
| Sablare cu microbile | Suprafață mată uniformă, acoperă urmele sculei | Piese estetice înainte de anodizare |
| Anodizare Tip II | Construiește un strat de oxid; opțiuni de culoare | Aspect de aluminiu plus rezistență moderată la coroziune și uzură |
| Anodizare dură Tip III | Strat de oxid mai gros și mai dur | Suprafețe de aluminiu cu alunecare sau uzură |
| Conversie prin cromatare | Film protector subțire care rămâne conductiv | Legare electrică sau împământare pe aluminiu |
| Nichelare chimică | Strat uniform, dur, rezistent la coroziune | Uzură plus coroziune, inclusiv în interiorul găurilor |
| Zincare | Protecție economică de tip sacrificială împotriva coroziunii | Piese de oțel în interior sau în mediu adăpostit |
| Vopsire în câmp electrostatic | Strat gros, durabil, decorativ | Aspectul este cerința |
| Pasivare | Îndepărtează fierul liber și reface filmul de oxid | Piese din oțel inoxidabil după prelucrare |
| Detensionare / tratament termic | Înlătură tensiunile reziduale înainte sau după tăiere | Pereți subțiri și toleranțe strânse care trebuie să reziste prelucrării |
Toleranțe
ISO 2768-m general; ±0,05 mm tipic, ±0,02 mm pe elementele critice.
| Toleranță indicată | Ce necesită | Efect asupra costului și termenului de livrare |
|---|---|---|
| Generală: ±0,25 mm / ±0,010 in | Scule standard, verificare dimensională | Bază: fără adaos |
| Standard: ±0,13 mm / ±0,005 in | Mașină în stare bună, verificarea primei bucăți | Adaos mic; valoarea implicită uzuală la ofertare |
| Strânsă: ±0,025 mm / ±0,001 in | Scule rectificate sau din diamant, control termic, CMM | Salt de regim: tăieri mai lente plus inspecție completă |
| Precizie: ±0,013 mm / ±0,0005 in | Procese de finisare, calibre, mediu controlat | Prelucrarea domină prețul; adesea o operație separată |
| Poziție / unghiularitate (GD&T) | Control al referințelor, un singur reglaj pentru elementele corelate | Depinde de câte reglaje acoperă referința |
| Finisaj de suprafață Ra 0,8 µm sau mai fin | Pas mai fin, lustruire sau un proces de finisare | Adaugă un pas de proces, nu doar timp de prelucrare |
Related Processes
5-axis CNC machining
used for
CNC Milling
used for
Recycling
used for
Common Applications
- Turning
- cost-sensitive prototypes
- consumer goods
Opțiuni de proces
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Întrebări frecvente
PEEK sau Delrin pentru aplicația mea?
Delrin (POM-C) se potrivește pieselor mecanice de precizie, la cost moderat; PEEK se potrivește temperaturilor ridicate, sterilizării și expoziției chimice, la un preț superior. Recomandăm în funcție de mediul de operare.
De ce sunt toleranțele la plastic mai late decât la metal?
Materialele plastice se dilată și se relaxează cu temperatura și tensiunea de circa zece ori mai mult decât metalele. ±0,05 mm este tipic; menținem ±0,02 mm pe elementele critice, cu material stabil și proces controlat.
Puteți prelucra piese acrilice transparente?
Da. Prelucrăm acrilicul cu scule ascuțite și lustruim până la transparență acolo unde geometria permite — trimiteți desenul și indicați care fețe trebuie să rămână optic clare.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- hubs.comIndustry peer technical page
- xometry.comIndustry peer technical page
- uneedpm.comUnclassified source
- us.arrk.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Capability commitments on this page are owner-confirmed (2026-09-21).