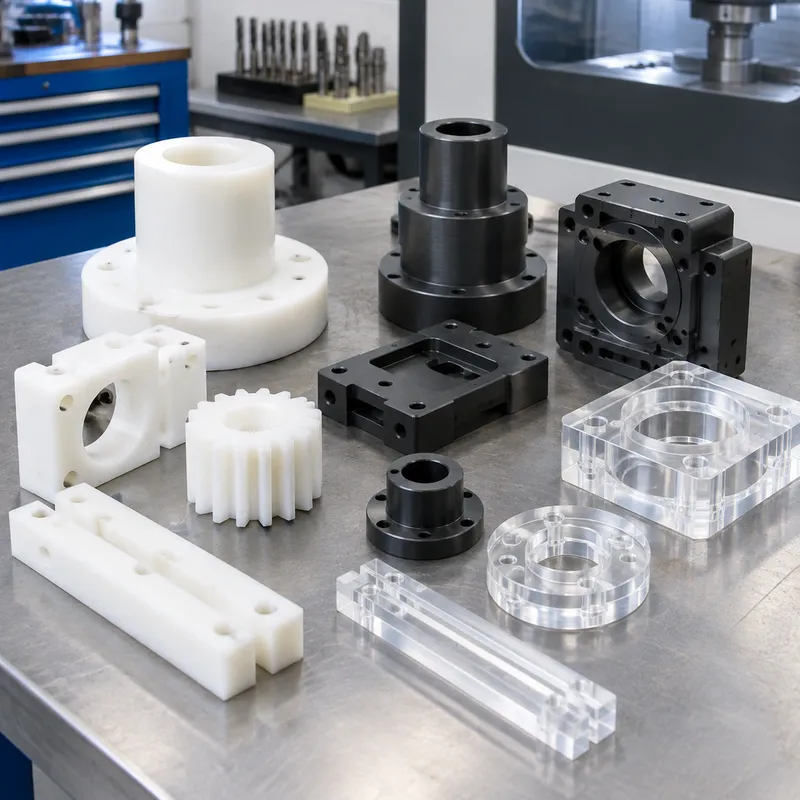
De plastdele, vi bearbejder, dækker prototyper, isolatorer, tandhjul, bøsninger, slidkomponenter, medicinske PEEK-dele og optiske akryllinser: ABS og POM (Delrin) til generelt arbejde, nylon 6/6 til slid, PEEK til temperatur og sterilisering, PTFE til kemisk og lavfriktionsbrug.
Plast bearbejdes anderledes end metaller — termisk udvidelse er cirka ti gange højere, og varmen bygges hurtigt op, så vi kører med skarpe, polerede værktøjer, konservative hastigheder og medløbende fræsning for at holde kanterne fra at smelte eller splintre. Tolerancerne afspejler materialet, ikke ønsketænkning.
Material Grades & Properties
Engineering Plastics Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| POM (Delrin/Acetal) | — | Low friction, high stiffness, dimensional stability; gears, bushings, precision parts. |
| Nylon (PA6/PA66) | — | Tough and wear-resistant; absorbs moisture (dimension planning needed). |
| PEEK | — | High-performance: chemical/heat resistance; medical implants, aerospace; expensive. |
| ABS | — | Impact resistant, low cost; prototyping and housings. |
| PTFE (Teflon) | — | Near-zero friction, chemical inertness; seals and insulators; hard to hold tolerance. |
Key Properties of Machined Engineering Plastics
- ✓Light weight
- ✓Corrosion-free
- ✓Low friction options
- ✓Electrical insulation
Typical tolerances:±0.1 mm typical; thermal expansion and moisture limit precision
Applications for Engineering Plastics Parts
- Gears and bushings
- Insulators
- Seals and wear strips
- Medical device components (PEEK)
- Enclosures and jigs
Machining Notes for Engineering Plastics
Sharp positive-rake tools, moderate speeds, air blast or coolant; watch heat buildup (melting) and clamping pressure (deformation).
Finishes for Engineering Plastics Parts
- As-machined (typical)
- Vapor polishing (select plastics)
- Dyeing
Kapacitet
- Bearbejdning af ABS/POM/nylon/PEEK/PTFE efter tegning
- Skarpe værktøjsstrategier mod smeltning og splintring
- Flammepolering og buffning af akryl
- Koordinering af udhærdning (annealing) til spændingsudligning
Typiske materialer
ABS, POM-C (Delrin), nylon 6/6, PEEK, PTFE, HDPE/UHMW, polycarbonat, akryl (PMMA).
| Materiale / kvalitet | Typisk tilstand | Bearbejdelighed | Typisk anvendelse |
|---|---|---|---|
| Aluminium 6061 | T6 (opløsningshærdet og udhærdet) | Let: letbearbejdelig, god spånstyring | Beslag, huse, fiksturer, prototyper og opskalering til serie |
| Aluminium 7075 | T6 / T651 | Sværere: mere værktøjsslid, kræver stive opspændinger | Højfaste, vægtkritiske dele; ikke egnet til svejsning |
| Rustfrit stål 304 / 304L | Udhærdet (annealed) | Kalthærder: lavere skærhastigheder, positiv føring | Generel korrosionsbestandighed, fødevarer og procesudstyr |
| Rustfrit stål 316 / 316L | Udhærdet (annealed) | Sværere end 304: mere værktøjsslid | Klorid, marine, medicinske og farmaceutiske miljøer |
| Kulstofstål 1018 / 1045 | Varmvalset / normaliseret | Let til middel; kræver rustbeskyttelse | Aksler, plader, svejsede konstruktioner, værktøjskroppe |
| Messing C360 | H02 halvhård | Fremragende: høje hastigheder, ren overflade | Fittings, bøsninger, stik, dekorative dele |
| Kobber C110 | Udhærdet (annealed) / H02 | Klistret: skarpe værktøjer og store spånvinkler | Ledningsevne, strømskinne (busbar), termisk styring |
| Titanium Grade 5 (Ti-6Al-4V) | Valseudhærdet (mill annealed) | Svær: lave hastigheder, varmestyring, værktøjsslid | Luftfart, medicoteknik og letvægts højfaste dele |
| Tekniske plastmaterialer (POM, PEEK, PA) | Ekstruderet / udhærdet | Let til klistret: bløde kæber, skarpe værktøjer | Isolering, lav friktion, kemiske og sliddele |
Overfladebehandlinger
Som bearbejdet, afgradet, flammepoleret/buffet akryl, udhærdet på anmodning.
| Overfladebehandling | Hvad den gør | Angiv den når |
|---|---|---|
| Som bearbejdet | Værktøjsspor efterlades synlige; Ra typisk 1,6-3,2 µm | Delen kun skal fungere |
| Glasperleblæsning | Ensartet mat overflade, skjuler værktøjsspor | Designdele før eloxering |
| Eloxering Type II | Opbygger et oxidlag; farvemuligheder | Aluminiumsudseende plus moderat korrosions- og slidesikkerhed |
| Hårdeloxering Type III | Tykkere, hårdere oxidlag | Glidende eller slidte aluminiumsflader |
| Chromatering (conversion coat) | Tynd beskyttelsesfilm, der forbliver ledende | Elektrisk binding eller jordforbindelse på aluminium |
| Kemisk nikkelforinkning | Ensartet, hårdt, korrosionsbestandigt lag | Slid plus korrosion, også inde i boringer |
| Forsinking (zink) | Økonomisk offerbeskyttelse mod korrosion | Ståldele indendørs eller i beskyttet miljø |
| Pulverlakering | Tykt, holdbart, dekorativt lag | Udseendet er kravet |
| Passivering | Fjerner frit jern og genskaber oxidfilmen | Rustfrit stål efter bearbejdning |
| Spændingsudligning / varmebehandling | Aflaster indre spændinger før eller efter skæring | Tynde vægge og snævre tolerancer, der skal overleve bearbejdningen |
Tolerancer
ISO 2768-m generelt; ±0,05 mm typisk, ±0,02 mm på kritiske detaljer.
| Tegningsangivelse | Hvad den kræver | Effekt på pris og leveringstid |
|---|---|---|
| Generel: ±0,25 mm / ±0,010 in | Standardværktøj, målingskontrol | Basisniveau: intet tillæg |
| Standard: ±0,13 mm / ±0,005 in | Maskine i god stand, førstestykkekontrol | Lille tillæg; det sædvanlige tilbudsgrundlag |
| Snæver: ±0,025 mm / ±0,001 in | Slebet eller diamantværktøj, temperaturstyring, CMM | Trinskift: langsommere skær plus fuld kontrol |
| Præcision: ±0,013 mm / ±0,0005 in | Finskær, grænsemål, kontrolleret miljø | Bearbejdningen dominerer prisen; ofte en separat operation |
| Position / vinklighed (GD&T) | Datumstyring, én opspænding hvor detaljer hænger sammen | Afhænger af, hvor mange opspændinger datumet spænder over |
| Overfladeruhed Ra 0,8 µm eller finere | Finere toothed fremføring, polering eller finskæring | Tilføjer et processtrin, ikke blot bearbejdningstid |
Related Processes
5-axis CNC machining
used for
CNC Milling
used for
Recycling
used for
Common Applications
- Turning
- cost-sensitive prototypes
- consumer goods
Procesmuligheder
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Ofte stillede spørgsmål
PEEK eller Delrin til min anvendelse?
Delrin (POM-C) passer til præcisionsmekaniske dele til moderat pris; PEEK passer til høj temperatur, sterilisering og kemisk eksponering til en højere pris. Vi anbefaler ud fra driftsmiljøet.
Hvorfor er plasttolerancer bredere end metaltolerancer?
Plast udvider sig og falder til ro med temperatur og spænding cirka ti gange mere end metaller. ±0,05 mm er typisk; vi holder ±0,02 mm på kritiske detaljer med stabilt materiale og kontrolleret proces.
Kan I bearbejde klare akryldele?
Ja. Vi bearbejder akryl med skarpe værktøjer og polerer til gennemsigtighed, hvor geometrien tillader det — send tegningen og angiv, hvilke flader der skal forblive optisk klare.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- hubs.comIndustry peer technical page
- xometry.comIndustry peer technical page
- uneedpm.comUnclassified source
- us.arrk.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Relaterede ydelser
Capability commitments on this page are owner-confirmed (2026-09-21).