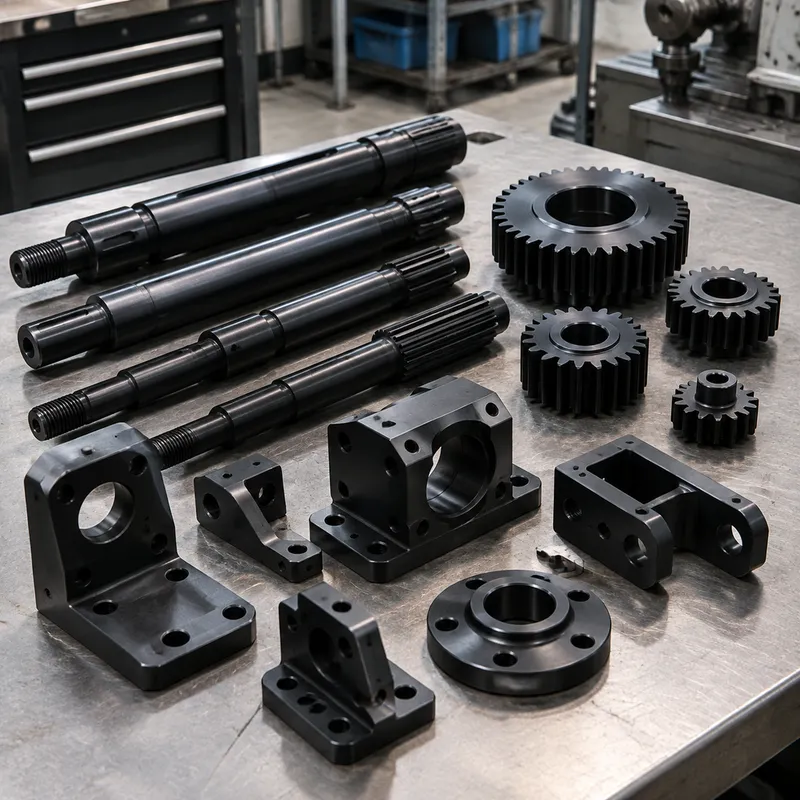
ชิ้นงานเหล็กกล้าคาร์บอนที่เราตัดเฉือนครอบคลุมเพลา แบร็กเก็ต พิน เกียร์ สเปเซอร์ และชิ้นส่วนอุตสาหกรรมทั่วไป: 1018 เหล็กคาร์บอนต่ำสำหรับชิ้นงานเชื่อมได้และใช้งานทั่วไป 1045 คาร์บอนกลางเมื่อความแข็งแรงและความทนการสึกสำคัญ 12L14 เหล็กตัดเฉือนคล่องสำหรับงานกลึงปริมาณสูง
การอบชุบด้วยความร้อนคือจุดที่เหล็กกล้าคาร์บอนแสดงคุณค่า — การชุบแข็งทั้งชิ้น การชุบแข็งด้วยเหนี่ยวนำ และการชุบแข็งผิว ทำให้เรขาคณิตชุดเดียวกันกลายเป็นชิ้นงานต่างกันอย่างสิ้นเชิง เราวางแผนระยะการลับและการจัดตรงก่อนการอบชุบ ขนาดชิ้นงานสำเร็จรูปจึงยังคงอยู่ในค่าที่กำหนด
Material Grades & Properties
Carbon Steel Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| 1018 | ASTM A108 | Low-carbon, good weldability, general machined parts. |
| 1045 | ASTM A108 | Medium carbon; heat-treatable; shafts, gears, strong brackets. |
| 4140 | ASTM A29 | Alloy steel, chromoly; high strength and toughness after heat treatment. |
Key Properties of Machined Carbon Steel
- ✓High strength
- ✓Heat-treatable
- ✓Cost-effective
- ✓Requires corrosion protection
Typical tolerances:±0.1 mm as-machined; tighter after grinding
Applications for Carbon Steel Parts
- Shafts and axles
- Gears and sprockets
- Machine frames
- Tooling and jigs
- Structural brackets
Machining Notes for Carbon Steel
Free-machining at medium speeds; 4140 in hardened state requires carbide tooling and reduced speeds.
Finishes for Carbon Steel Parts
- Zinc plating
- Black oxide
- Powder coating
- Painting
ความสามารถ
- ตัดเฉือน 1018/1045/12L14/A36 ตามแบบสั่งผลิต
- การประสานงานการอบชุบด้วยความร้อน (ทั้งชิ้น เหนี่ยวนำ ผิว)
- การประสานงานการลับหลังการอบชุบ
- การชุบสังกะสีและการเคลือบดำ (black oxide)
วัสดุที่ใช้ทั่วไป
เหล็กกล้าคาร์บอน 1018, 1045, 12L14, 1144, A36; เกรดเหล็กกล้าผสมเมื่อขอ
| วัสดุ / เกรด | สภาพโดยทั่วไป | ความสามารถในการตัดเฉือน | เหมาะกับงานใด |
|---|---|---|---|
| อะลูมิเนียม 6061 | T6 (ชุบแข็งสารละลายและอบชรา) | ง่าย: ตัดเฉือนได้คล่อง ควบคุมเศษสับได้ดี | แบร็กเก็ต ฮาวส์ซิ่ง ฟิกซ์เจอร์ ต้นแบบจนถึงงานผลิต |
| อะลูมิเนียม 7075 | T6 / T651 | ยากกว่า: เครื่องมือสึกเร็วกว่า ต้องการการยึดชิ้นงานที่แข็งแรง | ชิ้นงานความแข็งแรงสูง รับน้ำหนักวิกฤต; ไม่เหมาะกับการเชื่อม |
| สแตนเลสสตีล 304 / 304L | อบอ่อน | แข็งตัวจากงานเย็น: ความเร็วตัดต่ำกว่า ใช้การป้อนเชิงบวก | ความต้านทานการกัดกร่อนทั่วไป เครื่องมืออาหารและกระบวนการผลิต |
| สแตนเลสสตีล 316 / 316L | อบอ่อน | เหนียวกว่า 304: เครื่องมือสึกมากกว่า | สัมผัสคลอไรด์ ทะเล การแพทย์ และเภสัชกรรม |
| เหล็กกล้าคาร์บอน 1018 / 1045 | ล้อออกมาใหม่ / อบชุบปกติ | ง่ายถึงปานกลาง; ต้องกันสนิม | เพลา แผ่นงาน ชิ้นงานเชื่อม เนื้องานแม่พิมพ์และเครื่องมือ |
| ทองเหลือง C360 | H02 กึ่งแข็ง | ยอดเยี่ยม: ความเร็วสูง ผิวเรียบสะอาด | ข้อต่อประปา บุชชิ่ง คอนเนกเตอร์ ชิ้นงานตกแต่ง |
| ทองแดง C110 | อบอ่อน / H02 | เหนียวติดมีด: ต้องใช้เครื่องมือคมและมุมรับตัดสูง | การนำไฟฟ้า รางไฟฟ้า (บัสบาร์) การจัดการความร้อน |
| ไทเทเนียม Grade 5 (Ti-6Al-4V) | อบชุบ (mill annealed) | ยาก: ความเร็วต่ำ ต้องควบคุมความร้อน เครื่องมือสึกเร็ว | อวกาศอากาศยาน การแพทย์ และชิ้นงานแข็งแรงสูงน้ำหนักเบา |
| พลาสติกวิศวกรรม (POM, PEEK, PA) | อัดขึ้นรูป / อบลดความเค้น | ง่ายถึงเหนียวติดมีด: ใช้จับปากอ่อน เครื่องมือคม | ฉนวน ลดแรงเสียดทาน ชิ้นงานทนเคมีและทนการสึก |
การตกแต่งผิว
การชุบสังกะสี สารเคลือบดำ (black oxide) ฟอสเฟต ทาสีเมื่อขอ การลับหลังการอบชุบ
| การตกแต่งผิว | ทำอะไร | ระบุเมื่อ |
|---|---|---|
| ตัดเฉือนตามแบบ (as machined) | รอยเครื่องมือปรากฏ; Ra โดยทั่วไป 1.6–3.2 ไมครอน | ชิ้นงานต้องใช้งานได้เท่านั้น |
| พ่นลูกแก้ว | ผิวด้านสม่ำเสมอ ปิดบังรอยเครื่องมือ | ชิ้นงานแสดงผลก่อนการอโนไดซ์ |
| อโนไดซ์ Type II | สร้างชั้นออกไซด์; มีตัวเลือกสี | ลุคอะลูมิเนียมบวกความต้านการกัดกร่อนและการสึกปานกลาง |
| อโนไดซ์แข็ง Type III | ชั้นออกไซด์หนากว่าและแข็งกว่า | ผิวอะลูมิเนียมที่ลื่นไถลหรือสึกหรอ |
| เคลือบโครเมต | ฟิล์มป้องกันบาง ๆ ที่ยังนำไฟฟ้าได้ | การเชื่อมไฟฟ้าหรือการต่อกราวด์บนอะลูมิเนียม |
| ชุบนิกเกิลแบบไร้กระแสไฟฟ้า | ชั้นสม่ำเสมอ แข็ง ต้านการกัดกร่อน | ทนการสึกบวกการกัดกร่อน รวมถึงภายในรูกระทกร้อน |
| ชุบสังกะสี | การป้องกันการกัดกร่อนแบบพลีชีพที่ประหยัด | ชิ้นงานเหล็กในอาคารหรือที่มีที่กำบัง |
| พ่นสีผง | ชั้นหนา ทนทาน ตกแต่งได้ | เมื่อรูปลักษณ์คือข้อกำหนด |
| พาสซิเวชัน | ขจัดเหล็กอิสระและฟื้นฟูฟิล์มออกไซด์ | ชิ้นงานสแตนเลสหลังการตัดเฉือน |
| อบลดความเค้น / การอบชุบ | ลดความเค้นตกค้างก่อนหรือหลังการตัด | ผนังบางและค่าคลาดเคลื่อนแคบที่ต้องอยู่รอดผ่านการตัดเฉือน |
ค่าคลาดเคลื่อน
มาตรฐาน ISO 2768-m; ±0.01 มม. บนจุดวิกฤต
| ค่ากำกับบนแบบ | ต้องการอะไร | ผลต่อต้นทุนและระยะเวลาผลิต |
|---|---|---|
| ทั่วไป: ±0.25 มม. / ±0.010 นิ้ว | เครื่องมือมาตรฐาน ตรวจวัดขนาด | ฐานต้นทุน: ไม่มีค่าเพิ่ม |
| มาตรฐาน: ±0.13 มม. / ±0.005 นิ้ว | เครื่องอยู่ในสภาพดี ตรวจชิ้นงานแรก | ค่าเพิ่มเล็กน้อย; เป็นค่าเริ่มต้นปกติของการเสนอราคา |
| แคบ: ±0.025 มม. / ±0.001 นิ้ว | เครื่องมือลับหรือเพชร ควบคุมอุณหภูมิ ใช้ CMM | เปลี่ยนขั้นอย่างชัดเจน: การตัดช้าลงบวกการตรวจทั้งชิ้น |
| แม่นยำ: ±0.013 มม. / ±0.0005 นิ้ว | รอบตัดสุดท้าย เกจวัด สภาพแวดล้อมควบคุม | การตัดเฉือนกำหนดราคา; มักเป็นกระบวนการแยก |
| ตำแหน่ง / มุมเอียง (GD&T) | ควบคุมจุดอ้างอิง ใช้เซ็ตเดียวเมื่อจุดเกี่ยวเนื่องกัน | ขึ้นกับว่าจุดอ้างอิงกินกี่เซ็ตเครื่อง |
| ผิวเรียบ Ra 0.8 ไมครอนหรือละเอียดกว่า | ระยะฟันหยักละเอียดขึ้น ขัดผิวหรือรอบตัดสุดท้าย | เพิ่มขั้นตอนกระบวนการ ไม่ใช่แค่เวลาตัดเฉือน |
Common Applications
- gears
- Aeronautical Industry
- transportation industry
ตัวเลือกกระบวนการ
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
คำถามที่พบบ่อย
1018 หรือ 1045 เหมาะกับชิ้นงานของฉัน?
1018 เชื่อมง่ายและเหมาะกับงานทั่วไป; 1045 เหมาะกับเพลาและชิ้นงานทนการสึกที่ต้องการความแข็งแรงและการอบชุบ ส่งสภาวะรับแรงมาให้แล้วเราจะแนะนำก่อนเสนอราคา
ควบคุมการบิดเบี้ยวหลังการอบชุบด้วยความร้อนอย่างไร?
เราตัดเฉือนโดยเผื่อการอบลดความเค้นและระยะการลับ และชุบแข็งก่อนการตกแต่งขั้นสุดท้ายเมื่อการออกแบบอนุญาต — ค่าคลาดเคลื่อนวิกฤตจะตกแต่งหลังการอบชุบ ไม่ใช่ก่อน
12L14 ยอมรับได้ภายใต้ RoHS หรือไม่?
12L14 มีตะกั่วเพื่อความสามารถในการตัดเฉือน และถูกจำกัดในบางการใช้งาน ที่ RoHS มีผลบังคับ เราจะตัดเฉือนด้วย 1018 หรือทางเลือกปลอดตะกั่ว และระบุการทดแทนนี้ในการทบทวน DFM
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- makerverse.comUnclassified source
- cncservices.goldsupplier.comUnclassified source
- premiumparts.comUnclassified source
- hmaking.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
บริการที่เกี่ยวข้อง
Capability commitments on this page are owner-confirmed (2026-09-21).