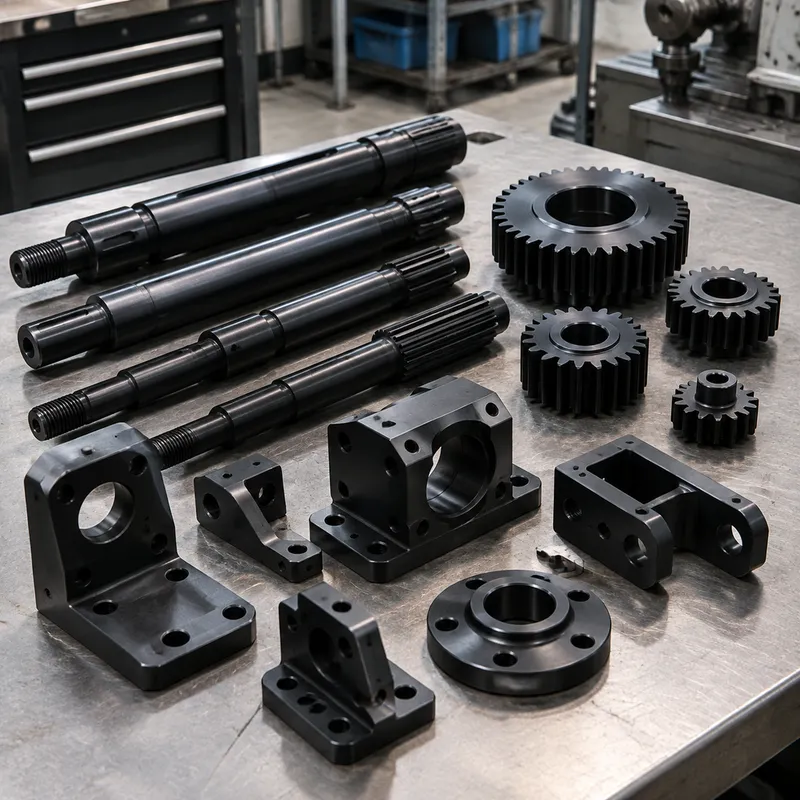
İşlediğimiz karbon çeliği parçalar milleri, braketleri, pimleri, dişlileri, aralayıcıları ve genel endüstriyel bileşenleri kapsar: kaynaklanabilir, genel amaçlı parçalar için 1018 düşük karbonlu çelik, mukavemet ve aşınmanın önemli olduğu yerlerde 1045 orta karbonlu, yüksek hacimli torna işleri için 12L14 serbest işlenen çelik.
Isı işlemi, karbon çeliğinin asıl değerini kazandığı yerdir — tame sertleştirme, indüksiyon sertleştirme ve yüzey (case) sertleştirme, aynı geometriyi çok farklı parçalara dönüştürür. İşlemden önce taşlama payını ve düzeltmeyi planlarız; böylece bitmiş ölçüler yine de tutulur.
Material Grades & Properties
Carbon Steel Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| 1018 | ASTM A108 | Low-carbon, good weldability, general machined parts. |
| 1045 | ASTM A108 | Medium carbon; heat-treatable; shafts, gears, strong brackets. |
| 4140 | ASTM A29 | Alloy steel, chromoly; high strength and toughness after heat treatment. |
Key Properties of Machined Carbon Steel
- ✓High strength
- ✓Heat-treatable
- ✓Cost-effective
- ✓Requires corrosion protection
Typical tolerances:±0.1 mm as-machined; tighter after grinding
Applications for Carbon Steel Parts
- Shafts and axles
- Gears and sprockets
- Machine frames
- Tooling and jigs
- Structural brackets
Machining Notes for Carbon Steel
Free-machining at medium speeds; 4140 in hardened state requires carbide tooling and reduced speeds.
Finishes for Carbon Steel Parts
- Zinc plating
- Black oxide
- Powder coating
- Painting
Yetenekler
- Teknik resme göre 1018/1045/12L14/A36 işleme
- Isı işlemi koordinasyonu (through, indüksiyon, case)
- Isı işlemi sonrası taşlama koordinasyonu
- Çinko kaplama ve siyah oksit bitirme
Tipik malzemeler
Karbon çeliği 1018, 1045, 12L14, 1144, A36; talep üzerine alaşım kaliteleri.
| Malzeme / kalite | Tipik durum | İşlenebilirlik | Nerede kullanılır |
|---|---|---|---|
| Aluminium 6061 | T6 (çözeltilmiş ve yaşlandırılmış) | Kolay: iyi talaş kontrolü, rahat işlenir | Braketler, gövdehler, bağlama aparatları, prototipten seri üretime |
| Aluminium 7075 | T6 / T651 | Daha zor: fazla takım aşınması, rijit bağlama gerektirir | Yüksek mukavemetli, ağırlık-kritik parçalar; kaynağa uygun değil |
| Stainless 304 / 304L | Tavlanmış | Sertleşir: daha düşük devir, pozitif ilerleme | Genel korozyon direnci, gıda ve proses ekipmanları |
| Stainless 316 / 316L | Tavlanmış | 304'den daha zor: fazla takım aşınması | Klorürlü ortamlar, denizcilik, medikal ve farmasötik uygulamalar |
| Carbon steel 1018 / 1045 | Haddelenmiş / normalize | Kolaydan orta seviyeye; paslanmaya karşı korunmalı | Mil, levha, kaynaklı konstrüksiyonlar, aparat gövdeleri |
| Brass C360 | H02 yarı sert | Mükemmel: yüksek devir, temiz yüzey | Fittingler, burçlar, konektörler, dekoratif parçalar |
| Copper C110 | Tavlanmış / H02 | Yapışkan: keskin takımlar ve büyük açılar gerekir | İletkenlik, baralar, ısı yönetimi |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrika tavlamalı | Zor: düşük devir, ısı kontrolü, takım aşınması | Havacılık ve uzay, medikal, hafif yüksek mukavemetli parçalar |
| Mühendislik plastikleri (POM, PEEK, PA) | Ektrüde / tavlanmış | Kolaydan yapışkana: yumuşak ağızlar, keskin takımlar | İzolasyon, düşük sürtünme, kimya ve aşınma parçaları |
Kaplamalar
Çinko kaplama, siyah oksit, fosfatlama; talep üzerine boya, ısı işlemi sonrası taşlama.
| Yüzey işlemi | Ne yapar | Ne zaman belirtilir |
|---|---|---|
| İşlenmiş olarak | Takım izleri görünür; Ra tipik 1.6-3.2 µm | Parça yalnızca işlevini görecekse |
| Kum veya cam bilye püskürtme | Düzgün mat yüzey, takım izlerini gizler | Eloksal öncesi kozmetik parçalar |
| Eloksal Type II | Oksit tabakası oluşturur; renk seçenekleri | Alüminyum görünümü artı orta düzey korozyon ve aşınma direnci |
| Sert eloksal Type III | Daha kalın ve sert oksit tabakası | Kayma veya aşınmaya maruz alüminyum yüzeyler |
| Kromat dönüşümü | İletkenliğini koruyan ince koruyucu film | Alüminyumda elektriksel birleştirme veya topraklama |
| Elektrosız nikel | Düzgün, sert, korozyona dayanıklı tabaka | Aşınma artı korozyon, delik iç yüzeyleri dahil |
| Çinko kaplama | Ekonomik, fedakâr korozyon koruması | İç mekân veya korumalı ortamdaki çelik parçalar |
| Toz boya | Kalın, dayanıklı, dekoratif tabaka | Görünüm şart olduğunda |
| Pasivasyon | Serbest demiri uzaklaştırır, oksit tabakasını onarır | İşleme sonrası paslanmaz çelik parçalar |
| Gerilmeye alma / ısıl işlem | İşleme öncesi veya sonrası artık gerilmeleri giderir | İşlemeye dayanması gereken ince et kalınlıkları ve sıkı toleranslar |
Toleranslar
ISO 2768-m standart; kritik özelliklerde ±0.01 mm.
| Teknik resim ibaresi | Neyi gerektirir | Maliyet ve teslim süresine etkisi |
|---|---|---|
| Genel: ±0.25 mm / ±0.010 in | Standart takım, boyut kontrolü | Referans: ek ücret yok |
| Standart: ±0.13 mm / ±0.005 in | İyi durumda tezgâh, ilk parça kontrolü | Küçük ek ücret; tekliflerde olağan varsayılan |
| Sıkı: ±0.025 mm / ±0.001 in | Taşlanmış veya elmas takım, sıcaklık kontrolü, CMM | Kademeli artış: yavaş kesimler artı tam denetim |
| Hassas: ±0.013 mm / ±0.0005 in | Bitirme geçişleri, mastarlar, kontrollü ortam | Fiyatı işleme hâkim olur; sıkça ayrı bir operasyon |
| Konum / açısallık (GD&T) | Referans kontrolü, ilişkili yüzeyler için tek bağlama | Referansın kaç bağlamaya yayıldığına bağlı |
| Yüzey pürüzlülüğü Ra 0.8 µm veya daha iyi | Daha ince geçişler, parlatma veya bitirme geçişi | Sadece işleme süresi değil ayrı bir işlem adımı ekler |
Common Applications
- gears
- Aeronautical Industry
- transportation industry
İşlem Seçenekleri
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Sıkça sorulan sorular
Parçam için 1018 mi 1045 mi?
1018 kolay kaynaklanır ve genel amaçlı işlere uygundur; 1045, mukavemet ve ısı işlemi gerektiren miller ve aşınma parçalarına uygundur. Yük durumunu gönderin, tekliften önce önerelim.
Isı işleminden sonra bozulmayı nasıl kontrol ediyorsunuz?
Gerilim giderme ve taşlama payıyla işleriz ve tasarımın izin verdiği yerde son bitirmeden önce sertleştiririz — kritik toleranslar ısı işleminden sonra, ondan önce değil, tamamlanır.
12L14 RoHS kapsamında kabul edilebilir mi?
12L14 işlenebilirlik için kurşun içerir ve bazı uygulamalarda kısıtlanır. RoHS'in uygulandığı yerlerde 1018 veya kurşunsuz alternatifleri işler ve değişimi DFM incelemesinde işaretleriz.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- makerverse.comUnclassified source
- cncservices.goldsupplier.comUnclassified source
- premiumparts.comUnclassified source
- hmaking.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Capability commitments on this page are owner-confirmed (2026-09-21).