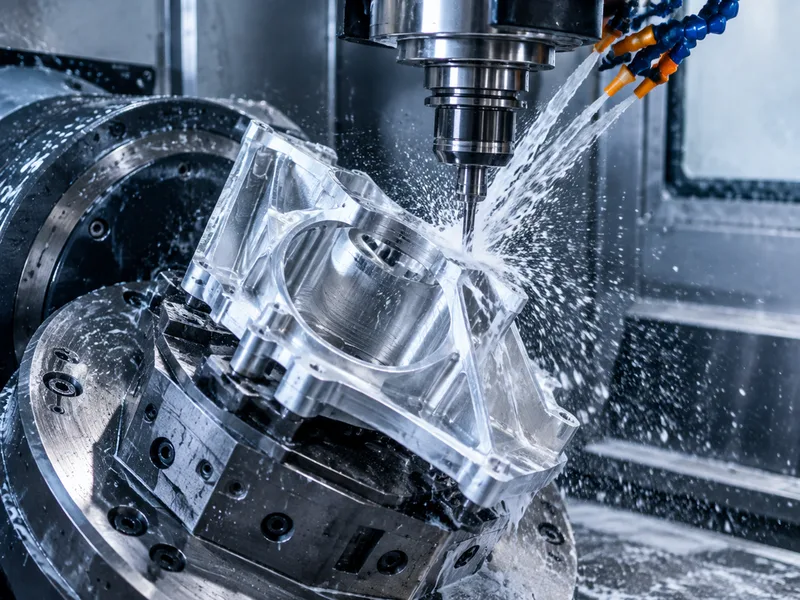
Електроискровата обработка отстранява метал с контролирани искри вместо с режещи инструменти — затова достига там, където фрезоването и струговането спират: закалена стомана след термична обработка, карбид, тънки стени, остри вътрешни ъгли и дълбоки тесни жлебове. EDM се специфицира по елемент върху чертежа и се оферрира заедно с обработвателните операции около него.
Три процеса покриват повечето нужди. Проводният EDM реже профили и конусности през цялата заготовка с движеща се месингова жица. Вглъбеният EDM изпарява кухини и джобове в закалена стомана с профилиран електрод. EDM пробиването на отвори обработва дълбоки стартиращи отвори с малък диаметър при високи съотношения дълбочина-диаметър.
Възможности
- Провод EDM: профилно и конусно рязане на закалени стомани и карбид
- Вглъбен EDM за кухини, джобове и ребра в закалена инструментация
- EDM пробиване на отвори за дълбоки стартиращи отвори с малък диаметър
- Остри вътрешни ъгли и дълбоки жлебове, недостижими за фрезите
- Обработка след термична обработка, без деформация от повторно закрепване
- Протокол от размерния контрол с всяка поръчка
Типични материали
EDM работи върху всеки електропроводим материал: инструментални стомани (D2, A2, H13) в закалено състояние, неръждавела стомана, алуминий, месинг, мед, карбид и титан.
| Материал / марка | Типично състояние | Обработваемост | Къде се прилага |
|---|---|---|---|
| Алуминий 6061 | T6 (втвърден в разтвор и стареен) | Лесен: свободно режещ, добър контрол на стружката | Конзоли, корпуси, приспособления, прототипи до серия |
| Алуминий 7075 | T6 / T651 | По-труден: по-голямо износване на инструмента, нужни са твърди настройки | Високоякостни, тегловно-критични части; не за заваряване |
| Неръждавела стомана 304 / 304L | Отпусната | Закалява се при обработка: по-ниски скорости, положителна подавателна скорост | Обща устойчивост на корозия, хранително и процесно оборудване |
| Неръждавела стомана 316 / 316L | Отпусната | По-жилава от 304: по-голямо износване на инструмента | Хлоридна, морска, медицинска и фармацевтична среда |
| Въглеродна стомана 1018 / 1045 | Валцувана / нормализирана | Лесна до средна; нуждае се от защита срещу ръжа | Валове, плочи, заваръчни конструкции, тела на инструменти |
| Месинг C360 | H02 полутвърд | Отлична: високи скорости, чиста повърхност | Фитинги, втулки, съединители, декоративни части |
| Мед C110 | Отпусната / H02 | Лепкава: остри инструменти и големи предни ъгли | Проводимост, шини, топлинно управление |
| Титан Grade 5 (Ti-6Al-4V) | Отпуснат в завода (mill annealed) | Труден: ниски скорости, контрол на топлината, износване на инструмента | Авиокосмическа, медицинска и лека високоякостна продукция |
| Инженерни пластмаси (POM, PEEK, PA) | Екструдирана / отпусната | От лесна до лепкава: меки челюсти, остър инструмент | Изолация, ниско триене, химически и износващи части |
Покрития
EDM повърхнините носят тънък реслоидиран слой, който обикновено остава такъв, какъвто е изпаряният, върху инструментацията, или се полира върху уплътнителни и формовиращи повърхнини; довършването се специфицира по повърхнина върху чертежа.
| Покритие | Какво прави | Посочете го, когато |
|---|---|---|
| Както е обработено | Следи от инструмента остават видими; Ra обикновено 1.6–3.2 µm | Детайлът само трябва да функционира |
| Стъкленоструйна обработка | Еднородна матова повърхност, скрива следите от инструмента | Видими части преди анодиране |
| Анодиране Тип II | Изгражда оксиден слой; цветови опции | Алуминиев външен вид плюс умерена устойчивост на корозия и износване |
| Твърдо анодиране Тип III | По-дебел, по-твърд оксиден слой | Плъзгащи се или износващи се алуминиеви повърхнини |
| Хроматиране | Тънък защитен филм, който остава проводим | Електрическо свързване или заземяване върху алуминий |
| Химическо никелиране | Еднороден, твърд, устойчив на корозия слой | Износване плюс корозия, включително в отворите |
| Цинково галванизиране | Икономична жертвена защита срещу корозия | Стоманени части на закрито или в защитена среда |
| Прахово боядисване | Дебел, издръжлив, декоративен слой | Когато външният вид е самото изискване |
| Пасивиране | Премахва свободното желязо и възстановява оксидния филм | Части от неръждавела стомана след обработката |
| Отпускане на напрежения / термична обработка | Облекчава остатъчните напрежения преди или след рязането | Тънки стени и тесни толеранси, които трябва да оцелеят след обработката |
Толеранси
Проводният EDM обикновено държи профилна точност ±0.005–0.01 mm; вглъбеният EDM и пробиването на отвори държат малко по-широки диапазони. По-тесните стойности се преглеждат и потвърждават по чертеж при оферирането.
| Указание | Какво изисква | Ефект върху цената и срока |
|---|---|---|
| Общо: ±0.25 mm / ±0.010 in | Стандартен инструмент, размерна проверка | Базово ниво: без надценка |
| Стандартно: ±0.13 mm / ±0.005 in | Машина в добро състояние, проверка на първия образец | Малка надценка; стандартът при офериране |
| Тесен: ±0.025 mm / ±0.001 in | Шлифован или диамантен инструмент, температурен контрол, CMM | Стъпкова промяна: по-бавни резания плюс пълен контрол |
| Прецизен: ±0.013 mm / ±0.0005 in | Финални проходи, калибри, контролирана среда | Обработката определя цената; често отделна операция |
| Позиция / ъгловост (GD&T) | Контрол на базите, една настройка за свързаните елементи | Зависи от това върху колко настройки се разпростира базата |
| Повърхност Ra 0.8 µm или по-фина | По-фини междинни проходи, полиране или финален проход | Добавя процесна стъпка, не само време за обработка |
Опции за обработка
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Често задавани въпроси
Кога една част трябва да използва EDM вместо фрезоване?
Използвайте EDM, когато материалът вече е закален, когато вътрешните ъгли трябва наистина да са остри (фрезата винаги оставя радиус), за дълбоки тесни жлебове или за карбид, който конвенционалните инструменти не режат икономично. Много части комбинират двете: фрезоване за основната геометрия, EDM за елементите, които го изискват.
Как точността на EDM се сравнява с CNC обработката?
Профилната точност на проводния EDM е сравнима с прецизното фрезоване — обикновено ±0.005–0.01 mm — и може да държи по-остри вътрешни ъгли, защото няма радиус на инструмента за компенсиране. Вглъбеният EDM зависи частично от износването на електрода и се оферрира с конкретния диапазон на толеранса по елемент.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- emachineshop.comIndustry peer technical page
- rapiddirect.comIndustry peer technical page
- xometry.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Свързани услуги
Capability commitments on this page are owner-confirmed (2026-09-21).