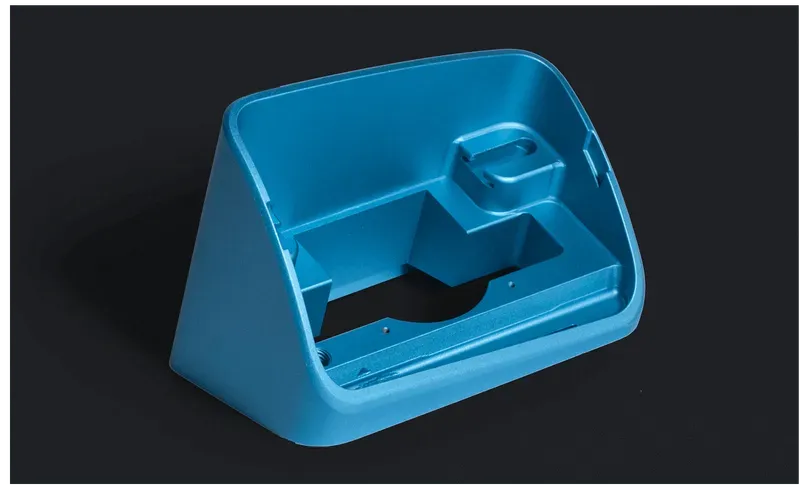
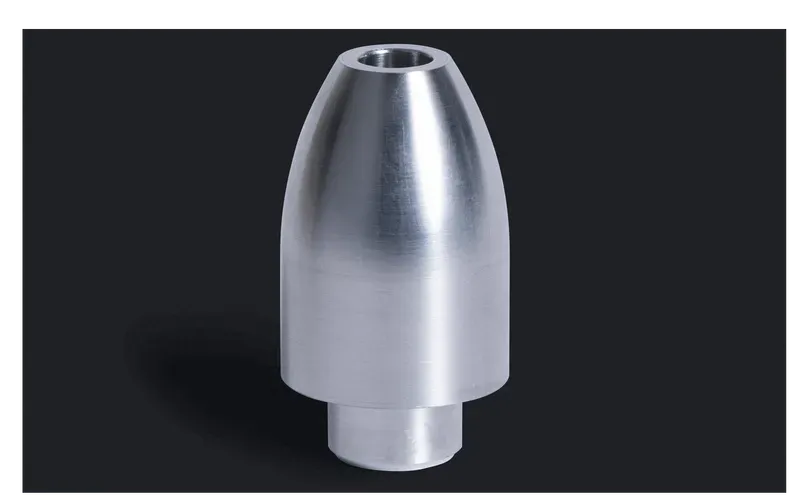
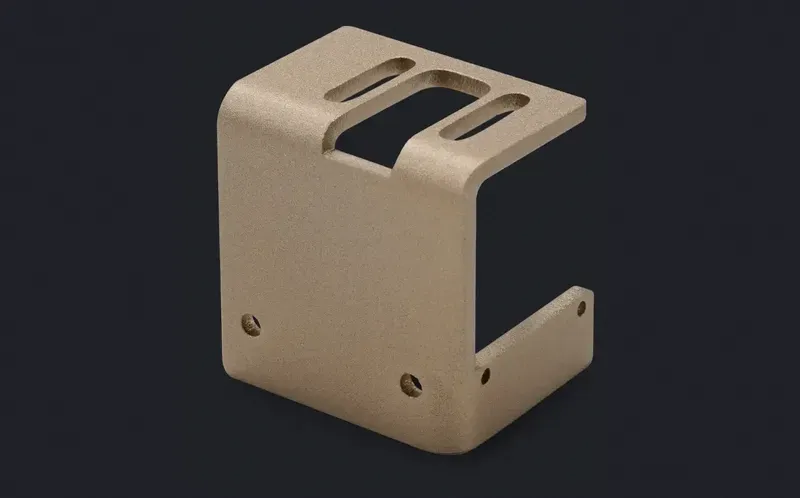
Aluminium to najbardziej obrabiana rodzina stopów w naszym zakładzie: 6061 do konstrukcji ogólnych, 7075 do wysokowytrzymałych wsporników, 2024 tam, gdzie ważna jest zmęczenie materiału, oraz stopy odlewnicze do zgrzeb dostarczanych przez klienta.
Anodowanie obejmuje anodowanie naturalne, czarne i twarde, a także dopasowanie kolorów, dzięki czemu obrabiane części aluminiowe trafiają do klienta wykończone i gotowe do montażu.
Kluczowe specyfikacje
| Specification | Value |
|---|---|
| tolerance | ±0.002" |
| tolerance | ±0.001" |
| lead time | 32 days |
| lead time | 60 days |
Material Grades & Properties
Aluminum Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| 6061-T6 | ASTM B209 | General purpose; good strength, corrosion resistance, weldability. Most common machining grade. |
| 7075-T6 | ASTM B211 | High strength (aerospace grade); lower corrosion resistance than 6061; not weld-friendly. |
| 2024-T3 | ASTM B211 | High strength-to-weight; poor corrosion resistance; common in aerospace structures. |
Key Properties of Machined Aluminum
- ✓Light weight
- ✓High strength-to-weight ratio
- ✓Natural corrosion resistance (oxide layer)
- ✓Excellent machinability
Typical tolerances:±0.05 mm standard; tighter with finishing passes
Applications for Aluminum Parts
- Aerospace fittings
- Automotive brackets
- Electronics housings
- Robotics frames
- Consumer product enclosures
Machining Notes for Aluminum
Machines fast at high cutting speeds; sharp tools prevent built-up edge; thin walls need support to avoid chatter.
Finishes for Aluminum Parts
- Clear/black anodizing
- Chromate conversion (Alodine)
- Powder coating
- Bead blasting
Możliwości
- Obróbka 6061/7075/2024 według rysunku
- Geometrie o cienkich ściankach i licznych kieszeniach
- Anodowanie typu II i typu III (twarde)
- Raporty wymiarowe dla każdej partii
Typowe materiały
Aluminium 6061-T6, 7075-T6, 2024, 5052, odlewy ADC12 na życzenie.
| Materiał / gatunek | Typowy stan | Obrabialność | Gdzie się sprawdza |
|---|---|---|---|
| Aluminium 6061 | T6 (utwardzanie roztworzeniem i starzenie) | Łatwy: dobra skrawalność, dobra kontrola wióra | Wsporniki, obudowy, przyrządy, prototypy aż po produkcję seryjną |
| Aluminium 7075 | T6 / T651 | Trudniejszy: większe zużycie narzędzia, wymaga sztywnej obróbki | Części o wysokiej wytrzymałości i krytycznej wadze; nie do spawania |
| Stainless 304 / 304L | Wyżarzony | Umocnia się przy obróbce: niższe prędkości, dodatni nacisk | Ogólna odporność na korozję, przemysł spożywczy i procesowy |
| Stainless 316 / 316L | Wyżarzony | Twardszy w obróbce niż 304: większe zużycie narzędzia | Chlorki, środowisko morskie, zastosowania medyczne i farmaceutyczne |
| Carbon steel 1018 / 1045 | Walcowany / normalizowany | Łatwy do umiarkowanego; wymaga ochrony przed rdzą | Wały, płyty, konstrukcje spawane, korpusy oprzyrządowania |
| Brass C360 | H02 półtwardy | Doskonała: wysokie prędkości, czysta powierzchnia | Złączki, tuleje, złącza, części dekoracyjne |
| Copper C110 | Wyżarzony / H02 | Kleisty: ostre narzędzia i duże kąty natarcia | Przewodność, szyny zbiorcze, zarządzanie ciepłem |
| Titanium Grade 5 (Ti-6Al-4V) | Wyżarzony w hucie | Trudny: niskie prędkości, kontrola ciepła, zużycie narzędzia | Lotnictwo i kosmonautyka, medycyna, lekkie części wysokowytrzymałe |
| Tworzywa inżynieryjne (POM, PEEK, PA) | Wytłaczane / wyżarzane | Od łatwego do kleistego: miękkie szczęki, ostre narzędzia | Izolacja, niskie tarcie, części chemiczne i odporne na zużycie |
Wykończenia
Anodowanie naturalne/czarne, anodowanie twarde, śrutowanie kulowe, malowanie proszkowe, konwersja chromianowa.
| Wykończenie | Co daje | Kiedy je określić |
|---|---|---|
| Po obróbce | Ślady narzędzia widoczne; Ra typowo 1.6-3.2 µm | Część musi tylko działać |
| Śrutowanie mikrokulkami | Jednolita matowa powierzchnia, maskuje ślady narzędzia | Części dekoracyjne przed eloksowaniem |
| Elokowanie Type II | Buduje warstwę tlenku; opcje kolorów | Wygląd aluminium plus umiarkowana odporność na korozję i zużycie |
| Elokowanie twarde Type III | Grubsza, twardsza warstwa tlenku | Ślizgowe lub ścierające się powierzchnie aluminiowe |
| Konwersja chromatowa | Cienka warstwa ochronna pozostająca przewodząca | Złącza elektryczne lub uziemienie na aluminium |
| Nikiel chemiczny | Jednolita, twarda, odporna na korozję warstwa | Zużycie plus korozja, także wewnątrz otworów |
| Cynkowanie | Ekonomiczna ochrona anodowa przed korozją | Części stalowe w pomieszczeniach lub pod zadaszeniem |
| Malowanie proszkowe | Gruba, trwała, dekoracyjna warstwa | Kiedy wygląd jest wymaganiem |
| Pasywacja | Usuwa wolne żelazo i odtwarza warstwę tlenku | Części ze stali nierdzewnej po obróbce |
| Wygrzewanie odprężające / obróbka cieplna | Usuwa naprężenia szczątkowe przed lub po obróbce | Cienkie ścianki i ciasne tolerancje, które muszą przetrwać obróbkę |
Tolerancje
ISO 2768-m; ±0.01 mm na krytycznych cechach obrabianych.
| Wymagany wymiar | Co jest potrzebne | Wpływ na koszt i czas realizacji |
|---|---|---|
| Ogólny: ±0.25 mm / ±0.010 in | Narzędzia standardowe, kontrola wymiarowa | Punkt wyjścia: bez dopłaty |
| Standardowy: ±0.13 mm / ±0.005 in | Maszyna w dobrym stanie, kontrola pierwszej sztuki | Niewielka dopłata; typowy standard wyceny |
| Ciasny: ±0.025 mm / ±0.001 in | Narzędzia szlifowane lub diamentowe, kontrola temperatury, CMM | Skok jakościowy: wolniejsze przejścia plus pełna kontrola |
| Precyzyjny: ±0.013 mm / ±0.0005 in | Przejścia wykańczające, wzorce, kontrolowane środowisko | Obróbka dominuje w cenie; często osobna operacja |
| Pozycja / kątowość (GD&T) | Kontrola baz, jedno mocowanie dla powiązanych cech | Zależy od tego, przez ile mocowań przechodzi baza |
| Chropowatość Ra 0.8 µm lub mniejsza | Drobniejsze przejścia, polerowanie lub przejście wykańczające | Dodaje etap procesu, nie tylko czas obróbki |
Materials We Machine
- Copper
- Magnesium
- Zinc
- aluminum
Common Applications
- Aerospace Brackets
- Aluminum CNC Machining
- Consumer Parts
- Lightweight Enclosures
- Motion structures
- Oil Pans
- Outdoor Environment
- Rear Floors
- Steering Knuckles
- Sub-frames
- Turning
- aluminum prototyping
- engine blocks
- fluid systems
- heat exchanger systems
- mechanical assemblies
- suspension parts
Opcje procesu
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Najczęściej zadawane pytania
Który stop aluminium powinienem wybrać?
6061-T6 pokrywa większość wsporników i obudów; wybierz 7075-T6, gdy krytyczny jest stosunek wytrzymałości do masy. Wyślij przypadek obciążenia, a doradzimy.
Czy anodowanie zmienia wymiary?
Tak, nieznacznie. Typ II dodaje ok. 0.005–0.015 mm na powierzchnię; przy określonym anodowaniu prekompensujemy wymiary krytyczne.
Czy możecie dopasować niestandardowy kolor anodowania?
Tak, po zatwierdzeniu wzorca. Podaj kod koloru lub próbkę fizyczną, a dopasujemy kolor przed partią produkcyjną.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
- kineticdiecasting.comUnclassified source
- fictiv.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).