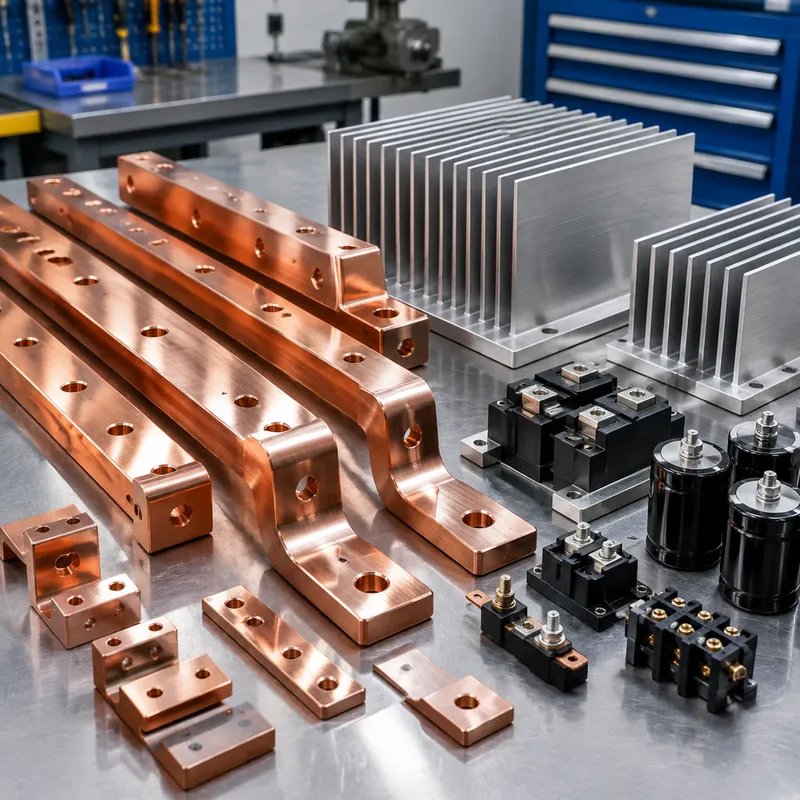
Työstämämme kupariosat kattavat virtakiskot, jäähdytyslevyt, induktiokäämit, hitsauselektrodit, tiivisteet ja korkean johtavuuden sähkökomponentit: C10100 hapeton kupari parhaaseen johtavuuteen ja käyttöön, C11000 ETP yleiseen sähkötyöhön, C145 telluurikupari kun työstettävyys merkitsee eniten.
Kupari on pehmeä ja tahmea — se vaatii teräviä kiillotettuja kovametallityökaluja, hallittuja nopeuksia ja kurinalaista lastunmurtamista raakavoiman sijaan. Työstämme strategioilla, jotka välttävät kertyneen reunan, joten pinnat pysyvät puhtaina ja mitat pitävät.
Material Grades & Properties
Copper Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| C11000 (ETP) | ASTM B152 | 99.9% pure; best electrical/thermal conductivity; gummy to machine. |
| C14500 (tellurium) | ASTM B301 | Free-machining copper; near-C110 conductivity; preferred for machined electrical parts. |
Key Properties of Machined Copper
- ✓Excellent electrical conductivity
- ✓Excellent thermal conductivity
- ✓Antimicrobial surface
- ✓Soft and ductile
Typical tolerances:±0.1 mm typical; soft material moves during clamping
Applications for Copper Parts
- Electrical busbars and contacts
- Heat sinks and thermal components
- RF/microwave components
- Plumbing fittings
Machining Notes for Copper
Gummy chip formation: use sharp tools, high speeds, flood coolant. Prefer C14500 for machined electrical parts.
Finishes for Copper Parts
- Electro/nickel plating
- Tin plating
- Anti-tarnish coating
- Polishing
Valmiudet
- C10100/C11000/C145-työstö piirustuksen mukaan
- Terävätyökalustrategiat tahmeille seoksille
- Sähkö- ja lämpökomponenttien geometria
- Pinnoituksen koordinointi juotettavuuteen
Tyypilliset materiaalit
Kupari C10100 (OFE), C11000 (ETP), C145 telluurikupari pyynnöstä.
| Materiaali / laatu | Tyypillinen toimituskunto | Työstettävyys | Käyttokohteet |
|---|---|---|---|
| Alumiini 6061 | T6 (liuoskarkaistu ja ikäännetty) | Helppo: vapaaleikkaava, hyvä lastunhallinta | Kiinnikkeet, kotelot, työkalukiinnikkeet, prototyypit sarjaan asti |
| Alumiini 7075 | T6 / T651 | Vaikeampi: enemmän työkalunkulumista, vaatii jäykät asennukset | Korkealujuuiset, painokriittiset osat; ei hitsattavaksi |
| Ruostumaton teräs 304 / 304L | Hehkutettu | Pintakarkenee: matalammat leikkausnopeudet, positiivinen syöttökulma | Yleinen korroosionkesto, elintarvike- ja prosessilaitteet |
| Ruostumaton teräs 316 / 316L | Hehkutettu | Sitkeämpi kuin 304: enemmän työkalunkulumista | Kloridi-, meri-, lääkintä- ja farmasiasovellukset |
| Hiiliteräs 1018 / 1045 | Kuumavalssattu / normalisoitu | Helppo–keskitasoinen; tarvitsee ruostesuojan | Akselit, laadat, hitsauskonstruktiot, työkalukappaleet |
| Messinki C360 | H02 puolinopea | Erinomainen: suuret nopeudet, puhtaat pinnat | Kytkennät, holkit, liittimet, koristeosat |
| Kupari C110 | Hehkutettu / H02 | Tahmea: terävät työkalut ja suuret etukulmat | Sähkönjohtavuus, kiskot, lämmönhallinta |
| Titaani Grade 5 (Ti-6Al-4V) | Myllyhehkutettu | Vaativa: matalat nopeudet, lämmönhallinta, työkalunkuluminen | Ilmailu, lääkintä ja kevyet korkealujuusosat |
| Tekniset muovit (POM, PEEK, PA) | Ekstruusoitu / hehkutettu | Helppo tahmeaan: pehmeät leuat, terävät työkalut | Eristys, pieni kitka, kemikaali- ja kulumisosat |
Pintakäsittelyt
Tina-, nikkel- ja hopeapinnoitus, kiillotus, gammot; paljas OFE tyhjiökäyttöön.
| Pintakäsittely | Mitä se tekee | Määrittele kun |
|---|---|---|
| Työstön jälkeinen | Työkalun jäljet näkyvissä; Ra tyypillisesti 1.6–3.2 µm | Osan tarvitsee vain toimia |
| Lasikuulapuhallus | Yhtenäinen mattapinta, peittää työkalun jäljet | Näkyvät osat ennen anodisointia |
| Anodisointi tyyppi II | Rakentaa oksidikerroksen; värimahdollisuudet | Alumiinin ilme sekä kohtuullinen korroosion- ja kulumiskesto |
| Kovaanodisointi tyyppi III | Paksumpi, kovempi oksidikerros | Alumiinin liukuvat ja kuluvat alumiinipinnat |
| Kromaattikäsittely | Ohut suojaakerros, joka pysyy johtavana | Sähköinen bondaus tai maadoitus alumiinilla |
| Kemiallinen nikkelipinnoitus | Yhtenäinen, kova, korroosionkestävä kerros | Kulumiskesto plus korroosio, myös reikien sisäpuolella |
| Sinkitys | Taloudellinen uhrautuva korroosionsuoja | Teräosat sisä- tai suojatussa ulkokäytössä |
| Jauhemaalaus | Paksu, kestävä, koristeellinen kerros | Ulkonäkö on vaatimus |
| Passivointi | Poistaa vapaan raudan ja palauttaa oksidikalvon | Ruostumattoman teräksen osat työstön jälkeen |
| Jännitteenpoisto / lämpökäsittely | Poistaa jäännösjännitykset ennen tai jälkeen työstön | Ohuet seinämät ja kireät toleranssit, joiden on kestettävä työstö |
Toleranssit
ISO 2768-m vakio; ±0.01 mm kriittisissä piirteissä.
| Piirustusmerkintä | Mitä se edellyttää | Vaikutus kustannuksiin ja toimitusaikaan |
|---|---|---|
| Yleinen: ±0.25 mm / ±0.010 in | Vakiotyökalut, mittatarkastus | Perustaso: ei lisähintaa |
| Vakio: ±0.13 mm / ±0.005 in | Kone hyvässä kunnossa, ensikappaleen tarkastus | Pieni lisä; tavallinen tarjousoletus |
| Kireä: ±0.025 mm / ±0.001 in | Hiottuja tai timanttityökaluja, lämpötilanhallinta, CMM | Askelmuutos: hitaammat leikkaukset ja täystarkastus |
| Tarkkuus: ±0.013 mm / ±0.0005 in | Viimeistelysykli, mittausvälineet, hallittu ympäristö | Työstö määrää hinnan; usein erillinen työvaihe |
| Sijainti / kulmakanta (GD&T) | Datumin hallinta, yksi asennus kun piirteet liittyvät toisiinsa | Riippuu siitä, kuinka monen asennuksen yli datum ulottuu |
| Pinnanlaatu Ra 0.8 µm tai hienompi | Hienommat syötöt, kiillotus tai viimeistelysykli | Lisää työvaiheen, ei pelkkää työstöaikaa |
Common Applications
- Air conditioning and refrigeration coils
- Boiler components and steam generators
- Brake tubing and fuel lines
- Bus Bar Assemblies
- Bus bars and switchgear components
- Conductive Parts
- Decorative pieces
- EV battery connectors and bus bars
- Electrical Parts
- Electrical wiring
- Electromagnets and transformers
- Food Preparation Tools
- Grounding Systems
- Heat-Transfer Applications
- Mold components for injection molding
- Pipes, tubing, and fittings for water and gas systems
- Power Transmission Cables
- Production parts
- RF Shields
- Radiators and cooling systems
- Shielding Parts
- Terminal Stock
- Welding electrodes and resistance welding components
- electric motor
Prosessivaihtoehdot
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Usein kysytyt kysymykset
Miksi kuparia on vaikeampi työstää kuin messinkiä?
Puhdas kupari on pehmeä ja tahmea — lastut hitsautuvat leikkausreunoihin ja pilaa pinnanlaadun. Käytämme teräviä kiillotettuja työkaluja, hallittuja nopeuksia ja telluurikuparia (C145) silloin kun suunnittelu sallii helpomman työstettävyyden.
Miten hoidatte kuparin tummumisen?
Paljas kupari hapettuu nopeasti. Sähkökokoonpanoissa koordinoimme tina- tai hopeapinnoituksen; tyhjiö- ja OFE-osissa pakkaamme käsittelyn ja hapettumisen minimoimiseksi.
Voitteko työstää virtakiskoja porretuilla ja kierretuilla piirteillä?
Kyllä. Virtakiskot, kotelot ja jäähdytyslevyt ovat vakiotyötä — lähetä piirustus pinnoitus- ja merkintävaatimuksineen, niin tarjoamme sen mukaan.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- us.misumi-ec.comUnclassified source
- rapiddirect.comIndustry peer technical page
- runsom.comUnclassified source
- avivametals.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Aiheeseen liittyvät palvelut
Capability commitments on this page are owner-confirmed (2026-09-21).