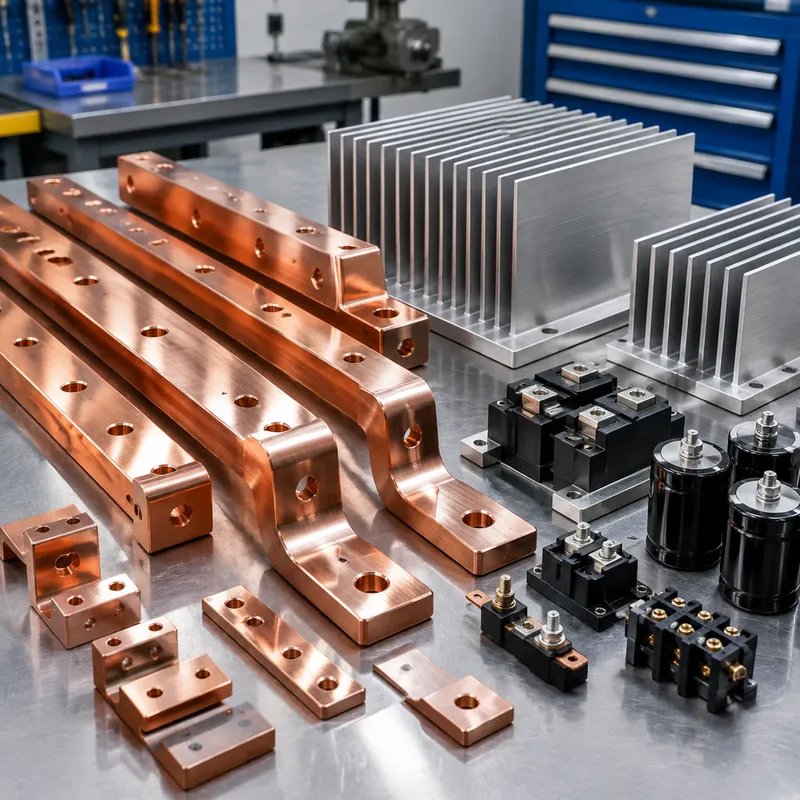
Bakri deli, ki jih obdelujemo, zajemajo zbiralki, hladilna telesa, indukcijske tuljave, varilne elektrode, tesnila in električne komponente z visoko prevodnostjo: C10100 brez kisika za najboljšo prevodnost in uporabo v vakuumu, C11000 ETP za splošne elektro dela, C145 tellurijev baker, kadar je najpomembnejša obdelovalnost.
Baker je mehak in lepljiv — zahteva ostro polirano karbidno orodje, kontrolirane hitrosti in disciplinirano lomljenje odrezkov namesto sile. Obdelujemo s strategijami, ki se izogibajo nalaganju materiala na rezni rob, tako da površine ostanejo čiste in dimenzije držijo.
Material Grades & Properties
Copper Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| C11000 (ETP) | ASTM B152 | 99.9% pure; best electrical/thermal conductivity; gummy to machine. |
| C14500 (tellurium) | ASTM B301 | Free-machining copper; near-C110 conductivity; preferred for machined electrical parts. |
Key Properties of Machined Copper
- ✓Excellent electrical conductivity
- ✓Excellent thermal conductivity
- ✓Antimicrobial surface
- ✓Soft and ductile
Typical tolerances:±0.1 mm typical; soft material moves during clamping
Applications for Copper Parts
- Electrical busbars and contacts
- Heat sinks and thermal components
- RF/microwave components
- Plumbing fittings
Machining Notes for Copper
Gummy chip formation: use sharp tools, high speeds, flood coolant. Prefer C14500 for machined electrical parts.
Finishes for Copper Parts
- Electro/nickel plating
- Tin plating
- Anti-tarnish coating
- Polishing
Zmogljivosti
- Obdelava C10100/C11000/C145 po risbi
- Strategije ostrega orodja za lepljive zlitine
- Geometrija električnih in toplotnih komponent
- Usklajevanje pokalivanja za spajkalnost
Tipični materiali
Baker C10100 (OFE), C11000 (ETP), tellurijev baker C145 na zahtevo.
| Material / kakovost | Tipično stanje | Obdelovalnost | Kje se uporablja |
|---|---|---|---|
| Aluminij 6061 | T6 (raztopinsko žarjen in staran) | Enostavno: dobro rezljiv, dobra kontrola odrezkov | Nosilci, ohišja, priprave, prototipi do serijske proizvodnje |
| Aluminij 7075 | T6 / T651 | Težje: večja obraba orodja, potrebna toga vpenjanja | Visokotrdnostni deli, občutljivi na težo; ni primeren za varjenje |
| Nerjaveče jeklo 304 / 304L | Žarjeno mehko | Utrdi se z obdelavo: nižje rezne hitrosti, pozitivni pomiki | Splošna odpornost proti koroziji, živilska in procesna oprema |
| Nerjaveče jeklo 316 / 316L | Žarjeno mehko | Žilavejši od 304: večja obraba orodja | Izpostavljenost kloridom, morski vodi, medicini in farmaciji |
| Ogljično jeklo 1018 / 1045 | Valjano / normalizirano | Enostavno do srednje; potrebuje zaščito pred rjo | Gredi, plošče, varjene konstrukcije, telesa orodij |
| Medenina C360 | H02 poltrda | Odlično: visoke hitrosti, čiste površine | Fitingi, puše, konektorji, dekorativni deli |
| Baker C110 | Žarjen mehko / H02 | Lepljiv: ostro orodje in veliki naklonski koti | Prevodnost, zbiralki, toplotno upravljanje |
| Titan Grade 5 (Ti-6Al-4V) | Žarjen po valjanju | Zahtevno: nizke hitrosti, kontrola toplote, obraba orodja | Vesoljska, medicinska in lahka visokotrdnostna dela |
| Tehnične plastike (POM, PEEK, PA) | Ekstrudirano / žarjeno | Enostavno do lepljivo: mehke čeljusti, ostro orodje | Izolacija, manjše trenje, kemijski in obrabni deli |
Zaključki
Kositrno, nikljevo in srebrno pokalivanje, poliranje, odstranjevanje naplavin; gol OFE za uporabo v vakuumu.
| Zaključek | Kaj naredi | Določite, kadar |
|---|---|---|
| Obdelano (surovo) | Vidni sledovi orodja; Ra tipično 1.6–3.2 µm | Del mora samo opravljati funkcijo |
| Peskanje s steklenimi kroglicami | Enotna mat površina, skrije sledove orodja | Vidni deli pred eloksiranjem |
| Eloksiranje tip II | Zgradi oksidno plast; barvne možnosti | Aluminijev videz plus zmerna odpornost proti koroziji in obrabi |
| Trdo eloksiranje tip III | Debelejša, trša oksidna plast | Drsne ali obrabne aluminijaste površine |
| Kromatiranje | Tanek zaščitni film, ki ostane prevoden | Električno vezavo ali uzemljenje na aluminiju |
| Kemični nikelj | Enotna, trda, odporna proti koroziji plast | Obraba plus korozija, tudi znotraj izvrtin |
| Cinkovo pokalivanje | Ekonomična žrtvovana zaščita proti koroziji | Jekleni deli v notranjosti ali zaščiteni zunanji vgradnji |
| Prašno lakiranje | Debel, vzdržen, dekorativen premaz | Kadar je zahteva videz |
| Pasivacija | Odstrani prosto železo in obnovi oksidno plast | Nerjaveči deli po obdelavi |
| Razteg napetosti / toplotna obdelava | Razpusti notranje napetosti pred ali po rezanju | Tanke stene in ozke tolerance, ki morajo preživeti obdelavo |
Tolerance
Standard ISO 2768-m; ±0.01 mm na kritičnih potezah.
| Zapis na risbi | Kaj potrebuje | Vpliv na strošek in dobavni rok |
|---|---|---|
| Splošno: ±0.25 mm / ±0.010 in | Standardno orodje, dimenzijska kontrola | Izhodišče: brez prištevka |
| Standardno: ±0.13 mm / ±0.005 in | Stroj v dobrem stanju, kontrola prvega kosa | Majhen prištevek; običajna privzetost pri ponudbah |
| Ozko: ±0.025 mm / ±0.001 in | Brušeno ali diamantno orodje, kontrola temperature, CMM | Skokovita sprememba: počasnejši rezi in polna kontrola |
| Precizno: ±0.013 mm / ±0.0005 in | Končni prehodi, merilne šablone, kontrolirano okolje | Obdelava določa ceno; pogosto ločen postopek |
| Položaj / kotnost (GD&T) | Kontrola izhodišč, eno vpenjanje za povezane poteze | Odvisno, koliko vpenjanj zajema izhodišče |
| Površina Ra 0.8 µm ali boljša | Finjši prehodi, poliranje ali končni prehod | Doda procesni korak, ne le rezalni čas |
Common Applications
- Air conditioning and refrigeration coils
- Boiler components and steam generators
- Brake tubing and fuel lines
- Bus Bar Assemblies
- Bus bars and switchgear components
- Conductive Parts
- Decorative pieces
- EV battery connectors and bus bars
- Electrical Parts
- Electrical wiring
- Electromagnets and transformers
- Food Preparation Tools
- Grounding Systems
- Heat-Transfer Applications
- Mold components for injection molding
- Pipes, tubing, and fittings for water and gas systems
- Power Transmission Cables
- Production parts
- RF Shields
- Radiators and cooling systems
- Shielding Parts
- Terminal Stock
- Welding electrodes and resistance welding components
- electric motor
Možnosti obdelave
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Pogosto zastavljena vprašanja
Zakaj je baker težje obdelati kot medenino?
Čisti baker je mehak in lepljiv — odrezki se zarinejo na rezne robove in pokvarijo površinsko obdelavo. Uporabljamo ostro polirano orodje, kontrolirane hitrosti in tellurijev baker (C145), kjer zasnova dopušča lažjo obdelavo.
Kako ravnate s potemnitvijo bakra?
Gol baker hitro oksidira. Za električne sestave usklajujemo kositrno ali srebrno pokalivanje; za vakuum in OFE dele pakiramo tako, da zmanjšamo ročanje in oksidacijo.
Ali lahko obdelujete zbiralki z vrtanimi in navojnimi potezami?
Da. Zbiralki, terminali in hladilna telesa so standardno delo — pošljite risbo z zahtevami glede pokalivanja in označevanja in ponudimo po njej.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- us.misumi-ec.comUnclassified source
- rapiddirect.comIndustry peer technical page
- runsom.comUnclassified source
- avivametals.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Sorodne storitve
Capability commitments on this page are owner-confirmed (2026-09-21).