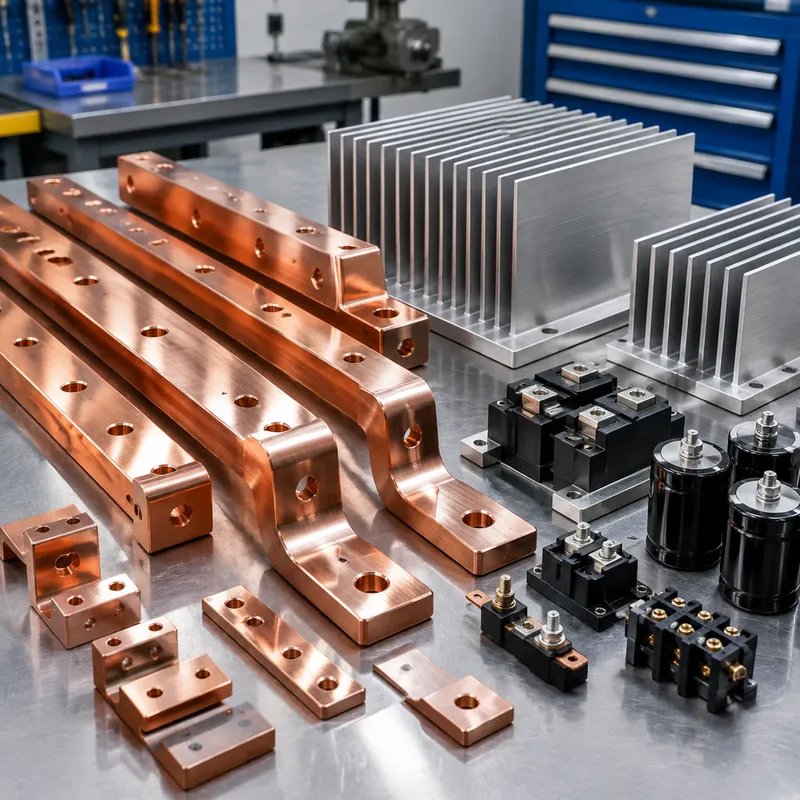
As peças de cobre que usinamos cobrem barramentos, dissipadores de calor, bobinas de indução, eletrodos de soldagem, vedações e componentes elétricos de alta condutividade: cobre C10100 livre de oxigênio para a melhor condutividade e uso em vácuo, C11000 ETP para trabalhos elétricos gerais, cobre com telúrio C145 quando a usinabilidade importa mais.
O cobre é macio e plástico — exige carbeto afiado e polido, velocidades controladas e quebra disciplinada de cavacos, em vez de força bruta. Usinamos com estratégias que evitam a aresta postiça, mantendo as superfícies limpas e as dimensões estáveis.
Material Grades & Properties
Copper Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| C11000 (ETP) | ASTM B152 | 99.9% pure; best electrical/thermal conductivity; gummy to machine. |
| C14500 (tellurium) | ASTM B301 | Free-machining copper; near-C110 conductivity; preferred for machined electrical parts. |
Key Properties of Machined Copper
- ✓Excellent electrical conductivity
- ✓Excellent thermal conductivity
- ✓Antimicrobial surface
- ✓Soft and ductile
Typical tolerances:±0.1 mm typical; soft material moves during clamping
Applications for Copper Parts
- Electrical busbars and contacts
- Heat sinks and thermal components
- RF/microwave components
- Plumbing fittings
Machining Notes for Copper
Gummy chip formation: use sharp tools, high speeds, flood coolant. Prefer C14500 for machined electrical parts.
Finishes for Copper Parts
- Electro/nickel plating
- Tin plating
- Anti-tarnish coating
- Polishing
Capacidades
- Usinagem de C10100/C11000/C145 conforme desenho
- Estratégias de ferramenta afiada para ligas plásticas
- Geometria de componentes elétricos e térmicos
- Coordenação de galvanização para soldabilidade
Materiais típicos
Cobre C10100 (OFE), C11000 (ETP), cobre com telúrio C145 sob consulta.
| Material / liga | Estado típico | Usinabilidade | Onde se encaixa |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado e envelhecido) | Fácil: bom corte, bom controle de cavaco | Suportes, carcaças, dispositivos, protótipos rumo à produção |
| Aluminium 7075 | T6 / T651 | Mais difícil: maior desgaste de ferramenta, exige fixações rígidas | Peças de alta resistência e peso crítico; não indicada para solda |
| Stainless 304 / 304L | Recozido | Encrua: velocidades menores, avanço positivo | Resistência geral à corrosão, equipamentos alimentícios e de processo |
| Stainless 316 / 316L | Recozido | Mais tenaz que o 304: maior desgaste de ferramenta | Exposição a cloretos, ambiente marinho, setor médico e farmacêutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; exige proteção contra ferrugem | Eixos, chapas, conjuntos soldados, corpos de dispositivos |
| Brass C360 | H02 meio duro | Excelente: altas velocidades, acabamento limpo | Conexões, buchas, conectores, peças decorativas |
| Copper C110 | Recozido / H02 | Pegajosa: ferramentas afiadas e grandes ângulos de saída | Condutividade, barramentos, gestão térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recozido de laminação | Difícil: baixas velocidades, controle de calor, desgaste de ferramenta | Aeroespacial, médico e peças leves de alta resistência |
| Plásticos de engenharia (POM, PEEK, PA) | Extrudados / recozidos | De fácil a pegajosa: mordentes macios, ferramentas afiadas | Isolamento, baixo atrito, peças químicas e de desgaste |
Acabamentos
Galvanização de estanho, níquel e prata, polimento, rebarbação; OFE nu para uso em vácuo.
| Acabamento | O que faz | Especificar quando |
|---|---|---|
| Como usinado | Marcas de ferramenta visíveis; Ra tipicamente 1.6-3.2 µm | A peça só precisa funcionar |
| Jateamento de microesferas | Superfície fosca uniforme, disfarça as marcas de ferramenta | Peças estéticas antes da anodização |
| Anodização Tipo II | Cria uma camada de óxido; opções de cor | Aparência de alumínio mais resistência moderada à corrosão e ao desgaste |
| Anodização dura Tipo III | Camada de óxido mais espessa e dura | Superfícies de alumínio sujeitas a deslizamento ou desgaste |
| Conversão por cromato | Película protetora fina que permanece condutiva | Aterramento ou ligação elétrica em alumínio |
| Níquel químico | Camada uniforme, dura e resistente à corrosão | Desgaste mais corrosão, inclusive dentro de furos |
| Zinco eletrolítico | Proteção sacrificial econômica contra corrosão | Peças de aço em serviço interno ou abrigado |
| Pintura a pó | Camada espessa, durável e decorativa | Quando a aparência é o requisito |
| Passivação | Remove o ferro livre e restaura o filme de óxido | Peças de aço inox após a usinagem |
| Alívio de tensões / tratamento térmico | Elimina tensões residuais antes ou depois da usinagem | Paredes finas e tolerâncias estreitas que precisam sobreviver à usinagem |
Tolerâncias
Padrão ISO 2768-m; ±0.01 mm em recursos críticos.
| Indicação | O que exige | Efeito no custo e no prazo |
|---|---|---|
| Geral: ±0.25 mm / ±0.010 in | Ferramentaria padrão, verificação dimensional | Linha de base: sem acréscimo |
| Padrão: ±0.13 mm / ±0.005 in | Máquina em boas condições, inspeção da primeira peça | Acréscimo pequeno; o padrão usual de orçamento |
| Estreita: ±0.025 mm / ±0.001 in | Ferramentas retificadas ou de diamante, controle de temperatura, CMM | Mudança de degrau: passes mais lentos e inspeção completa |
| Precisão: ±0.013 mm / ±0.0005 in | Passes de acabamento, calibradores, ambiente controlado | A usinagem domina o preço; frequentemente uma operação à parte |
| Posição / angularidade (GD&T) | Controle de datums, uma única fixação quando as feições se relacionam | Depende de quantas fixações o datum atravessa |
| Rugosidade Ra 0.8 µm ou menor | Passes mais finos, polimento ou passe de acabamento | Adiciona uma etapa de processo, não só tempo de usinagem |
Common Applications
- Air conditioning and refrigeration coils
- Boiler components and steam generators
- Brake tubing and fuel lines
- Bus Bar Assemblies
- Bus bars and switchgear components
- Conductive Parts
- Decorative pieces
- EV battery connectors and bus bars
- Electrical Parts
- Electrical wiring
- Electromagnets and transformers
- Food Preparation Tools
- Grounding Systems
- Heat-Transfer Applications
- Mold components for injection molding
- Pipes, tubing, and fittings for water and gas systems
- Power Transmission Cables
- Production parts
- RF Shields
- Radiators and cooling systems
- Shielding Parts
- Terminal Stock
- Welding electrodes and resistance welding components
- electric motor
Opções de processo
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Perguntas frequentes
Por que o cobre é mais difícil de usinar que o latão?
O cobre puro é macio e plástico — os cavacos soldam-se às arestas de corte e arruínam o acabamento superficial. Usamos ferramentas afiadas e polidas, velocidades controladas e cobre com telúrio (C145) quando o projeto permite usinagem mais fácil.
Como vocês tratam o escurecimento do cobre?
O cobre nu oxida rapidamente. Para conjuntos elétricos coordenamos a galvanização por estanho ou prata; para peças em vácuo e OFE embalamos para minimizar manuseio e oxidação.
Vocês usinam barramentos com recursos furados e rosqueados?
Sim. Barramentos, terminais e dissipadores de calor são trabalho padrão — envie o desenho com requisitos de galvanização e marcação e cotaremos conforme ele.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- us.misumi-ec.comUnclassified source
- rapiddirect.comIndustry peer technical page
- runsom.comUnclassified source
- avivametals.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Serviços relacionados
Capability commitments on this page are owner-confirmed (2026-09-21).