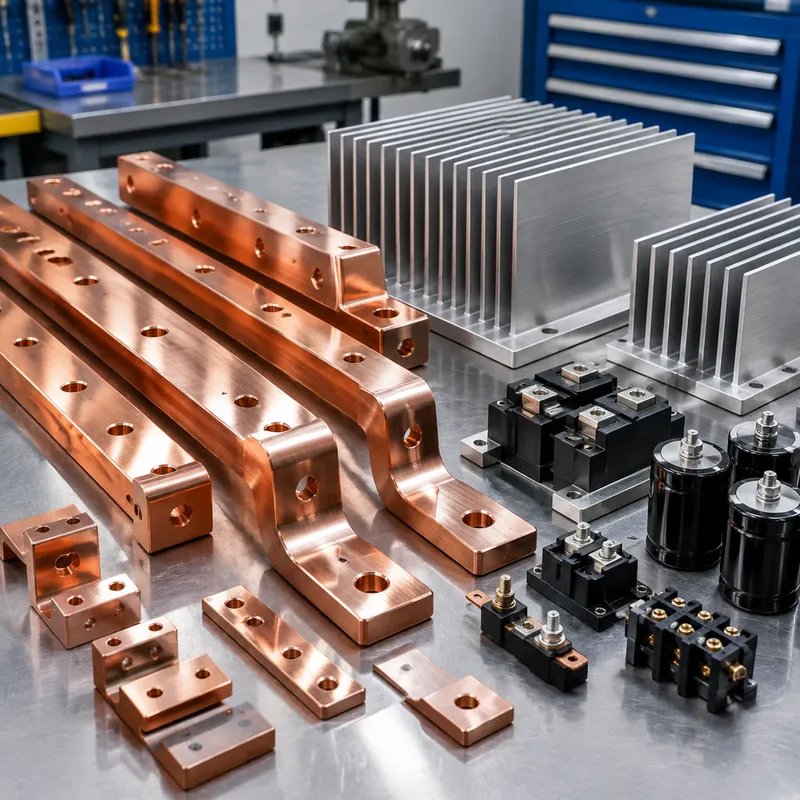
Koppardelar vi bearbetar omfattar strömskenor, kylflänsar, induktionsspolar, svetselektroder, tätningsringar och elektriska komponenter med hög konduktivitet: C10100 syrefri koppar för bästa konduktivitet och vakuumanvändning, C11000 ETP för allmänt elektriskt arbete, C145 tellurkoppar när bearbetbarheten är viktigast.
Koppar är mjukt och segt — det kräver vassa polerade hårdmetallverktyg, kontrollerade hastigheter och disciplinerad spånbrytning i stället för rå kraft. Vi bearbetar med strategier som undviker uppbyggd kant så att ytorna förblir rena och dimensionerna håller.
Material Grades & Properties
Copper Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| C11000 (ETP) | ASTM B152 | 99.9% pure; best electrical/thermal conductivity; gummy to machine. |
| C14500 (tellurium) | ASTM B301 | Free-machining copper; near-C110 conductivity; preferred for machined electrical parts. |
Key Properties of Machined Copper
- ✓Excellent electrical conductivity
- ✓Excellent thermal conductivity
- ✓Antimicrobial surface
- ✓Soft and ductile
Typical tolerances:±0.1 mm typical; soft material moves during clamping
Applications for Copper Parts
- Electrical busbars and contacts
- Heat sinks and thermal components
- RF/microwave components
- Plumbing fittings
Machining Notes for Copper
Gummy chip formation: use sharp tools, high speeds, flood coolant. Prefer C14500 for machined electrical parts.
Finishes for Copper Parts
- Electro/nickel plating
- Tin plating
- Anti-tarnish coating
- Polishing
Kapacitet
- C10100/C11000/C145-bearbetning efter ritning
- Vass verktygsstrategi för segra legeringar
- Geometri för elektriska och termiska komponenter
- Pläteringssamordning för lödbarhet
Typiska material
Koppar C10100 (OFE), C11000 (ETP), C145 tellurkoppar på begäran.
| Material / kvalitet | Typiskt skick | Bearbetbarhet | Typisk användning |
|---|---|---|---|
| Aluminium 6061 | T6 (lösningsbehandlad och åldrad) | Lätt: lättbearbetad, god spånkontroll | Konsoler, kapslingar, fixturer, prototyper upp till serie |
| Aluminium 7075 | T6 / T651 | Svårare: mer verktygsslitage, kräver styva uppspänningar | Hållfasthets- och viktkritiska delar; ej för svetsning |
| Rostfritt stål 304 / 304L | Glödgad | Förhärdar: lägre skärhastigheter, positiv matning | Allmän korrosionsbeständighet, livsmedels- och processutrustning |
| Rostfritt stål 316 / 316L | Glödgad | Segare än 304: mer verktygsslitage | Klorid-, marin-, medicin- och farmacimiljöer |
| Kolstål 1018 / 1045 | Varmvalsat / normaliserat | Lätt till medelsvårt; behöver rostskydd | Axlar, plattor, svetskonstruktioner, verktygskroppar |
| Mässing C360 | H02 halvhårt | Utmärkt: höga hastigheter, ren yta | Kopplingar, hylsor, kontakter, dekorativa delar |
| Koppar C110 | Glödgad / H02 | Segt: vassa verktyg och stora spalvinklar | Konduktivitet, strömskenor, värmeledning |
| Titan Grade 5 (Ti-6Al-4V) | Anläggningsglödgad | Svårt: låga hastigheter, värmekontroll, verktygsslitage | Flygindustri, medicinteknik och lätta höghållfasthetsdelar |
| Konstruktionsplaster (POM, PEEK, PA) | Extruderad / glödgad | Lätt till segt: mjuka tänger, vassa verktyg | Isolering, låg friktion, kemi- och slitdelar |
Ytbearbetning
Tenn-, nickel- och silverplätering, polering, gradning; blott OFE för vakuumanvändning.
| Ytbehandling | Vad den gör | Ange den när |
|---|---|---|
| Som bearbetad | Verktygmärken synliga; Ra typiskt 1,6–3,2 µm | Delen behöver bara fungera |
| Glaskulsblästring | Enhetlig matt yta, döljer verktygmärken | Kosmetiska delar före anodisering |
| Anodisering typ II | Bygger ett oxidskikt; färgalternativ | Aluminiumutseende plus måttlig korrosions- och slitmotstånd |
| Hård anodisering typ III | Tjockare, hårdare oxidskikt | Glidande eller slitageutsatta aluminiumytor |
| Kromatbehandling | Tunn skyddsfilm som förblir ledande | Elektrisk förbindning eller jordning på aluminium |
| Kemiskt nickel | Enhetligt, hårt, korrosionsbeständigt skikt | Slitage plus korrosion, även inne i borrar |
| Förzinkning | Ekonomiskt offerande korrosionsskydd | Ståldelar inomhus eller i skyddad miljö |
| Pulverlackering | Tjockt, hållbart, dekorativt skikt | Utseendet är kravet |
| Passivering | Tar bort fritt järn och återställer oxidfilmen | Rostfria delar efter bearbetning |
| Spänningsutglödning / värmebehandling | Avslappar restspänningar före eller efter skärningen | Tunna väggar och snäva toleranser som ska klara bearbetningen |
Toleranser
ISO 2768-m som standard; ±0,01 mm på kritiska detaljer.
| Ritningsangivelse | Vad den kräver | Effekt på kostnad och ledtid |
|---|---|---|
| Allmän: ±0,25 mm / ±0,010 tum | Standardverktyg, dimensionskontroll | Baslinje: inget påslag |
| Standard: ±0,13 mm / ±0,005 tum | Maskin i gott skick, förstartikelkontroll | Litet påslag; det vanliga offertstandardläget |
| Snäv: ±0,025 mm / ±0,001 tum | Slipade eller diamantverktyg, temperaturkontroll, CMM | Stort kliv: långsammare snitt plus full kontroll |
| Precision: ±0,013 mm / ±0,0005 tum | Slutpass, mätnormaler, kontrollerad miljö | Bearbetningen styr priset; ofta ett separat moment |
| Läge / vinkelhet (GD&T) | Referenskontroll, en uppspänning där detaljerna hör ihop | Beror på hur många uppspänningar referensen spänner över |
| Ytkvalitet Ra 0,8 µm eller finare | Finare stegövergångar, polering eller ett slutpass | Lägger till ett processsteg, inte bara bearbetningstid |
Common Applications
- Air conditioning and refrigeration coils
- Boiler components and steam generators
- Brake tubing and fuel lines
- Bus Bar Assemblies
- Bus bars and switchgear components
- Conductive Parts
- Decorative pieces
- EV battery connectors and bus bars
- Electrical Parts
- Electrical wiring
- Electromagnets and transformers
- Food Preparation Tools
- Grounding Systems
- Heat-Transfer Applications
- Mold components for injection molding
- Pipes, tubing, and fittings for water and gas systems
- Power Transmission Cables
- Production parts
- RF Shields
- Radiators and cooling systems
- Shielding Parts
- Terminal Stock
- Welding electrodes and resistance welding components
- electric motor
Processalternativ
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Vanliga frågor
Varför är koppar svårare att bearbeta än mässing?
Ren koppar är mjuk och seg — spån svetsar fast vid skärkanterna och förstör ytkvaliteten. Vi använder vassa polerade verktyg, kontrollerade hastigheter och tellurkoppar (C145) där konstruktionen tillåter enklare bearbetning.
Hur hanterar ni att koppar mörknar?
Naken koppar oxiderar snabbt. För elektriska montage samordnar vi tenn- eller silverplätering; för vakuum- och OFE-delar förpackar vi för att minimera hantering och oxidation.
Kan ni bearbeta strömskenor med borrade och gängade detaljer?
Ja. Strömskenor, kontakter och kylflänsar är standardarbete — skicka ritningen med krav på plätering och märkning så offererar vi utifrån den.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- us.misumi-ec.comUnclassified source
- rapiddirect.comIndustry peer technical page
- runsom.comUnclassified source
- avivametals.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Relaterade tjänster
Capability commitments on this page are owner-confirmed (2026-09-21).