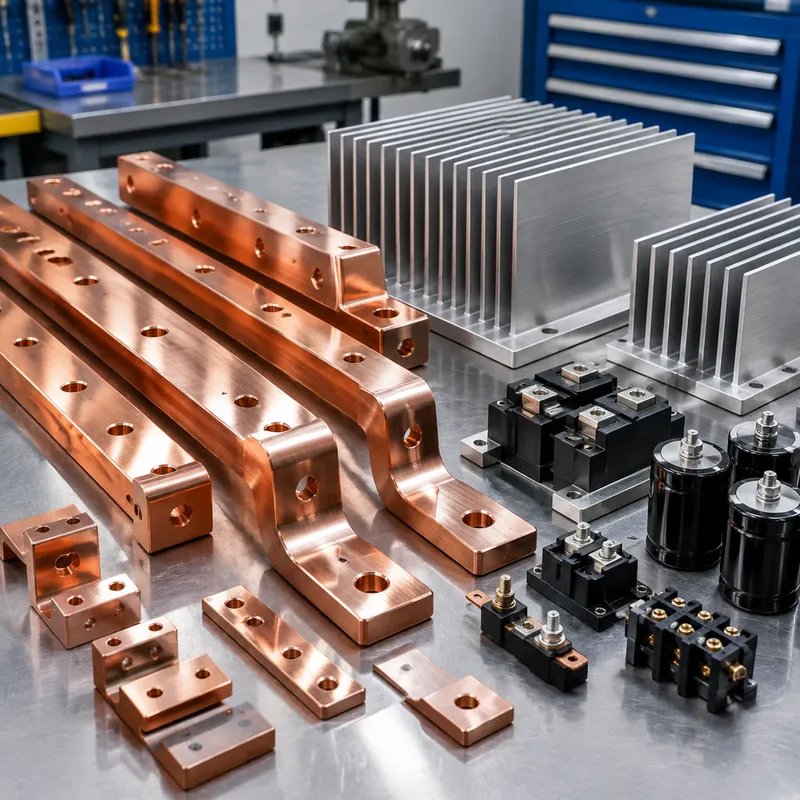
Le parti in rame che lavoriamo coprono barre omnibus, dissipatori di calore, bobine a induzione, elettrodi di saldatura, guarnizioni e componenti elettrici ad alta conducibilità: rame C10100 senza ossigeno per la migliore conducibilità e l'uso sottovuoto, C11000 ETP per il lavoro elettrico generale, rame al tellurio C145 quando la lavorabilità conta di più.
Il rame è morbido e vischioso — richiede carburi affilati e lucidi, velocità controllate e rottura disciplinata del truciolo invece della forza bruta. Lavoriamo con strategie che evitano l'accumulo sul tagliente, così che le superfici restino pulite e le dimensioni stabili.
Material Grades & Properties
Copper Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| C11000 (ETP) | ASTM B152 | 99.9% pure; best electrical/thermal conductivity; gummy to machine. |
| C14500 (tellurium) | ASTM B301 | Free-machining copper; near-C110 conductivity; preferred for machined electrical parts. |
Key Properties of Machined Copper
- ✓Excellent electrical conductivity
- ✓Excellent thermal conductivity
- ✓Antimicrobial surface
- ✓Soft and ductile
Typical tolerances:±0.1 mm typical; soft material moves during clamping
Applications for Copper Parts
- Electrical busbars and contacts
- Heat sinks and thermal components
- RF/microwave components
- Plumbing fittings
Machining Notes for Copper
Gummy chip formation: use sharp tools, high speeds, flood coolant. Prefer C14500 for machined electrical parts.
Finishes for Copper Parts
- Electro/nickel plating
- Tin plating
- Anti-tarnish coating
- Polishing
Capacità produttive
- Lavorazione C10100/C11000/C145 su disegno
- Strategie a utensile affilato per leghe vischiose
- Geometria di componenti elettrici e termici
- Coordinamento delle placcature per la saldabilità
Materiali tipici
Rame C10100 (OFE), C11000 (ETP), rame al tellurio C145 su richiesta.
| Materiale / qualità | Stato tipico | Lavorabilità | Dove si adatta |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizzato e invecchiato) | Facile: buona lavorabilità, buon controllo del truciolo | Staffe, scatolature, attrezzature, prototipi verso la produzione |
| Aluminium 7075 | T6 / T651 | Più difficile: maggiore usura utensile, richiede attacchi rigidi | Parti ad alta resistenza e critiche per il peso; non saldabile |
| Stainless 304 / 304L | Ricotto | Incruenta: velocità più basse, avanzamento positivo | Resistenza generale alla corrosione, apparecchiature alimentari e di processo |
| Stainless 316 / 316L | Ricotto | Più tenace del 304: maggiore usura utensile | Esposizione a cloruri, ambiente marino, ambito medico e farmaceutico |
| Carbon steel 1018 / 1045 | Laminata / normalizzata | Facile o media; richiede protezione dalla ruggine | Alberi, lamiere, costruzioni saldate, corpi di attrezzatura |
| Brass C360 | H02 semiduro | Eccellente: alte velocità, finitura pulita | Raccordi, boccole, connettori, parti decorative |
| Copper C110 | Ricotto / H02 | Pastosa: utensili affilati e alti angoli di spoglia | Conducibilità, sbarre, gestione termica |
| Titanium Grade 5 (Ti-6Al-4V) | Ricotto di laminazione | Difficile: basse velocità, controllo del calore, usura utensile | Aerospazio, settore medico e parti leggere ad alta resistenza |
| Plastici tecnici (POM, PEEK, PA) | Estrusi / ricotti | Da facile a pastosa: morse morbide, utensili affilati | Isolamento, basso attrito, parti chimiche e antiusura |
Finiture
Stagnatura, nichelatura e argentatura, lucidatura, sbavatura; OFE nudo per uso sottovuoto.
| Finitura | Cosa fa | Specificarla quando |
|---|---|---|
| Così come lavorata | Segni utensile visibili; Ra tipico 1.6-3.2 µm | Il pezzo deve solo funzionare |
| Sabbiatura a microsfere | Superficie opaca uniforme, nasconde i segni utensile | Parti estetiche prima dell'anodizzazione |
| Anodizzazione Tipo II | Crea uno strato di ossido; opzioni di colore | Estetica dell'alluminio più moderata resistenza a corrosione e usura |
| Anodizzazione dura Tipo III | Strato di ossido più spesso e duro | Superfici in alluminio soggette a scorrimento o usura |
| Conversione al cromato | Pellicola protettiva sottile che resta conduttiva | Bonding elettrico o messa a terra sull'alluminio |
| Nichel chimico | Strato uniforme, duro e resistente alla corrosione | Usura più corrosione, incluso l'interno dei fori |
| Zincatura | Protezione sacrificale economica dalla corrosione | Parti in acciaio in servizio interno o riparato |
| Verniciatura a polvere | Strato spesso, durevole e decorativo | Quando l'aspetto è il requisito |
| Passivazione | Rimuove il ferro libero e ripristina il film di ossido | Parti in acciaio inox dopo la lavorazione |
| Distensione / trattamento termico | Elimina le tensioni residue prima o dopo la lavorazione | Pareti sottili e tolleranze ristrette che devono sopravvivere alla lavorazione |
Tolleranze
Standard ISO 2768-m; ±0.01 mm sulle caratteristiche critiche.
| Quota indicata | Cosa richiede | Effetto su costi e tempi di consegna |
|---|---|---|
| Generale: ±0.25 mm / ±0.010 in | Utensileria standard, controllo dimensionale | Base: nessun supplemento |
| Standard: ±0.13 mm / ±0.005 in | Macchina in buono stato, verifica del primo pezzo | Supplemento contenuto; il default abituale nei preventivi |
| Ristretta: ±0.025 mm / ±0.001 in | Utensili rettificati o al diamante, controllo della temperatura, CMM | Cambio di gradino: passate più lente più ispezione completa |
| Precisione: ±0.013 mm / ±0.0005 in | Passate di finitura, misuratori, ambiente controllato | La lavorazione domina il prezzo; spesso un'operazione separata |
| Posizione / angularità (GD&T) | Controllo dei dati, un solo attacco per le quote correlate | Dipende da quanti attacchi copre il dato di riferimento |
| Rugosità Ra 0.8 µm o inferiore | Passate più fini, lucidatura o passata di finitura | Aggiunge una fase di processo, non solo tempo di lavorazione |
Common Applications
- Air conditioning and refrigeration coils
- Boiler components and steam generators
- Brake tubing and fuel lines
- Bus Bar Assemblies
- Bus bars and switchgear components
- Conductive Parts
- Decorative pieces
- EV battery connectors and bus bars
- Electrical Parts
- Electrical wiring
- Electromagnets and transformers
- Food Preparation Tools
- Grounding Systems
- Heat-Transfer Applications
- Mold components for injection molding
- Pipes, tubing, and fittings for water and gas systems
- Power Transmission Cables
- Production parts
- RF Shields
- Radiators and cooling systems
- Shielding Parts
- Terminal Stock
- Welding electrodes and resistance welding components
- electric motor
Opzioni di processo
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Domande frequenti
Perché il rame è più difficile da lavorare dell'ottone?
Il rame puro è morbido e vischioso — il truciolo si salda ai taglienti e rovina la finitura superficiale. Usiamo utensili affilati e lucidi, velocità controllate e rame al tellurio (C145) dove il progetto lo consente.
Come gestite l'ossidazione del rame?
Il rame nudo si ossida rapidamente. Per gli assemblaggi elettrici coordiniamo stagnatura o argentatura; per le parti sottovuoto e in OFE confezioniamo in modo da ridurre al minimo manipolazione e ossidazione.
Potete lavorare barre omnibus con fori forati e maschiati?
Sì. Barre omnibus, terminali e dissipatori sono lavoro standard — invia il disegno con requisiti di placcatura e marcatura e quoteremo di conseguenza.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- us.misumi-ec.comUnclassified source
- rapiddirect.comIndustry peer technical page
- runsom.comUnclassified source
- avivametals.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Capability commitments on this page are owner-confirmed (2026-09-21).