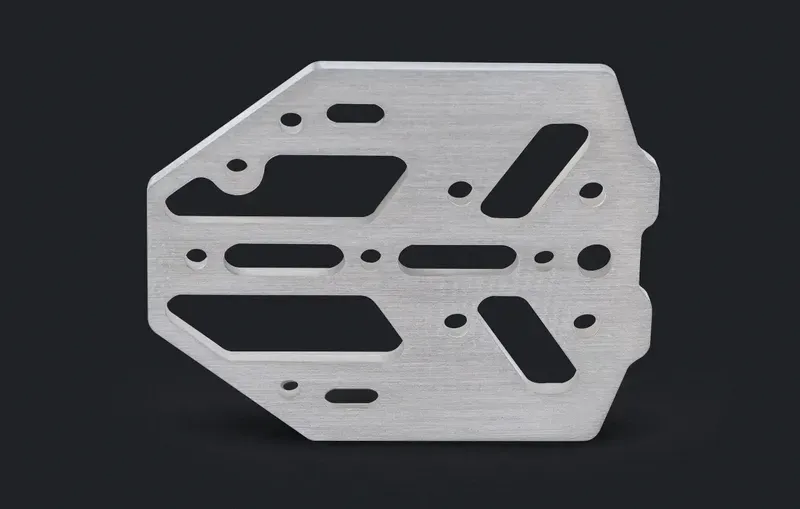
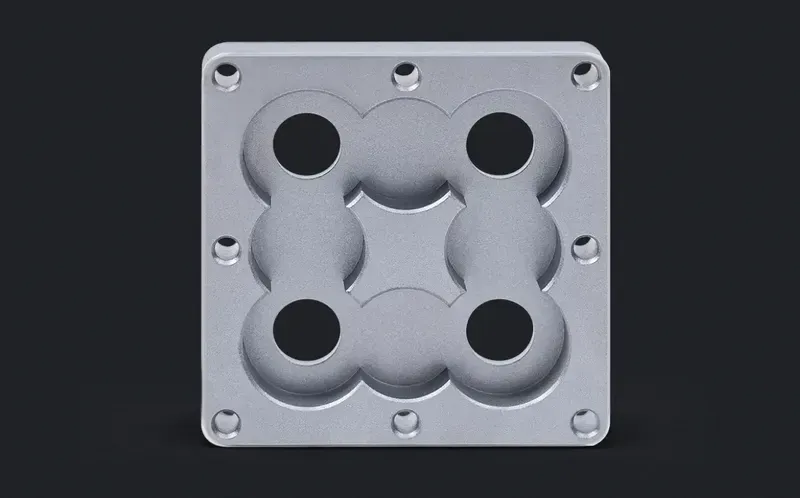
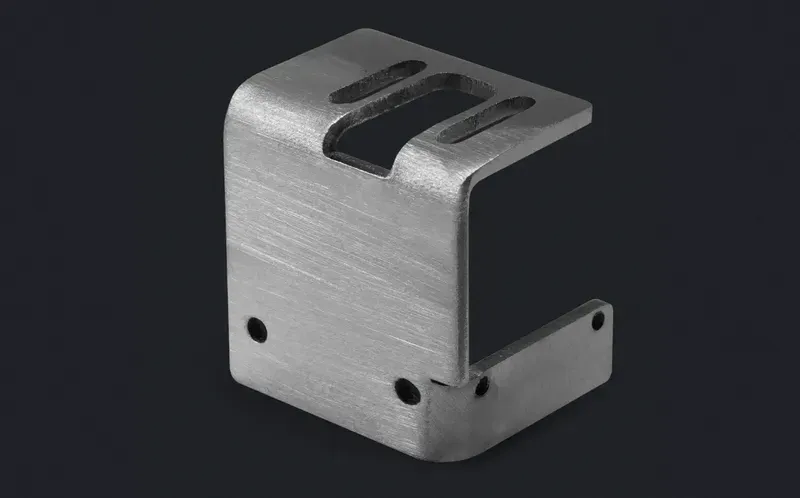
Las piezas de acero inoxidable que mecanizamos abarcan racores para contacto alimentario, herrajes marinos, componentes de tipo médico y equipos industriales: 303 para racores de fácil mecanizado, 304 para resistencia general a la corrosión, 316L para ambientes con cloruros y marinos, 17-4PH donde importa la resistencia.
La selección correcta del grado, las trayectorias de herramienta y el pasivado son lo que hace que las piezas de inox funcionen sobre el terreno — señalamos las especificaciones relevantes para la corrosión durante la revisión DFM.
Especificaciones clave
| Specification | Value |
|---|---|
| lead time | 7 days |
| tolerance | ±0.002 in |
| lead time | 80 days |
| lead time | 120 days |
| surface finish | Ra0.6 |
Material Grades & Properties
Stainless Steel Grades We Machine
| Grade | Standard | Characteristics |
|---|---|---|
| 304 | ASTM A240 | General purpose austenitic; excellent corrosion resistance; work-hardens. |
| 316/316L | ASTM A240 | Added molybdenum for chloride resistance; marine and medical use. |
| 17-4 PH | ASTM A564 | Precipitation hardening; high strength after heat treatment; aerospace/medical. |
| 303 | ASTM A582 | Sulfur-added free-machining grade; best machinability of austenitic; lower corrosion resistance. |
Key Properties of Machined Stainless Steel
- ✓Corrosion resistance
- ✓High strength
- ✓Heat resistance
- ✓Hygienic (food/medical compatible grades)
Typical tolerances:±0.05 mm standard; ±0.01 mm achievable with finishing
Applications for Stainless Steel Parts
- Medical instruments and implants
- Food processing equipment
- Marine hardware
- Valves and fittings
- Aerospace components
Machining Notes for Stainless Steel
Work-hardens quickly: maintain consistent feed, sharp tooling, adequate coolant. 303 machines easiest; 316 slowest of the common grades.
Finishes for Stainless Steel Parts
- Passivation
- Electropolishing
- Bead blasting
- Vibratory finishing
Capacidades
- Mecanizado de 303/304/316L/17-4PH según plano
- Pasivado según especificación del cliente
- Electropulido bajo pedido
- Geometría de roscas y racores en una sola sujeción
Materiales habituales
Inoxidable 303, 304, 316/316L, 17-4PH, 410, 416, dúplex bajo pedido.
| Material / calidad | Estado típico | Maquinabilidad | Dónde encaja |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado y envejecido) | Fácil: buen corte, buen control de viruta | Soportes, carcasas, utillajes, prototipos hacia producción |
| Aluminium 7075 | T6 / T651 | Más difícil: mayor desgaste de herramienta, requiere montajes rígidos | Piezas de alta resistencia y peso crítico; no apta para soldadura |
| Stainless 304 / 304L | Recoctido | Encara por deformación: velocidades más bajas, avance positivo | Resistencia general a la corrosión, equipos alimentarios y de proceso |
| Stainless 316 / 316L | Recoctido | Más tenaz que 304: mayor desgaste de herramienta | Exposición a cloruros, entorno marino, médico y farmacéutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; requiere protección contra la corrosión | Ejes, chapas, conjuntos soldados, cuerpos de utillaje |
| Brass C360 | H02 semiduro | Excelente: altas velocidades, acabado limpio | Racores, bujes, conectores, piezas decorativas |
| Copper C110 | Recoctido / H02 | Pastosa: herramientas afiladas y ángulos de ataque elevados | Conductividad, barras colectoras, gestión térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recoctido de fábrica | Difícil: bajas velocidades, control del calor, desgaste de herramienta | Aeroespacial, médico y piezas ligeras de alta resistencia |
| Plásticos de ingeniería (POM, PEEK, PA) | Extruidos / recoctidos | Fácil a pastosa: mordazas blandas, herramientas afiladas | Aislamiento, baja fricción, piezas químicas y de desgaste |
Acabados
Pasivado, electropulido, granallado con microesferas, pulido, óxido negro.
| Acabado | Qué hace | Especificarlo cuando |
|---|---|---|
| Como mecanizado | Marcas de herramienta visibles; Ra típico de 1.6-3.2 µm | La pieza solo tiene que funcionar |
| Chorro de microesferas | Superficie mate uniforme, oculta las marcas de herramienta | Piezas estéticas antes del anodizado |
| Anodizado Tipo II | Crea una capa de óxido; opciones de color | Estética de aluminio más resistencia moderada a corrosión y desgaste |
| Anodizado duro Tipo III | Capa de óxido más gruesa y dura | Superficies de aluminio de deslizamiento o desgaste |
| Conversión por cromato | Película protectora fina que permanece conductiva | Unión eléctrica o puesta a tierra sobre aluminio |
| Níquel químico | Capa uniforme, dura y resistente a la corrosión | Desgaste más corrosión, incluido el interior de taladros |
| Galvanizado en zinc | Protección sacrificial económica contra la corrosión | Piezas de acero en servicio interior o protegido |
| Pintura en polvo | Capa gruesa, duradera y decorativa | Cuando la apariencia es el requisito |
| Pasivado | Elimina el hierro libre y restaura la película de óxido | Piezas de acero inoxidable tras el mecanizado |
| Alivio de tensiones / tratamiento térmico | Elimina tensiones residuales antes o después del corte | Paredes delgadas y tolerancias ajustadas que deben sobrevivir al mecanizado |
Tolerancias
Estándar ISO 2768-m; ±0.01 mm en características críticas.
| Anotación | Qué requiere | Efecto en coste y plazo |
|---|---|---|
| General: ±0.25 mm / ±0.010 in | Herramienta estándar, verificación dimensional | Referencia base: sin recargo |
| Estándar: ±0.13 mm / ±0.005 in | Máquina en buen estado, verificación de primera pieza | Recargo pequeño; el valor por defecto habitual en presupuestos |
| Ajustada: ±0.025 mm / ±0.001 in | Herramienta rectificada o de diamante, control de temperatura, CMM | Cambio de escalón: pasadas más lentas más inspección completa |
| Precisión: ±0.013 mm / ±0.0005 in | Pases de acabado, calibradores, entorno controlado | El mecanizado domina el precio; a menudo una operación aparte |
| Posición / angularidad (GD&T) | Control de datums, un solo montaje cuando los rasgos están relacionados | Depende de cuántos montajes abarca el datum |
| Rugosidad Ra 0.8 µm o más fina | Pasadas más finas, pulido o pase de acabado | Añade un paso de proceso, no solo tiempo de mecanizado |
Materials We Machine
- Brass
- Copper
- Stainless Steel 201
- Titanium
- iron
- molybdenum
- nickel-pig-iron
- raw materials
- steel
Common Applications
- Airplane Parts
- Chemical Housings
- Cover
- Decorative/Architectural
- Equipment Panels
- Food parts
- Food-Contact
- Freshwater Environment
- Marine Parts
- Marine hardware
- Medical Machines
- Micro Mechanical Parts
- Oxidizing Environment
- Stainless Steel CNC Machining
- Water Pipes
- Weak Acids
- architectural design
- chloride-rich environments
- city buildings
- corrosive process environments
- critical fasteners
- dive watch
- folding hinges
- food machines
Opciones de proceso
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Preguntas frecuentes
¿Qué grado inoxidable para un entorno marino?
El 316L es la opción predeterminada para exposición a cloruros. Para herrajes marinos de alta resistencia, el 17-4PH en condición H900 es habitual; confírmelo con los datos de su entorno.
¿Proporcionan certificados de material?
Sí, los certificados de fábrica (EN 10204 3.1 cuando se requiere) están disponibles con el envío a petición.
¿Pueden mecanizar racores para contacto alimentario?
Sí. Especifique los requisitos sanitarios en el plano — mecanizamos radios interiores suaves y acabados superficiales típicos de racores sanitarios.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- seathertechnology.comUnclassified source
- fictiv.comIndustry peer technical page
- actionstainless.comUnclassified source
- yshsteel.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.