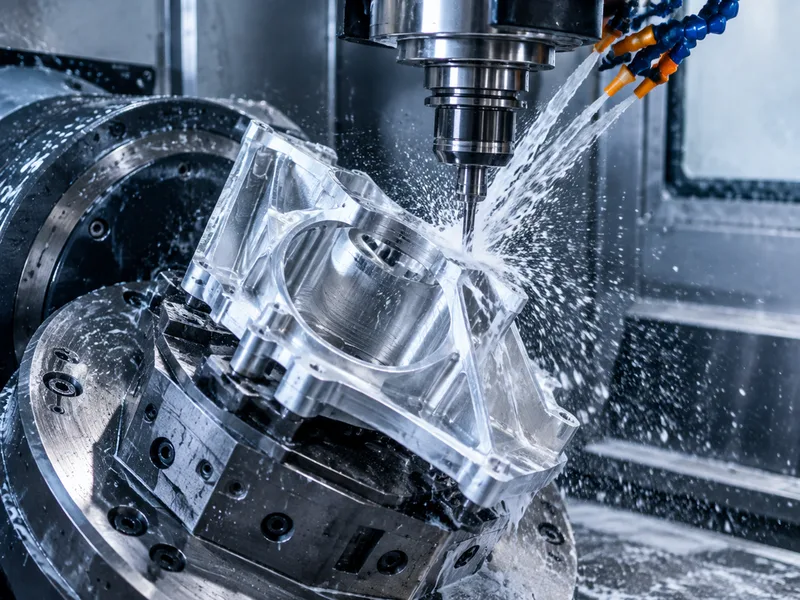
CNC-työstön tarjous ei ole hinnasto. Se on muutaman konkreettisen lähtötiedon summa: määrittelemäsi materiaali, geometrian vaatima konetyöaika, osan edellyttämä asennus- ja ohjelmointityö, piirustuksen vaatima toleranssi ja pinnanlaatu sekä tilaamasi määrä. Muuta yhtä niistä, ja hinta liikkuu — siksi kaksi toimittajaa voi tarjota samaa piirustusta eri hinnoin, ja siksi nopein tie halvempaan hintaan on yleensä pieni muutos piirustukseen, ei eri toimittaja.
Tämä sivu selittää, miten rakennamme hinnan CNC Machining Hubissa: mitkä lähtötiedot luemme tiedostoistasi, mitkä olet sinun hallinnassasi ennen tarjouspyynnön lähettämistä, ja missä suunnittelijat useimmin maksavat tarkkuudesta, jota he eivät tarvitse. Lähetä piirustus materiaalin, määrän ja pintakäsittelyn kanssa, niin saat kirjallisen tarjouksen oletuksineen, joten voit vertailla sitä muihin tarjouksiin samoilla ehdoilla.
Valmiudet
- Kustannuskatselmus per piirustus: luemme geometrian, toleranssit, materiaalin ja pintakäsittelyn ennen tarjousta, ja sanomme, mitkä piirteet ohjaavat hintaa.
- Valmistettavuuspalaute (DFM): merkitsemme piirteet, jotka pakottavat lisäasennuksiin, erikoistyökaluihin tai käsin viimeistelyyn — ja ehdotamme halvempia vastaavia, kun toiminta sallii.
- Määrähinnoittelu: yksikkökustannus laskee, kun asennus ja ohjelmointi amortisoituvat, joten tarjoamme saman osan useissa määrissä, kun pyydät.
- Materiaaliohjaus: tarjoamme yleisiä laatuja varastosta (6061, 7075, 304/316, messinki, kupari, titaani, tekniset muovit) ja merkitsemme, kun laatuvalinta paisuttaa hintaa tai toimitusaikaa.
- Toleranssineuvonta: vakiotyöstö pitää ±0.1 mm; vain ne mitat, jotka tarvitsevat kireämmän toleranssin, pitäisi toleroida kireämmin, ja sanomme sen ennen tarjousta.
- Pintakäsittelyvaihtoehdot: anodisointi, pinnoitus, jauhemaalaus, kiillotus ja passivointi tarjotaan erillisinä rivierinä, joten näet mitä kukin vaihe lisää.
Tyypilliset materiaalit
Materiaali on yleensä suurin yksittäinen muuttuja. Työstämme alumiiniseoksia (6061, 7075, 5052), ruostumattomia teräksiä (304, 316, 201), hiili- ja seosteräksiä, messinkiä, kuparia, titaania ja teknisiä muoveja (ABS, PC, POM, PA6, PMMA, PEEK). Varastosaatavuus, työstettävyys ja sertifiointivaatimukset vaikuttavat kaikki sekä hintaan että toimitusaikaan, joten kerro käyttötarkoitus, niin kerromme, missä eri laatu maksaa vähemmän.
| Materiaali / laatu | Tyypillinen toimituskunto | Työstettävyys | Käyttokohteet |
|---|---|---|---|
| Alumiini 6061 | T6 (liuoskarkaistu ja ikäännetty) | Helppo: vapaaleikkaava, hyvä lastunhallinta | Kiinnikkeet, kotelot, työkalukiinnikkeet, prototyypit sarjaan asti |
| Alumiini 7075 | T6 / T651 | Vaikeampi: enemmän työkalunkulumista, vaatii jäykät asennukset | Korkealujuuiset, painokriittiset osat; ei hitsattavaksi |
| Ruostumaton teräs 304 / 304L | Hehkutettu | Pintakarkenee: matalammat leikkausnopeudet, positiivinen syöttökulma | Yleinen korroosionkesto, elintarvike- ja prosessilaitteet |
| Ruostumaton teräs 316 / 316L | Hehkutettu | Sitkeämpi kuin 304: enemmän työkalunkulumista | Kloridi-, meri-, lääkintä- ja farmasiasovellukset |
| Hiiliteräs 1018 / 1045 | Kuumavalssattu / normalisoitu | Helppo–keskitasoinen; tarvitsee ruostesuojan | Akselit, laadat, hitsauskonstruktiot, työkalukappaleet |
| Messinki C360 | H02 puolinopea | Erinomainen: suuret nopeudet, puhtaat pinnat | Kytkennät, holkit, liittimet, koristeosat |
| Kupari C110 | Hehkutettu / H02 | Tahmea: terävät työkalut ja suuret etukulmat | Sähkönjohtavuus, kiskot, lämmönhallinta |
| Titaani Grade 5 (Ti-6Al-4V) | Myllyhehkutettu | Vaativa: matalat nopeudet, lämmönhallinta, työkalunkuluminen | Ilmailu, lääkintä ja kevyet korkealujuusosat |
| Tekniset muovit (POM, PEEK, PA) | Ekstruusoitu / hehkutettu | Helppo tahmeaan: pehmeät leuat, terävät työkalut | Eristys, pieni kitka, kemikaali- ja kulumisosat |
Pintakäsittelyt
Pintakäsittely tarjotaan per toimenpide: työstettynä, anodisointi, pinnoitus, jauhemaalaus, kiillotus, passivointi, lasikuulapuhallus tai piirustuksen mukainen käsittely. Koristeelliset vaatimukset ovat tyypillinen piilokustannus — koristeellinen pinta koko osan pinnalla maksaa paljon enemmän kuin määritelty toiminnallinen käsittely vain niillä pinnoilla, joita se tarvitsee.
| Pintakäsittely | Mitä se tekee | Määrittele kun |
|---|---|---|
| Työstön jälkeinen | Työkalun jäljet näkyvissä; Ra tyypillisesti 1.6–3.2 µm | Osan tarvitsee vain toimia |
| Lasikuulapuhallus | Yhtenäinen mattapinta, peittää työkalun jäljet | Näkyvät osat ennen anodisointia |
| Anodisointi tyyppi II | Rakentaa oksidikerroksen; värimahdollisuudet | Alumiinin ilme sekä kohtuullinen korroosion- ja kulumiskesto |
| Kovaanodisointi tyyppi III | Paksumpi, kovempi oksidikerros | Alumiinin liukuvat ja kuluvat alumiinipinnat |
| Kromaattikäsittely | Ohut suojaakerros, joka pysyy johtavana | Sähköinen bondaus tai maadoitus alumiinilla |
| Kemiallinen nikkelipinnoitus | Yhtenäinen, kova, korroosionkestävä kerros | Kulumiskesto plus korroosio, myös reikien sisäpuolella |
| Sinkitys | Taloudellinen uhrautuva korroosionsuoja | Teräosat sisä- tai suojatussa ulkokäytössä |
| Jauhemaalaus | Paksu, kestävä, koristeellinen kerros | Ulkonäkö on vaatimus |
| Passivointi | Poistaa vapaan raudan ja palauttaa oksidikalvon | Ruostumattoman teräksen osat työstön jälkeen |
| Jännitteenpoisto / lämpökäsittely | Poistaa jäännösjännitykset ennen tai jälkeen työstön | Ohuet seinämät ja kireät toleranssit, joiden on kestettävä työstö |
Toleranssit
Vakio-CNC-toleranssit ovat tyypillisesti ±0.1–0.2 mm, ja tarkkuustyö ±0.05 mm tai tiukempi niissä piirteissä, jotka sitä vaativat. Toleranssi on kustannuskertoja: jokainen toiminnan tarvetta kireämmin pidetty mitta lisää tarkastusaikaa, hidastaa leikkausta ja kasvattaa romuriskiä, joten tarkistamme piirustuksen ja vahvistamme, mikä on saavutettavissa ennen tarjousta.
| Piirustusmerkintä | Mitä se edellyttää | Vaikutus kustannuksiin ja toimitusaikaan |
|---|---|---|
| Yleinen: ±0.25 mm / ±0.010 in | Vakiotyökalut, mittatarkastus | Perustaso: ei lisähintaa |
| Vakio: ±0.13 mm / ±0.005 in | Kone hyvässä kunnossa, ensikappaleen tarkastus | Pieni lisä; tavallinen tarjousoletus |
| Kireä: ±0.025 mm / ±0.001 in | Hiottuja tai timanttityökaluja, lämpötilanhallinta, CMM | Askelmuutos: hitaammat leikkaukset ja täystarkastus |
| Tarkkuus: ±0.013 mm / ±0.0005 in | Viimeistelysykli, mittausvälineet, hallittu ympäristö | Työstö määrää hinnan; usein erillinen työvaihe |
| Sijainti / kulmakanta (GD&T) | Datumin hallinta, yksi asennus kun piirteet liittyvät toisiinsa | Riippuu siitä, kuinka monen asennuksen yli datum ulottuu |
| Pinnanlaatu Ra 0.8 µm tai hienompi | Hienommat syötöt, kiillotus tai viimeistelysykli | Lisää työvaiheen, ei pelkkää työstöaikaa |
Keskeiset ominaisuudet
| Specification | Value |
|---|---|
| tolerance | ISO 2768 (Class M) |
| tolerance | 0.0001 in |
| tolerance | ±0.001" |
Prosessivaihtoehdot
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Related Processes
Injection Molding
used for
Laser Marking
used for
mass_production
used for
Common Applications
- plastic molded parts
- Aerospace
- Robotics
- consumer goods
- energy
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Usein kysytyt kysymykset
Mitä tietoja tarvitsette CNC-osan tarkkaan tarjoamiseen?
3D-malli (mieluiten STEP tai STP), 2D-piirustus toleransseilla, materiaalilla ja pintakäsittelyllä, tarvitsemasi määrä sekä mahdolliset tarkastus- tai dokumentaatiovaatimukset. Jos mitta on kriittinen, merkitse se piirustuksessa — se on suurin yksittäinen tekijä siinä, ovatko kaksi tarjousta vertailukelpoisia. Puutteelliset tiedostot tuottavat tarjouksia oletuksilla, ja oletukset ovat se, missä hinnat liikkuvat myöhemmin.
Mitkä ovat CNC-työstön kustannusten päätekijät?
Käytännössä: materiaali (laatu, aihionmuoto, sertifiointi), konetyöaika (kuinka paljon metallia geometria poistaa ja millä leikkausnopeuksilla), asennus ja ohjelmointi (kuinka monta työvaihetta ja kiinnitystä osa tarvitsee), toleranssi ja pintakäsittely (kuinka hitaasti on leikattava ja kuinka paljon tarkastusta tarvitaan) sekä määrä (kuinka pitkälle asennuskustannus jakautuu). Suunnittelun monimutkaisuus vaikuttaa kaikkiin viiteen kerralla, minkä vuoksi DFM-katselmus ennen tarjousta säästää yleensä enemmän kuin neuvottelu sen jälkeen.
Miten voin vähentää osani kustannusta menettämättä toimintaa?
Löysennä toleranssit, joita toiminta ei edellytä, korvaa kireät säteet ja syvät taskut vakiotyökalukoilla, vähennä asennusten määrää sallimalla eri datum-strategia, valitse työstettävämpi tai saatavilla olevampi materiaali, ja siirrä koristeellinen viimeistely vain niihin pintoihin, jotka oikeasti näkyvät. Jokainen näistä on piirustuspäätös, ei toimittajan päätös — lähetä piirustus, niin sanomme, mitkä niistä koskevat osaasi.
Onko olemassa vähimmäistilausmäärää, ja miten määrä vaikuttaa hintaan?
Vähimmäistilausmäärää ei ole: voit tilata yhden prototyyppiosan. Koska asennus ja ohjelmointi ovat kertakustannuksia, yksikköhinta laskee yleensä määrän kasvaessa ja tasoittuu sitten, kun ajo on tarpeeksi pitkä niiden imemiseen. Jos ensimmäinen tilauksesi on pieni, sano se — tarjoamme prototyypin ja tuotantömäärän yhdessä, jotta näet eron ennen sitoumusta.
Mikä on toimitusaika, ja mitä kiireellisyys maksaa?
Vakio tuotantotoimitusaika on 15–25 päivää tilauksesta riippuen materiaalien saatavuudesta, pintakäsittelystä ja tarkastusvaatimuksista. Kiireelliset aikataulut tarjotaan per projekti, ja kustannus riippuu siitä, onko pullonkaula jonotusaika vai materiaaliaika — kerromme, kumpi on sinun rajoitteesi. Toimitusaika ja hinta vahvistetaan tarjouksessa, ei täällä.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
- fictiv.comIndustry peer technical page
- norck.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Aiheeseen liittyvät palvelut
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).