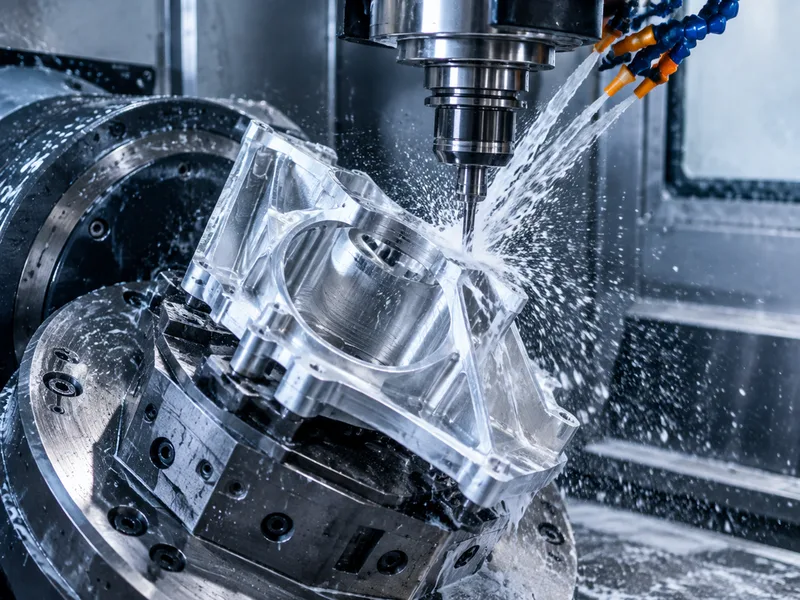
Nabídka CNC obrábění není ceník. Je součtem několika konkrétních vstupů: materiálu, který specifikujete, strojního času, který geometrie potřebuje, práce na nastavení a programování, kterou díl vyžaduje, tolerance a povrchové úpravy, které výkres požaduje, a množství, které objednáváte. Změníte-li kterýkoli z nich, cena se pohně — proto mohou dva dodavatelé nacenit tentýž výkres rozdílně a proto je nejrychlejší cestou k nižší ceně obvykle malá úprava výkresu, nikoli jiný dodavatel.
Tato stránka vysvětluje, jak u CNC Machining Hub sestavujeme cenu: které vstupy čteme z vašich souborů, které ovládáte před odesláním RFQ a kde designéři nejčastěji platí za přesnost, kterou nepotřebují. Pošlete výkres s materiálem, množstvím a úpravou a získáte písemnou nabídku se uvedenými předpoklady, takže ji můžete srovnávat s jinými nabídkami na rovnocenné bázi.
Možnosti výroby
- Posouzení ceny u každého výkresu: před nabídkou čteme geometrii, tolerance, materiál a úpravu a řekneme, které prvky cenu táhnou.
- Zpětná vazba vyrůbitelnosti (DFM): upozorňujeme na prvky, které vynucují dodatečná upnutí, speciální nástroje nebo ruční dokončování — a tam, kde to funkce dovolí, navrhujeme levnější ekvivalenty.
- Objemové ceny: jednotková cena klesá, jak se rozkládají náklady na nastavení a programování, proto na požádání naceníme tentýž díl u několika množství.
- Poradenství k materiálům: běžné jakosti nabízíme ze skladu (6061, 7075, 304/316, mosaz, měď, titan, technické plasty) a upozorňujeme, když volba jakosti zvyšuje cenu nebo dodací lhůtu.
- Rada k tolerancím: standardní obrábění drží ±0.1 mm; přísnější by měly být jen rozměry, které to funkčně potřebují — a řekneme to před nabídkou.
- Možnosti úprav: eloxování, pokovení, práškové lakování, leštění a pasivace se nabízejí jako samostatné položky, takže vidíte, co který krok přidává.
Typické materiály
Materiál bývá největší proměnnou. Obrábíme hliníkové slitiny (6061, 7075, 5052), nerezové oceli (304, 316, 201), uhlíkové a legované oceli, mosaz, měď, titan a technické plasty (ABS, PC, POM, PA6, PMMA, PEEK). Dostupnost, obrobitelnost a požadavky na certifikaci ovlivňují cenu i lhůtu, proto nám sdělte aplikaci a řekneme vám, kde jiná jakost stojí méně.
| Materiál / jakost | Typický stav | Obrábělnost | Kde se hodí |
|---|---|---|---|
| Hliník 6061 | T6 (postříbený a uměle stařený) | Snadné: dobře obrobitelný, dobrá kontrola třísek | Konzole, skříně, přípravky, prototypy až po sérii |
| Hliník 7075 | T6 / T651 | Náročnější: větší opotřebení nástroje, nutná tuhá upnutí | Vysokopevné díly citlivé na hmotnost; nesvařuje se |
| Nerezová ocel 304 / 304L | Žíhaná | Ztuhuje deformací: nižší řezné rychlosti, kladné posuvy | Obecná odolnost proti korozi, potravinářské a procesní zařízení |
| Nerezová ocel 316 / 316L | Žíhaná | Tvárnější než 304: větší opotřebení nástroje | Vystavení chloridům, prostředí mořské, lékařské a farmaceutické |
| Uhlíková ocel 1018 / 1045 | Válcovaná za tepla / normalizovaná | Snadná až střední; vyžaduje ochranu proti korozi | Hřídele, plechy, svařovací sestavy, korpusy nástrojů |
| Mosaz C360 | H02 polotvrdá | Vynikající: vysoké rychlosti, čistý povrch | Armatury, pánve, spojky, dekorativní díly |
| Měď C110 | Žíhaná / H02 | Lepkavá: ostré nástroje a velké úhly čela | Vodivost, přípojnice, tepelný management |
| Titan Grade 5 (Ti-6Al-4V) | Dodací žíhání | Obtížné: nízké rychlosti, kontrola tepla, opotřebení nástroje | Letectví, zdravotnictví a lehké vysoce pevné díly |
| Technické plasty (POM, PEEK, PA) | Extrudované / žíhané | Snadné až lepkavé: měkké čelisti, ostré nástroje | Izolace, nízké tření, chemicky namáhané a opotřebovávané díly |
Povrchové úpravy
Úpravy se nabízejí po operacích: po obrábění, eloxování, pokovení, práškové lakování, leštění, pasivace, skleněné brokování nebo úprava podle výkresu. Kosmetické požadavky bývají skrytou cenou — dekorativní povrch na celém dílu stojí mnohem víc než definovaná funkční úprava na plochách, které ji potřebují.
| Povrchová úprava | Co dělá | Kdy ji specifikovat |
|---|---|---|
| Po obrábění | Viditelné stopy po nástroji; Ra typicky 1.6-3.2 µm | Když díl musí jen fungovat |
| Skleněné brokování | Jednotný matný povrch, zakrývá stopy po nástroji | Vizuální díly před eloxováním |
| Eloxování typ II | Vytváří oxidovou vrstvu; barevné varianty | Vzhled hliníku plus mírná odolnost proti korozi a opotřebení |
| Tvrdé eloxování typ III | Silnější, tvrdší oxidová vrstva | Klouzavé nebo opotřebovávané hliníkové plochy |
| Chromátování | Tenký ochranný film, který zůstává vodivý | Elektrické spojování nebo uzemnění na hliníku |
| Chemické niklování | Jednotná, tvrdá, korozivzdorná vrstva | Opotřebení plus koroze, i uvnitř otvorů |
| Zinkování | Ekonomická obětovaná ochrana proti korozi | Ocelové díly v interiéru nebo chráněném prostředí |
| Práškové lakování | Silná, trvanlivá, dekorativní vrstva | Když požadavkem je vzhled |
| Pasivace | Odstraňuje volné železo a obnovuje oxidový film | Nerezové díly po obrábění |
| Popouštění napětí / tepelné zpracování | Uvolňuje vnitřní napětí před obráběním nebo po něm | Tenké stěny a přísné tolerance, které musí obrábění přežít |
Tolerance
Standardní CNC tolerance se typicky pohybují kolem ±0.1–0.2 mm, přesné práce dosahují ±0.05 mm a přísnější u prvků, které to vyžadují. Tolerance je multiplikátor ceny: každý rozměr držený přísněji, než funkce potřebuje, přidává čas kontroly, pomalejší řezání a vyšší riziko zmetků, proto výkres posoudíme a před nabídkou potvrdíme, co je dosažitelné.
| Označení na výkresu | Co vyžaduje | Dopad na cenu a dodací lhůtu |
|---|---|---|
| Obecná: ±0.25 mm / ±0.010 in | Standardní nástroje, kontrola rozměrů | Základ: žádná přirážka |
| Standardní: ±0.13 mm / ±0.005 in | Stroj v dobrém stavu, kontrola prvního kusu | Malá přirážka; obvyklý standard při nabízení |
| Přísná: ±0.025 mm / ±0.001 in | Broušené nebo diamantové nástroje, kontrola teploty, CMM | Skoková změna: pomalejší řezy plus plná kontrola |
| Přesná: ±0.013 mm / ±0.0005 in | Předlisky, měrky, řízené prostředí | Cenu určuje obrábění; často samostatná operace |
| Poloha / úhlovost (GD&T) | Kontrola referencí, jedno upnutí pro související prvky | Záleží na tom, přes kolik upnutí reference sahá |
| Povrchová drsnost Ra 0.8 µm a jemnější | Jemnější kroky, leštění nebo dokončovací průchod | Přidává procesní krok, nejen čas obrábění |
Klíčové specifikace
| Specification | Value |
|---|---|
| tolerance | ISO 2768 (Class M) |
| tolerance | 0.0001 in |
| tolerance | ±0.001" |
Možnosti procesu
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Related Processes
Injection Molding
used for
Laser Marking
used for
mass_production
used for
Common Applications
- plastic molded parts
- Aerospace
- Robotics
- consumer goods
- energy
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Často kladené dotazy
Jaké informace potřebujete k přesné nabídce CNC dílu?
3D model (nejlépe STEP nebo STP), 2D výkres s tolerancemi, materiálem a úpravou, potřebné množství a veškeré požadavky na kontrolu nebo dokumentaci. Je-li rozměr kritický, označte jej na výkresu — je to největší faktor v tom, zda jsou dvě nabídky srovnatelné. Neúplné soubory produkují nabídky s předpoklady a předpoklady jsou místo, kde se ceny později hýbou.
Co je hlavním hybatelem ceny CNC obrábění?
V praxi: materiál (jakost, forma polotovaru, certifikace), strojní čas (kolik kovu geometrie odstraní a při jakých řezných podmínkách), nastavení a programování (kolik operací a přípravků díl potřebuje), tolerance a úprava (jak pomalé musí být řezání a kolik kontroly je nutné) a množství (na kolik se rozloží náklady na nastavení). Složitost konstrukce ovlivňuje všech pět najednou, proto posouzení DFM před nabídkou obvykle ušetří víc než vyjednávání poté.
Jak mohu snížit cenu svého dílu, aniž bych přišel o funkci?
Povolte tolerance, které funkčně nejsou nutné, nahraďte přísné poloměry a hluboké kapsy standardními velikostmi nástrojů, snižte počet upnutí povolením jiné strategie referencí, zvolte lépe obrobitelnější či dostupnější materiál a odložte kosmetické úpravy na plochy, které jsou skutečně vidět. Každé z nich je rozhodnutí o výkresu, ne rozhodnutí dodavatele — pošlete výkres a řekneme, které se na váš díl vztahují.
Existuje minimální objednané množství a jak objem ovlivňuje cenu?
Minimální objednané množství neexistuje: můžete objednat jediný prototypový díl. Protože nastavení a programování jsou jednorázové náklady, jednotková cena obvykle klesá s rostoucím množstvím a pak se vyrovná, jakmile je zakázka dost dlouhá na jejich rozložení. Je-li vaše první objednávka malá, řekněte to — naceníme prototyp i výrobní množství dohromady, takže rozdíl uvidíte před rozhodnutím.
Jaká je dodací lhůta a kolik stojí zrychlení?
Standardní výrobní dodací lhůta je 15–25 dnů od objednávky, podle dostupnosti materiálu, úprav a kontrolních požadavků. Zrychlené termíny se nabízejí po projektu a cena závisí na tom, zda je limitem fronta, nebo materiál — řekneme vám, co je vaším omezením. Lhůta i cena se potvrzují v nabídce, ne zde.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
- fictiv.comIndustry peer technical page
- norck.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Související služby
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).