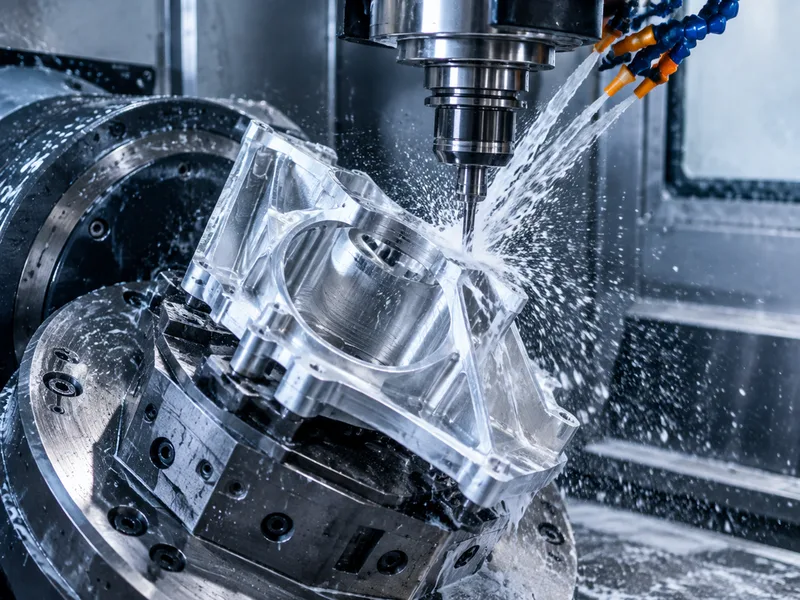
Penawaran pemesinan CNC bukanlah daftar harga. Penawaran adalah jumlah dari beberapa masukan konkret: material yang Anda spesifikasikan, waktu mesin yang dibutuhkan geometri, pekerjaan setup dan pemrograman yang diperlukan komponen, toleransi dan finishing permukaan yang diminta gambar, serta kuantitas yang Anda pesan. Ubah salah satunya dan harganya bergerak — itulah mengapa dua pemasok dapat menawarkan gambar yang sama secara berbeda, dan mengapa cara tercepat menuju harga lebih rendah biasanya adalah perubahan kecil pada gambar, bukan pemasok yang berbeda.
Halaman ini menjelaskan bagaimana kami menyusun harga di CNC Machining Hub: masukan mana yang kami baca dari berkas Anda, mana yang Anda kendalikan sebelum mengirim RFQ, dan di mana desainer paling sering membayar untuk presisi yang tidak mereka butuhkan. Kirimkan gambar dengan material, kuantitas, dan finishing, dan Anda menerima penawaran tertulis dengan asumsi yang dinyatakan, sehingga Anda dapat membandingkannya dengan penawaran lain dalam kondisi yang setara.
Kemampuan
- Tinjauan biaya per gambar: kami membaca geometri, toleransi, material, dan finishing sebelum menawarkan, dan menyatakan fitur mana yang mendorong harga.
- Umpan balik kemampuan pemesinan (DFM): kami menandai fitur yang memaksa setup tambahan, perkakas khusus, atau finishing manual — dan menyarankan ekuivalen yang lebih murah bila fungsinya memungkinkan.
- Harga volume: biaya per unit turun seiring amortisasi setup dan pemrograman, jadi kami menawarkan komponen yang sama pada beberapa kuantitas bila Anda meminta.
- Panduan material: kami menawarkan grade umum dari stok (6061, 7075, 304/316, kuningan, tembaga, titanium, plastik teknik) dan menandai kapan pilihan grade menaikkan biaya atau waktu pengerjaan.
- Saran toleransi: pemesinan standar menahan ±0.1 mm; hanya dimensi yang benar-benar membutuhkan toleransi lebih ketat yang sebaiknya diberi toleransi ketat, dan kami menyatakannya sebelum menawarkan.
- Opsi finishing: anodisasi, pelapisan, pengecatan serbuk, pemolesan, dan pasivasi ditawarkan sebagai butir terpisah sehingga Anda dapat melihat kontribusi setiap langkah.
Material umum
Material biasanya adalah variabel tunggal terbesar. Kami mememesin paduan aluminium (6061, 7075, 5052), baja tahan karat (304, 316, 201), baja karbon dan paduan, kuningan, tembaga, titanium, dan plastik teknik (ABS, PC, POM, PA6, PMMA, PEEK). Ketersediaan stok, kemampuan pemesinan, dan kebutuhan sertifikasi semuanya memengaruhi harga dan waktu pengerjaan, jadi beri tahu kami aplikasinya dan kami akan menunjukkan di mana grade berbeda lebih murah.
| Material / grade | Kondisi tipikal | Kemampuan pemesinan | Cocok untuk |
|---|---|---|---|
| Aluminium 6061 | T6 (larutan dan pengerasan usia) | Mudah: bebas-potong, kontrol serpihan baik | Braket, housing, fixture, prototipe hingga produksi |
| Aluminium 7075 | T6 / T651 | Lebih sulit: aus perkakas lebih besar, butuh setup kaku | Komponen berkekuatan tinggi, kritis bobot; tidak untuk pengelasan |
| Baja tahan karat 304 / 304L | Annealed | Pengerasan-kerja: kecepatan lebih rendah, feed positif | Ketahanan korosi umum, peralatan makanan dan proses |
| Baja tahan karat 316 / 316L | Annealed | Lebih liat dari 304: aus perkakas lebih besar | Paparan klorida, laut, medis, dan farmasi |
| Baja karbon 1018 / 1045 | Sebagaimana digulung / dinormalkan | Mudah hingga menengah; butuh perlindungan anti karat | Poros, pelat, lasan, bodi perkakas |
| Kuningan C360 | H02 setengah keras | Sangat baik: kecepatan tinggi, hasil akhir bersih | Fiting, bushing, konektor, komponen dekoratif |
| Tembaga C110 | Annealed / H02 | Lengket: mata pahat tajam dan sudut rake tinggi | Konduktivitas, busbar, manajemen termal |
| Titanium Grade 5 (Ti-6Al-4V) | Mill annealed | Sulit: kecepatan rendah, kontrol panas, aus perkakas | Kedirgantaraan, medis, dan komponen ringan berkekuatan tinggi |
| Plastik teknik (POM, PEEK, PA) | Ekstrusi / annealed | Mudah hingga lengket: rahang lunak, perkakas tajam | Isolasi, gesekan rendah, komponen kimia dan aus |
Finishing
Finishing ditawarkan per operasi: sebagaimana dipemesin, anodisasi, pelapisan, pengecatan serbuk, pemolesan, pasivasi, pembrosan butir, atau finishing sesuai gambar. Persyaratan kosmetik adalah biaya tersembunyi yang paling umum — permukaan dekoratif pada seluruh komponen jauh lebih mahal daripada finishing fungsional yang terdefinisi pada permukaan yang membutuhkannya.
| Finishing | Apa yang dilakukannya | Spesifikasikan ketika |
|---|---|---|
| Sebagaimana dipemesin | Jejak perkakas terlihat; Ra tipikal 1.6–3.2 µm | Komponen hanya harus berfungsi |
| Pembrosan butir | Permukaan matte seragam, menyamarkan jejak perkakas | Komponen kosmetik sebelum anodisasi |
| Anodisasi Tipe II | Membentuk lapisan oksida; pilihan warna | Tampilan aluminium plus ketahanan korosi dan aus ringan |
| Anodisasi keras Tipe III | Lapisan oksida lebih tebal dan lebih keras | Permukaan aluminium gesek atau aus |
| Konversi kromat | Film pelindung tipis yang tetap konduktif | Bonding elektrik atau grounding pada aluminium |
| Nikel elektroless | Lapisan seragam, keras, tahan korosi | Aus plus korosi, termasuk di dalam bore |
| Pelapisan seng | Perlindungan korosi kurban yang ekonomis | Komponen baja di dalam ruangan atau terlindung |
| Pengecatan serbuk | Lapisan tebal, tahan lama, dekoratif | Tampilan adalah persyaratannya |
| Pasivasi | Mengangkat besi bebas dan memulihkan film oksida | Komponen baja tahan karat setelah pemesinan |
| Pelepasan tegangan / perlakuan panas | Melepas tegangan sisa sebelum atau sesudah pemotongan | Dinding tipis dan toleransi ketat yang harus bertahan pemesinan |
Toleransi
Toleransi CNC standar umumnya ±0.1–0.2 mm, dengan pekerjaan presisi hingga ±0.05 mm atau lebih ketat pada fitur yang membutuhkannya. Toleransi adalah pengali biaya: setiap dimensi yang ditahan lebih ketat daripada kebutuhan fungsinya menambah waktu inspeksi, pemotongan yang lebih lambat, dan risiko scrap lebih tinggi, jadi kami meninjau gambar dan mengonfirmasi apa yang dapat dicapai sebelum menawarkan.
| Callout | Yang dibutuhkan | Efek pada biaya dan waktu pengerjaan |
|---|---|---|
| Umum: ±0.25 mm / ±0.010 in | Perkakas standar, pemeriksaan dimensi | Dasar: tanpa tambahan biaya |
| Standar: ±0.13 mm / ±0.005 in | Mesin dalam kondisi baik, pemeriksaan artikel pertama | Tambahan kecil; default penawaran yang lazim |
| Ketat: ±0.025 mm / ±0.001 in | Perkakas digerinda atau diamond, kontrol suhu, CMM | Lompatan tahap: potongan lebih lambat plus inspeksi penuh |
| Presisi: ±0.013 mm / ±0.0005 in | Paseran akhir, gauge, lingkungan terkendali | Pemesinan menentukan harga; sering operasi terpisah |
| Posisi / sudut (GD&T) | Kontrol datum, satu setup untuk fitur yang saling terkait | Bergantung pada berapa banyak setup yang dicakup datum |
| Finishing permukaan Ra 0.8 µm atau lebih halus | Stepover lebih halus, pemolesan atau paseran finishing | Menambah satu langkah proses, bukan sekadar waktu pemesinan |
Spesifikasi Utama
| Specification | Value |
|---|---|
| tolerance | ISO 2768 (Class M) |
| tolerance | 0.0001 in |
| tolerance | ±0.001" |
Opsi Proses
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Related Processes
Injection Molding
used for
Laser Marking
used for
mass_production
used for
Common Applications
- plastic molded parts
- Aerospace
- Robotics
- consumer goods
- energy
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Pertanyaan yang sering diajukan
Informasi apa yang Anda butuhkan untuk menawarkan komponen CNC secara akurat?
Model 3D (STEP atau STP lebih disukai), gambar 2D dengan toleransi, material, dan finishing, kuantitas yang Anda butuhkan, serta kebutuhan inspeksi atau dokumentasi apa pun. Jika suatu dimensi kritis, tandai pada gambar — itu faktor terbesar dalam menentukan apakah dua penawaran dapat diperbandingkan. Berkas yang tidak lengkap menghasilkan penawaran dengan asumsi, dan asumsilah tempat harga bergerak nanti.
Apa pendorong utama biaya pemesinan CNC?
Dalam praktiknya: material (grade, bentuk stok, sertifikasi), waktu mesin (berapa banyak logam yang diangkat geometri dan pada laju potong berapa), setup dan pemrograman (berapa banyak operasi dan fixture yang dibutuhkan komponen), toleransi dan finishing (seberapa lambat pemotongan harus dilakukan dan berapa banyak inspeksi yang diperlukan), serta kuantitas (seberapa jauh biaya setup tersebar). Kompleksitas desain memengaruhi kelima hal sekaligus, itulah mengapa tinjauan DFM sebelum penawaran biasanya menghemat lebih banyak daripada negosiasi setelahnya.
Bagaimana saya bisa mengurangi biaya komponen saya tanpa kehilangan fungsi?
Longgarkan toleransi yang tidak disyaratkan secara fungsional, ganti radius ketat dan kantong dalam dengan ukuran perkakas standar, kurangi jumlah setup dengan memungkinkan strategi datum berbeda, pilih material yang lebih mudah dipemesin atau lebih tersedia, dan tunda finishing kosmetik ke permukaan yang benar-benar terlihat. Masing-masing adalah keputusan gambar, bukan keputusan pemasok — kirimkan gambarnya dan kami akan menyatakan mana yang berlaku untuk komponen Anda.
Apakah ada jumlah pesanan minimum, dan bagaimana volume memengaruhi harga?
Tidak ada jumlah pesanan minimum: Anda dapat memesan satu komponen prototipe. Karena setup dan pemrograman adalah biaya sekali bayar, harga per unit umumnya turun saat kuantitas naik, lalu mendatar setelah putaran cukup panjang untuk menyerapnya. Jika pesanan pertama Anda kecil, katakanlah — kami akan menawarkan prototipe dan kuantitas produksi bersamaan sehingga Anda dapat melihat perbedaannya sebelum berkomitmen.
Berapa waktu pengerjaannya, dan berapa biaya percepatannya?
Waktu pengerjaan produksi standar adalah 15–25 hari sejak pesanan, tergantung ketersediaan material, finishing, dan kebutuhan inspeksi. Jadwal dipercepat ditawarkan per proyek, dan biayanya bergantung pada apakah kendalanya waktu antre atau waktu material — kami akan memberi tahu mana yang menjadi kendala Anda. Waktu pengerjaan dan harga dikonfirmasi dalam penawaran, bukan di sini.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
- fictiv.comIndustry peer technical page
- norck.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).