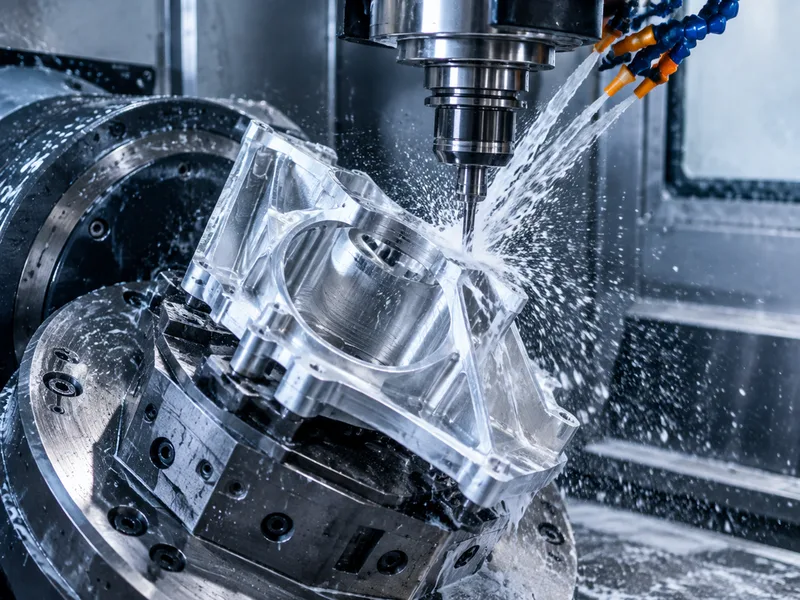
Ponudba za CNC obdelavo ni cenik. Je vsota nekaj konkretnih vhodov: material, ki ga določite, strojni čas, ki ga potrebuje geometrija, delo vpenjanja in programiranja, ki ga del zahteva, toleranca in površinski zaključek, ki ju zahteva risba, ter količina, ki jo naročite. Spremenite kateri koli od njih in cena se premakne — zato lahko dva dobavitelja ponudita isto risbo drugače in zakaj je najhitrejša pot do nižje cene običajno majhna sprememba risbe, ne drug dobavitelj.
Ta stran pojasnjuje, kako pri CNC Machining Hub zgradimo ceno: katere vhode preberemo iz vaših datotek, katere nadzorujete vi, preden pošljete povpraševanje, in kjer oblikovalci najpogosteje plačajo preciznost, ki je ne potrebujejo. Pošljite risbo z materialom, količino in zaključkom in prejmete pisno ponudbo z navedenimi predpostavkami, tako da jo lahko primerjate z drugimi ponudbami pod enakimi pogoji.
Zmogljivosti
- Pregled stroškov na risbo: pred ponudbo preberemo geometrijo, tolerance, material in zaključek ter povemo, katere poteze določajo ceno.
- Povratne informacije o izdelavnosti (DFM): opozorimo na poteze, ki zahtevajo dodatna vpenjanja, posebna orodja ali ročno zaključno obdelavo — in predlagamo cenejše enakovredne rešitve, kjer to funkcija dopušča.
- Cenovanje po količinah: cena na enoto pada, ko se vpenjanje in programiranje amortizirata, zato isti del ponudimo pri več količinah, če to zahtevate.
- Svetovanje o materialih: pogoste kakovosti iz zaloge (6061, 7075, 304/316, medenina, baker, titan, tehnične plastike) ponudimo in opozorimo, kadar izbira kakovosti podraža strošek ali dobavni rok.
- Nasveti o tolerancah: standardna obdelava drži ±0.1 mm; samo dimenzije, ki potrebujejo ožje tolerance, naj jih tudi dobijo, in to povemo pred ponudbo.
- Možnosti zaključne obdelave: eloksiranje, pokalivanje, prašno lakiranje, poliranje in pasivacija se ponudijo kot ločene postavke, tako da vidite, kaj vsak korak doda.
Tipični materiali
Material je običajno največja posamezna spremenljivka. Obdelujemo aluminijeve zlitine (6061, 7075, 5052), nerjaveča jekla (304, 316, 201), ogljična in legirana jekla, medenino, baker, titan in tehnične plastike (ABS, PC, POM, PA6, PMMA, PEEK). Razpoložljivost zaloge, obdelovalnost in zahteve certifikacije vplivajo na ceno in dobavni rok, zato nam povejte aplikacijo in vam povemo, kjer druga kakovost stane manj.
| Material / kakovost | Tipično stanje | Obdelovalnost | Kje se uporablja |
|---|---|---|---|
| Aluminij 6061 | T6 (raztopinsko žarjen in staran) | Enostavno: dobro rezljiv, dobra kontrola odrezkov | Nosilci, ohišja, priprave, prototipi do serijske proizvodnje |
| Aluminij 7075 | T6 / T651 | Težje: večja obraba orodja, potrebna toga vpenjanja | Visokotrdnostni deli, občutljivi na težo; ni primeren za varjenje |
| Nerjaveče jeklo 304 / 304L | Žarjeno mehko | Utrdi se z obdelavo: nižje rezne hitrosti, pozitivni pomiki | Splošna odpornost proti koroziji, živilska in procesna oprema |
| Nerjaveče jeklo 316 / 316L | Žarjeno mehko | Žilavejši od 304: večja obraba orodja | Izpostavljenost kloridom, morski vodi, medicini in farmaciji |
| Ogljično jeklo 1018 / 1045 | Valjano / normalizirano | Enostavno do srednje; potrebuje zaščito pred rjo | Gredi, plošče, varjene konstrukcije, telesa orodij |
| Medenina C360 | H02 poltrda | Odlično: visoke hitrosti, čiste površine | Fitingi, puše, konektorji, dekorativni deli |
| Baker C110 | Žarjen mehko / H02 | Lepljiv: ostro orodje in veliki naklonski koti | Prevodnost, zbiralki, toplotno upravljanje |
| Titan Grade 5 (Ti-6Al-4V) | Žarjen po valjanju | Zahtevno: nizke hitrosti, kontrola toplote, obraba orodja | Vesoljska, medicinska in lahka visokotrdnostna dela |
| Tehnične plastike (POM, PEEK, PA) | Ekstrudirano / žarjeno | Enostavno do lepljivo: mehke čeljusti, ostro orodje | Izolacija, manjše trenje, kemijski in obrabni deli |
Zaključki
Zaključna obdelava se ponudi na operacijo: obdelano (surovo), eloksiranje, pokalivanje, prašno lakiranje, poliranje, pasivacija, peskanje s steklenimi kroglicami ali zaključek po risbi. Kozmetične zahteve so običajen skriti strošek — dekorativna površina po celem delu stane veliko več kot določen funkcionalen zaključek na ploskvah, ki ga potrebujejo.
| Zaključek | Kaj naredi | Določite, kadar |
|---|---|---|
| Obdelano (surovo) | Vidni sledovi orodja; Ra tipično 1.6–3.2 µm | Del mora samo opravljati funkcijo |
| Peskanje s steklenimi kroglicami | Enotna mat površina, skrije sledove orodja | Vidni deli pred eloksiranjem |
| Eloksiranje tip II | Zgradi oksidno plast; barvne možnosti | Aluminijev videz plus zmerna odpornost proti koroziji in obrabi |
| Trdo eloksiranje tip III | Debelejša, trša oksidna plast | Drsne ali obrabne aluminijaste površine |
| Kromatiranje | Tanek zaščitni film, ki ostane prevoden | Električno vezavo ali uzemljenje na aluminiju |
| Kemični nikelj | Enotna, trda, odporna proti koroziji plast | Obraba plus korozija, tudi znotraj izvrtin |
| Cinkovo pokalivanje | Ekonomična žrtvovana zaščita proti koroziji | Jekleni deli v notranjosti ali zaščiteni zunanji vgradnji |
| Prašno lakiranje | Debel, vzdržen, dekorativen premaz | Kadar je zahteva videz |
| Pasivacija | Odstrani prosto železo in obnovi oksidno plast | Nerjaveči deli po obdelavi |
| Razteg napetosti / toplotna obdelava | Razpusti notranje napetosti pred ali po rezanju | Tanke stene in ozke tolerance, ki morajo preživeti obdelavo |
Tolerance
Standardne CNC tolerance so tipično ±0.1–0.2 mm, precizna dela do ±0.05 mm ali ožje na potezah, ki to zahtevajo. Toleranca je multiplikator stroška: vsaka dimenzija, ki jo držimo ožje, kot potrebuje funkcija, doda kontrolni čas, počasnejše rezanje in višje tveganje odpada, zato pregledamo risbo in potrdimo, kar je dosegljivo, preden ponudimo.
| Zapis na risbi | Kaj potrebuje | Vpliv na strošek in dobavni rok |
|---|---|---|
| Splošno: ±0.25 mm / ±0.010 in | Standardno orodje, dimenzijska kontrola | Izhodišče: brez prištevka |
| Standardno: ±0.13 mm / ±0.005 in | Stroj v dobrem stanju, kontrola prvega kosa | Majhen prištevek; običajna privzetost pri ponudbah |
| Ozko: ±0.025 mm / ±0.001 in | Brušeno ali diamantno orodje, kontrola temperature, CMM | Skokovita sprememba: počasnejši rezi in polna kontrola |
| Precizno: ±0.013 mm / ±0.0005 in | Končni prehodi, merilne šablone, kontrolirano okolje | Obdelava določa ceno; pogosto ločen postopek |
| Položaj / kotnost (GD&T) | Kontrola izhodišč, eno vpenjanje za povezane poteze | Odvisno, koliko vpenjanj zajema izhodišče |
| Površina Ra 0.8 µm ali boljša | Finjši prehodi, poliranje ali končni prehod | Doda procesni korak, ne le rezalni čas |
Ključne specifikacije
| Specification | Value |
|---|---|
| tolerance | ISO 2768 (Class M) |
| tolerance | 0.0001 in |
| tolerance | ±0.001" |
Možnosti obdelave
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Related Processes
Injection Molding
used for
Laser Marking
used for
mass_production
used for
Common Applications
- plastic molded parts
- Aerospace
- Robotics
- consumer goods
- energy
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Pogosto zastavljena vprašanja
Katere informacije potrebujete za natančno ponudbo CNC dela?
3D model (prednostno STEP ali STP), 2D risba z tolerancami, materialom in zaključkom, potrebna količina ter morebitne zahteve kontrole ali dokumentacije. Če je dimenzija kritična, jo označite na risbi — to je največji posamezni dejavnik, ali sta si dve ponudbi primerljivi. Nepopolne datoteke dajo ponudbe s predpostavkami, predpostavke pa so mesto, kjer se cene kasneje premaknejo.
Kateri so glavni dejavniki stroška CNC obdelave?
V praksi: material (kakovost, oblika surovca, certifikacija), strojni čas (koliko kovine geometrija odstrani in pri kakšnih reznih hitrostih), vpenjanje in programiranje (koliko operacij in priprav del potrebuje), toleranca in zaključek (kako počasno mora biti rezanje in koliko kontrole je potrebne) ter količina (kako daleč se razprostira strošek vpenjanja). Kompleksnost zasnove vpliva na vseh pet hkrati, zato DFM pregled pred ponudbo običajno prihrani več kot pogajanja zatem.
Kako lahko znižam strošek svojega dela brez izgube funkcije?
Sprostite tolerance, ki niso funkcionalno potrebne, zamenjajte ozke radije in globoke kapesle s standardnimi velikostmi orodij, zmanjšajte število vpenjanj z dopustitvijo drugačne strategije izhodišč, izberite bolj obdelovalen ali bolj razpoložljiv material in odložite kozmetično zaključno obdelavo na površine, ki so dejansko vidne. Vsaka od teh je odločitev o risbi, ne o dobavitelju — pošljite risbo in povemo, katere veljajo za vaš del.
Ali obstaja minimalna količina naročila in kako količina vpliva na ceno?
Minimalne količine naročila ni: naročite lahko en sam prototipni kos. Ker sta vpenjanje in programiranje enkratna stroška, cena na enoto običajno pada z naraščajočo količino in se nato poravna, ko je serija dovolj dolga, da ju absorbira. Če je vaše prvo naročilo majhno, to povejte — prototip in proizvodno količino ponudimo skupaj, tako da vidite razliko, preden se zavežete.
Kakšen je dobavni rok in kaj stane pohitritev?
Standardni proizvodni dobavni rok je 15–25 dni od naročila, odvisno od razpoložljivosti materiala, zaključne obdelave in zahtev kontrole. Pohitritveni termini se ponudijo na projekt, strošek pa je odvisen od tega, ali je omejitev čakanje v vrsti ali dobava materiala — vam povemo, katera je vaša. Dobavni rok in cena se potrdita v ponudbi, ne tukaj.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
- fictiv.comIndustry peer technical page
- norck.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).