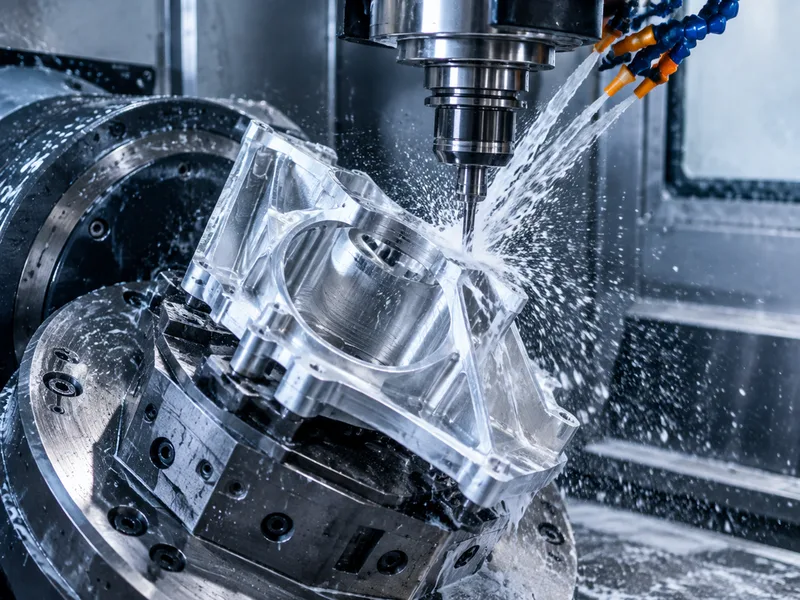
Một bản báo giá gia công CNC không phải là một bảng giá. Đó là tổng của vài yếu tố đầu vào cụ thể: vật liệu quý vị chỉ định, thời gian máy mà hình học đòi hỏi, công đoạn lắp đặt và lập trình mà chi tiết cần, dung sai và độ nhẵn bề mặt mà bản vẽ yêu cầu, và số lượng quý vị đặt. Thay đổi bất kỳ yếu tố nào thì giá cũng thay đổi — đó là lý do hai nhà cung cấp có thể báo giá cùng một bản vẽ khác nhau, và cách nhanh nhất để có giá thấp hơn thường là một thay đổi nhỏ trên bản vẽ chứ không phải đổi nhà cung cấp.
Trang này giải thích cách chúng tôi lập giá tại CNC Machining Hub: những yếu tố nào chúng tôi đọc từ tệp của quý vị, những yếu tố nào quý vị kiểm soát trước khi gửi RFQ, và nơi các nhà thiết kế thường phải trả tiền cho độ chính xác họ không cần. Gửi bản vẽ kèm vật liệu, số lượng và xử lý bề mặt, quý vị sẽ nhận báo giá bằng văn bản với các giả định được nêu rõ, để có thể so sánh với các báo giá khác trên cùng cơ sở.
Năng lực
- Rà soát chi phí theo bản vẽ: chúng tôi đọc hình học, dung sai, vật liệu và xử lý bề mặt trước khi báo giá, và chỉ rõ những đặc tính nào đang đẩy giá.
- Phản hồi khả năng gia công (DFM): chúng tôi đánh dấu các đặc tính buộc thêm lần lắp đặt, dao cụ đặc biệt hoặc hoàn thiện thủ công — và đề xuất phương án tương đương rẻ hơn khi chức năng cho phép.
- Giá theo sản lượng: chi phí đơn vị giảm khi chi phí lắp đặt và lập trình được khấu trừ, nên chúng tôi báo giá cùng một chi tiết ở nhiều mức số lượng khi quý vị yêu cầu.
- Tư vấn vật liệu: chúng tôi báo giá các mác phổ biến có sẵn trong kho (6061, 7075, 304/316, đồng thau, đồng, titan, nhựa kỹ thuật) và đánh dấu khi một lựa chọn mác đang làm tăng chi phí hoặc thời gian giao hàng.
- Tư vấn dung sai: gia công tiêu chuẩn giữ ±0.1 mm; chỉ những kích thước thực sự cần dung sai khít hơn mới nên được ghi khít hơn, và chúng tôi sẽ nói rõ trước khi báo giá.
- Các lựa chọn xử lý bề mặt: anod hóa, mạ, sơn tĩnh điện, đánh bóng và thụ động hóa được báo giá thành từng khoản riêng để quý vị thấy mỗi bước cộng thêm bao nhiêu.
Vật liệu điển hình
Vật liệu thường là biến số đơn lẻ lớn nhất. Chúng tôi gia công hợp kim nhôm (6061, 7075, 5052), thép không gỉ (304, 316, 201), thép carbon và thép hợp kim, đồng thau, đồng, titan và nhựa kỹ thuật (ABS, PC, POM, PA6, PMMA, PEEK). Tính sẵn có của phôi, khả năng gia công và yêu cầu chứng nhận đều ảnh hưởng đến cả giá lẫn thời gian giao hàng, nên hãy cho chúng tôi biết ứng dụng và chúng tôi sẽ chỉ ra nơi một mác khác rẻ hơn.
| Vật liệu / mác | Tình trạng tiêu chuẩn | Khả năng gia công | Ứng dụng điển hình |
|---|---|---|---|
| Aluminium 6061 | T6 (tôi dung dịch và ram già) | Dễ gia công: phoi dễ kiểm soát tốt | Tay đỡ, vỏ máy, đồ gá, bản mẫu đến sản xuất |
| Aluminium 7075 | T6 / T651 | Khó hơn: mòn dao nhiều hơn, cần lòng bàn cứng vững | Chi tiết chịu lực cao, nhạy trọng lượng; không hàn được |
| Stainless 304 / 304L | Ủ | Biến cứng khi gia công: tốc độ thấp hơn, ăn dao dương | Chống ăn mòn nói chung, thiết bị thực phẩm và công nghệ |
| Stainless 316 / 316L | Ủ | Cứng hơn 304: mòn dao nhiều hơn | Môi trường chloride, hàng hải, y tế và dược phẩm |
| Carbon steel 1018 / 1045 | Lăn nóng / ram thường | Từ dễ đến trung bình; cần chống gỉ | Trục, tấm, kết cấu hàn, thân đồ gá |
| Brass C360 | H02 bán cứng | Xuất sắc: tốc độ cao, bề mặt sạch | Phụ kiện nối, ống lót, đầu nối, chi tiết trang trí |
| Copper C110 | Ủ / H02 | Dính dao: dao sắc và góc cắt trước lớn | Dẫn điện, thanh dẫn điện, quản lý nhiệt |
| Titanium Grade 5 (Ti-6Al-4V) | Ủ sau cán | Khó: tốc độ thấp, kiểm soát nhiệt, mòn dao | Hàng không vũ trụ, y tế, chi tiết nhẹ chịu lực cao |
| Nhựa kỹ thuật (POM, PEEK, PA) | Ép đùn / ủ | Từ dễ đến dính dao: má kẹp mềm, dao sắc | Cách điện, ma sát thấp, chi tiết chống hóa chất và mài mòn |
Xử lý bề mặt
Xử lý bề mặt được báo giá theo từng công đoạn: nguyên trạng sau gia công, anod hóa, mạ, sơn tĩnh điện, đánh bóng, thụ động hóa, phun hạt hoặc xử lý chỉ định theo bản vẽ. Yêu cầu thẩm mỹ là chi phí ẩn phổ biến nhất — một bề mặt trang trí trên toàn bộ chi tiết tốn hơn rất nhiều so với một xử lý chức năng xác định trên những bề mặt thực sự cần.
| Xử lý bề mặt | Tác dụng | Chỉ định khi |
|---|---|---|
| Ngay sau gia công | Vết dao còn nhìn thấy; Ra thường 1.6-3.2 µm | Chi tiết chỉ cần hoạt động |
| Phun hạt | Bề mặt nhám đồng đều, che vết dao | Chi tiết thẩm mỹ trước khi anod hóa |
| Anod hóa Type II | Tạo lớp oxit; nhiều lựa chọn màu | Cần ngoại quan nhôm cùng khả năng chống ăn mòn và mài mòn nhẹ |
| Anod hóa cứng Type III | Lớp oxit dày hơn, cứng hơn | Bề mặt nhôm trượt hoặc chịu mài mòn |
| Chuyển hóa chromate | Màng bảo vệ mỏng vẫn dẫn điện | Mối nối điện hoặc tiếp địa trên nhôm |
| Mạ kền hóa học | Lớp đồng đều, cứng, chống ăn mòn | Chống mài mòn cộng ăn mòn, kể cả trong lỗ khoan |
| Mạ kẽm | Bảo vệ hy sinh kinh tế khỏi ăn mòn | Chi tiết thép trong nhà hoặc nơi che mưa nắng |
| Sơn tĩnh điện | Lớp dày, bền, trang trí | Khi ngoại quan là yêu cầu |
| Thụ động hóa | Loại bỏ sắt tự do và phục hồi màng oxit | Chi tiết thép không gỉ sau gia công |
| Ram khử ứng suất / xử lý nhiệt | Giải phóng ứng suất dư trước hoặc sau khi cắt | Thành mỏng và dung sai khít phải chịu được gia công |
Dung sai
Dung sai CNC tiêu chuẩn thường ±0.1–0.2 mm, với công việc chính xác đến ±0.05 mm hoặc khít hơn trên các đặc tính yêu cầu. Dung sai là hệ số nhân chi phí: mỗi kích thước được giữ khít hơn mức chức năng cần đều cộng thêm thời gian kiểm tra, tốc độ cắt chậm hơn và rủi ro phế phẩm cao hơn, nên chúng tôi rà soát bản vẽ và xác nhận mức khả thi trước khi báo giá.
| Dung sai trên bản vẽ | Yêu cầu gì | Ảnh hưởng đến chi phí và thời gian |
|---|---|---|
| Chung: ±0.25 mm / ±0.010 in | Đồ gá cắt tiêu chuẩn, kiểm tra kích thước | Mức nền: không phụ phí |
| Tiêu chuẩn: ±0.13 mm / ±0.005 in | Máy ở tình trạng tốt, kiểm tra mẫu đầu tiên | Phụ phí nhỏ; mặc định thường dùng khi báo giá |
| Khít: ±0.025 mm / ±0.001 in | Dao mài tinh hoặc kim cương, kiểm soát nhiệt độ, máy đo CMM | Bước nhảy: cắt chậm hơn cộng kiểm tra toàn phần |
| Chính xác: ±0.013 mm / ±0.0005 in | Đường tinh, thước giới hạn, môi trường kiểm soát | Gia công quyết định giá; thường là công đoạn riêng |
| Vị trí / độ vuông góc (GD&T) | Kiểm soát chuẩn (datum), một lần kẹp cho các chi tiết liên quan | Phụ thuộc vào số lần kẹp mà chuẩn trải qua |
| Độ nhám bề mặt Ra 0.8 µm hoặc mịn hơn | Bước ăn dao nhỏ hơn, đánh bóng hoặc đường hoàn thiện | Thêm một công đoạn, không chỉ thêm thời gian cắt |
Thông số kỹ thuật chính
| Specification | Value |
|---|---|
| tolerance | ISO 2768 (Class M) |
| tolerance | 0.0001 in |
| tolerance | ±0.001" |
Tùy chọn gia công
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Related Processes
Injection Molding
used for
Laser Marking
used for
mass_production
used for
Common Applications
- plastic molded parts
- Aerospace
- Robotics
- consumer goods
- energy
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Câu hỏi thường gặp
Quý vị cần những thông tin gì để báo giá một chi tiết CNC chính xác?
Một mô hình 3D (ưu tiên STEP hoặc STP), một bản vẽ 2D với dung sai, vật liệu và xử lý bề mặt, số lượng quý vị cần, và mọi yêu cầu kiểm tra hay hồ sơ. Nếu một kích thước là trọng yếu, hãy đánh dấu trên bản vẽ — đó là yếu tố lớn nhất quyết định hai bản báo giá có thể so sánh được hay không. Tệp không đầy đủ tạo ra các báo giá kèm giả định, và giả định chính là nơi giá thay đổi về sau.
Những yếu tố chính chi phối chi phí gia công CNC là gì?
Trên thực tế: vật liệu (mác, dạng phôi, chứng nhận), thời gian máy (bao nhiêu kim loại bị cắt bỏ và ở tốc độ cắt nào), lắp đặt và lập trình (chi tiết cần bao nhiêu công đoạn và đồ gá), dung sai và xử lý bề mặt (phải cắt chậm đến đâu và cần bao nhiêu kiểm tra), và số lượng (chi phí lắp đặt được phân bổ xa đến mức nào). Độ phức tạp thiết kế ảnh hưởng đồng thời cả năm yếu tố, đó là lý do một rà soát DFM trước khi báo giá thường tiết kiệm nhiều hơn thương lượng về sau.
Làm sao tôi giảm chi phí chi tiết mà không mất chức năng?
Nới lỏng các dung sai không bắt buộc về chức năng, thay bán kính khít và hốc sâu bằng kích thước dao tiêu chuẩn, giảm số lần lắp đặt bằng cách chấp nhận chiến lược điểm chuẩn khác, chọn vật liệu dễ gia công hoặc dễ mua hơn, và dời xử lý thẩm mỹ sang những bề mặt thực sự nhìn thấy. Mỗi mục đều là quyết định bản vẽ, không phải quyết định nhà cung cấp — gửi bản vẽ và chúng tôi sẽ nói mục nào áp dụng cho chi tiết của quý vị.
Có số lượng đặt hàng tối thiểu không, và sản lượng ảnh hưởng giá thế nào?
Không có số lượng đặt hàng tối thiểu: quý vị có thể đặt một chi tiết mẫu duy nhất. Vì lắp đặt và lập trình là chi phí một lần, đơn giá thường giảm khi số lượng tăng, rồi phẳng lại khi lô đủ dài để hấp thụ chúng. Nếu đơn đầu tiên của quý vị nhỏ, hãy nói — chúng tôi sẽ báo giá bản mẫu và số lượng sản xuất cùng lúc để quý vị thấy chênh lệch trước khi cam kết.
Thời gian giao hàng bao lâu, và giao gấp tốn bao nhiêu?
Thời gian sản xuất tiêu chuẩn là 15–25 ngày kể từ đơn hàng, tùy nguồn vật liệu, xử lý bề mặt và yêu cầu kiểm tra. Lịch trình gấp được báo giá theo từng dự án, và chi phí phụ thuộc nút thắt là thời gian chờ sản xuất hay thời gian vật liệu — chúng tôi sẽ cho biết yếu tố nào là ràng buộc của quý vị. Thời gian giao hàng và giá được xác nhận trong bản báo giá, không phải tại đây.
What is the minimum order quantity (MOQ)?
Prototypes from 1 pc. Low-volume production typical 50-500 pcs. No forced MOQ on custom parts; unit price drops with volume.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- rapiddirect.comIndustry peer technical page
- jlccnc.comIndustry peer technical page
- fictiv.comIndustry peer technical page
- norck.comIndustry peer technical page
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).