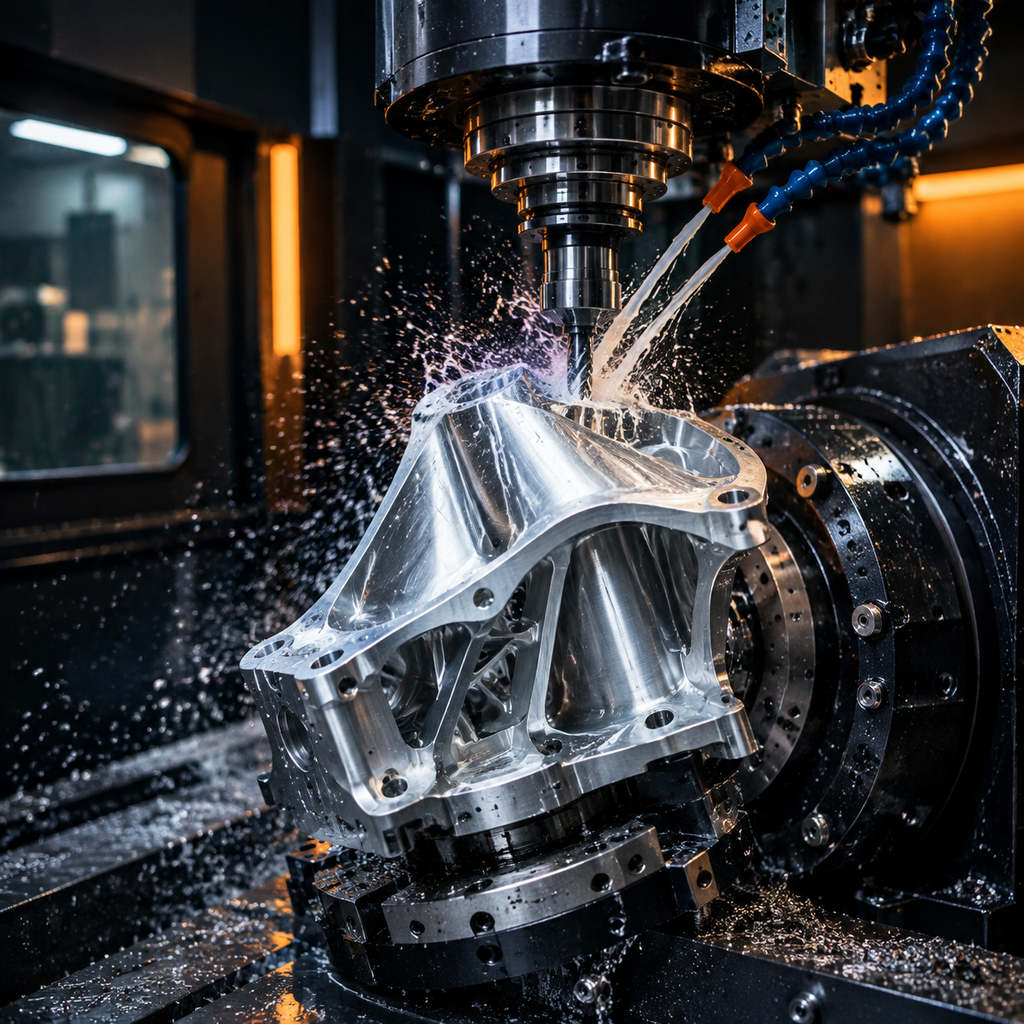
Mehāniskā darbnīca ir ražošanas objekts, kas aprīkots, lai grieztu, veidotu un apstrādātu izejmateriālus precīzās metāla un plastmasas sastāvdaļās. Tipiskas operācijas ietver CNC frēzēšanu, CNC virpošanu, uršanu, vītņošanu, slīpēšanu un sekundāro virsmas apstrādi, ko atbalsta kontroles iekārtas, kas pārbauda izmēru precizitāti. Mehaniskās darbnīcas svārstās no maziem prototipu sektoriem līdz liela apjoma ražošanas objektiem, un daudzas specializējas konkrētos materiālos, detaļu izmēros vai nozarēs, piemēram, aviācijā, medicīnā, automobiļu nozarē un rūpnieciskajās iekārtās. Šī pakalpojumu lapa izskaidro, ko pircēji var sagaidīt, pasūtot apstrādātas detaļas no mūsu mehāniskās darbnīcas, no piedāvājuma līdz piegādei.
Pircējiem galvenais izaicinājums reti ir atrast mehānisku darbnīcu — tas ir atrast tādu, kas der detaļai, apjomam un riska profilam. Mēs apstrādājam jūsu detaļas uz savām iekārtām, tāpēc šī atbilstība tiek noskaidrota ar cilvēkiem, kas patiešām darbinās darbu. Katrs pasūtījums tiek izvērtēts pret mūsu iekārtām, kontroles iespējām un materiālu pieejamību pirms piedāvājuma sākuma. Jūs strādājat ar vienu piedāvājuma formātu, vienu projekta kontaktu caur ražošanu un definētiem kvalitātes dokumentācijas standartiem. Tas saīsina piegādātāja izvēli, samazina kvalitātes atteikumu risku un padara cenas vienkārši salīdzināmas.
Process sākas, kad pircējs iesniedz pieprasījumu ar 3D CAD failiem, 2D zīmējumiem ar pielaidēm, materiālu specifikācijām, apjomiem un jebkurām virsmas apstrādes prasībām. Piedāvājumi parasti pienāk dažu darba dienu laikā, ar termiņiem, apstiprinātiem katrai detaļai un pasūtījumam. Kad piedāvājums ir apstiprināts, detaļas nonāk ražošanā ar vienotām kontroles un dokumentācijas darbībām, piemēram, izmēru pārskatiem un materiālu sertifikātiem, kur norādīti. Visā procesā tas pats inženieris, kas piedāvāja jūsu detaļu, risina jautājumus par izgatavojamību, pielaidēm un grafiku, pirms tie ietekmē piegādi.
Iespējas
- CNC frēzēšana un virpošana prototipiem caur mazām un vidējām ražošanas sērijām.
- 3, 4 un 5asu apstrāde sarežģītai ģeometrijai un stingru pielaides elementiem.
- Sekundāras operācijas, ieskaitot uršanu, vītņošanu, izplešanu, griešņu veidošanu un precizitātes slīpēšanu.
- Virsmas apstrāde, piemēram, anodēšana, galvanizācija, pulvera pārklājums un pasivēšana.
- Starp- un galīgā kontrole ar CMM pārbaudi kritiskajiem izmēriem.
- Izgatavojamības (DFM) izvērtējums un piedāvājumu atbalsts izmaksu un termiņu samazināšanai.
Tipiskie materiāli
Biežākie materiāli ietver alumīnija sakausējumus (6061, 7075), nerūsējošos tēraudus (303, 304, 316), oglekļa un leģētos tēraudus, misiņu, varu, titānu un inženiertehniskās plastmasas, piemēram, ABS, neilonu, POM un PEEK, ar citām markām pieejamām pēc pieprasījuma.
| Materiāls / marka | Tipiskais stāvoklis | Apstrādājamība | Kur tas der |
|---|---|---|---|
| Alumīnijs 6061 | T6 (risinājuma raudzēts un novecojis) | Viegla: labi apstrādājas, laba skaidu kontrole | Kronšteini, korpusi, ierīces, prototipi līdz sērijai |
| Alumīnijs 7075 | T6 / T651 | Grūtāka: lielāks instrumentu nodilums, vajadzīgi stingri uzstādījumi | Augstas stipribas, svara kritiskas detaļas; nav metināšanai |
| Nerūsējošais tērauds 304 / 304L | Attaudināts | Deformācijas sacietēšana: zemāki griešanas ātrumi, pozitīva padeve | Vispārēja pretkorozijas izturība, pārtikas un procesu tehnika |
| Nerūsējošais tērauds 316 / 316L | Attaudināts | Cietāks par 304: lielāks instrumentu nodilums | Hlorīdu, jūras, medicīnas un farmācijas vide |
| Oglekļa tērauds 1018 / 1045 | Rolēts / normalizēts | Viegla līdz vidēja; vajadzīga aizsardzība pret rūsu | Vārpstas, plāksnes, metinātas konstrukcijas, rīku korpusi |
| Misiņš C360 | H02 pusciets | Izcila: lieli ātrumi, tīras virsmas | Veidgabali, bučas, savienotāji, dekoratīvas detaļas |
| Varš C110 | Attaudināts / H02 | Lipīgs: asi instrumenti un lieli priekšējie leņķi | Vadītspēja, strāvas sliedes, siltuma pārvaldība |
| Titāns Grade 5 (Ti-6Al-4V) | Termiski apstrādāts | Grūta: mazi ātrumi, siltuma kontrole, instrumentu nodilums | Aviācija, medicīna, vieglas augstas slodzes detaļas |
| Inženiertehniskās plastmasas (POM, PEEK, PA) | Ekstrudēts / atbrīvots no spriegumiem | Viegla līdz lipīga: mīkstas skavas, asi instrumenti | Izolācija, berzes samazināšana, ķīmiskas un nodiluma detaļas |
Virsmas apstrāde
Pieejamās apstrādes ietver anodēšanu (II un III tips), cinka un niķeļa galvanizāciju, pasivēšanu, melnā oksīda pārklājumu, pulvera pārklājumu, lodīšu strūklapstrādi, pulēšanu un pielāgotas apstrādes, norādītas pēc zīmējuma.
| Virsmas apstrāde | Ko tā dara | Norādiet, kad |
|---|---|---|
| Kā apstrādāts | Instrumentu pēdas redzamas; Ra tipiski 1.6–3.2 µm | Detaļai tikai jādarbojas |
| Lodīšu strūklapstrāde | Vienota matēta virsma, noslēpj instrumentu pēdas | Vizuālas detaļas pirms anodēšanas |
| Anodēšana II tips | Izveido oksīda slāni; krāsu iespējas | Alumīnija izskats plus mērena pretkorozijas un nodiluma izturība |
| Cietā anodēšana III tips | Biezāks, cietāks oksīda slānis | Slīdošas vai nolietojošas alumīnija virsmas |
| Hromāta pārvēršanas pārklājums | Plāna aizsargkārta, kas saglabā vadītspēju | Elektriskai savienošanai vai iezemēšanai uz alumīnija |
| Ķīmiskais niķelis | Vienots, ciets, pret koroziju izturīgs slānis | Nodilums plus korozija, arī iekšpusē urbumos |
| Cinkošana | Izdevīgs upurējošs pretkorozijas aizsargs | Tērauda detaļām telpās vai nosegās vietās |
| Pulvera pārklājums | Biezs, izturīgs, dekoratīvs slānis | Izskats ir prasība |
| Pasivēšana | Noņem brīvo dzelzi un atjauno oksīda plēvi | Nerūsējošā tērauda detaļām pēc apstrādes |
| Spriegumu atbrīvošana / termiskā apstrāde | Noņem iekšējos spriegumus pirms vai pēc griešanas | Plānas sienas un stingras pielaides, kurām jāiztur apstrāde |
Pielaides
Standarta CNC pielaides parasti notur ±0.1 mm (±0.005 in), ar stingrākām pielaidēm līdz ±0.01 mm vai labāk sasniedzamām kritiskajiem elementiem atkarībā no detaļas ģeometrijas un materiāla.
| Zīmējuma norāde | Ko tā prasa | Ietekme uz izmaksām un termiņu |
|---|---|---|
| Vispārēja: ±0.25 mm / ±0.010 in | Standarta instrumenti, izmēru pārbaude | Bāze: bez uzcenojuma |
| Standarta: ±0.13 mm / ±0.005 in | Iekārta labā stāvoklī, pirmās daļas pārbaude | Mazs uzcenojums; ierastais piedāvājumu standarts |
| Stingra: ±0.025 mm / ±0.001 in | Slīpēti vai dimanta instrumenti, temperatūras kontrole, CMM | Soļa izmaiņas: lēnāki griezumi plus pilna kontrole |
| Precizitātes: ±0.013 mm / ±0.0005 in | Pēdējie gājieni, kalibri, kontrolēta vide | Apstrāde nosaka cenu; bieži atsevišķa operācija |
| Pozīcija / leņķiskums (GD&T) | Datuma kontrole, viens uzstādījums saistītiem elementiem | Atkarīgs no tā, cik daudziem uzstādījumiem stiepjas datums |
| Virsmas raupjums Ra 0.8 µm vai smalkāks | Smalkāki soļi, pulēšana vai apdares gājiens | Pievieno procesa soli, ne tikai apstrādes laiku |
Procesa opcijas
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Common Applications
- Turning
- Aerospace and Defense
- Automotive
- energy
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Bieži uzdotie jautājumi
Vai pastāv minimālais pasūtījuma daudzums (MOQ)?
Mēs pieņemam pasūtījumus no viena prototipa detaļas līdz ražošanas apjomiem tūkstošos. MOQ atkarīgs no detaļas sarežģītības un materiālu iegādes — dažām stieņu vai lējumu prasībām ir praktiski minimumi. Ja jums vajag nelielu pirmās daļas sēriju pirms lēmuma par apjomu, norādiet to pieprasījumā, un mēs strukturēsim piedāvājumu atbilstoši.
Cik ilgi parasti aizņem mehāniskās darbnīcas pasūtījumi?
Termiņi atkarīgi no detaļas sarežģītības, apjoma, materiālu pieejamības un virsmas apstrādes prasībām. Prototipa detaļas no ierastiem materiāliem bieži tiek nosūtītas vienas līdz divu nedēļu laikā; ražošanas sērijas un detaļas ar papildu apstrādes darbībām vai grūti iegūstamu izejmateriālu parasti aizņem trīs līdz sešas nedēļas. Apstiprinātie termiņi tiek norādīti katrā piedāvājumā, un steidzinātas iespējas var pieprasīt steidzamiem projektiem.
Kādus failus jāsniedz piedāvājumam?
3D CAD modelis (vēlams STEP formāts) plus 2D zīmējums ar izmēriem, pielaidēm, materiālu norādēm un virsmas apstrādes specifikāciju dod visprecīzāko piedāvājumu. Ja zīmējums nav pieejams, 3D modelis ar piezīmēm par kritiskajiem elementiem un apjomiem var būt pietiekams. Pilnīgi, nepārprotami faili arī samazina abpusējos jautājumus un saīsina piedāvāšanas ciklu.
Kādu kvalitātes dokumentāciju varu pieprasīt ar pasūtījumu?
Standarta dokumentācija parasti ietver galīgās kontroles vai izmēru pārskatu; materiālu sertifikāti, pirmās daļas pārbaude (FAI) un atbilstības sertifikāti ir pieejami pēc pieprasījuma un var ietekmēt izmaksas vai termiņu. Norādiet dokumentācijas prasības pieprasījumā, lai mēs tās precīzi piedāvātu, un kritiskie izmēri jāatzīmē zīmējumā mērķētai pārbaudei.
Kā ir aizsargāts mans dizains un intelektuālais īpašums?
Jūsu CAD faili un zīmējumi tiek izmantoti tikai jūsu detaļu piedāvājumam un ražošanai, un nekad netiek nodoti citiem klientiem. Mēs neražojam, nedalāmies un neizmantojam jūsu dizainus nevienam citam. Ja jūsu projektam vajag parakstītu NDA pirms failu izsniegšanas, to var sakārtot pieprasījuma procesa ietvaros.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- rapiddirect.comIndustry peer technical page
- thestandardsnavigator.comUnclassified source
- goscpm.comUnclassified source
- rivcut.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Saistītie pakalpojumi
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).