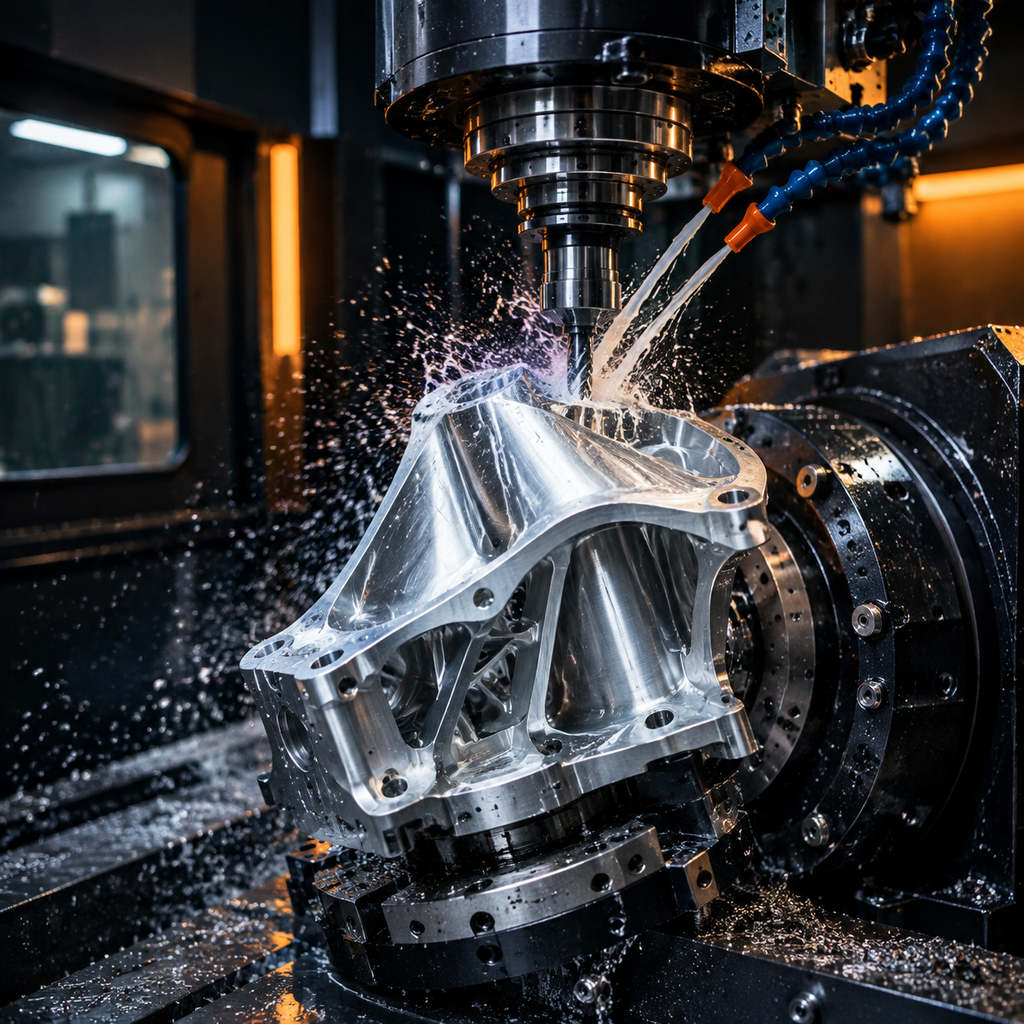
Een machinefabriek is een productiefaciliteit die is uitgerust om ruw materiaal te snijden, vormen en afwerken tot precisiecomponenten van metaal en kunststof. Typische bewerkingen omvatten CNC-frezen, CNC-draaien, boren, tappen, slijpen en secundaire afwerking, ondersteund door inspectieapparatuur die de dimensionale nauwkeurigheid verifieert. Machinefabrieken variëren van kleine prototypecellen tot productiefaciliteiten met hoog volume, en veel zijn gespecialiseerd in bepaalde materialen, onderdeelformaten of sectoren zoals luchtvaart, medisch, automotive en industriële apparatuur. Deze dienstepagina legt uit wat inkopers kunnen verwachten bij het bestellen van bewerkte onderdelen bij onze machinefabriek, van offerte tot levering.
Voor inkopers is de grootste uitdaging zelden het vinden van een machinefabriek — het is er één vinden die past bij het onderdeel, het volume en het risicoprofiel. Wij bewerken uw onderdelen op eigen apparatuur, zodat die afstemming wordt vastgesteld met de mensen die de opdracht daadwerkelijk uitvoeren. Elke order wordt beoordeeld tegen onze apparatuur, inspectiecapaciteit en materiaalbeschikbaarheid voordat het offertetraject begint. U werkt met één offerteformaat, één projectcontact tijdens de productie en gedefinieerde normen voor kwaliteitsdocumentatie. Dat verkort de leveranciersselectie, verlaagt het risico op kwaliteitsontsporingen en maakt prijzen eenvoudig vergelijkbaar.
Het proces begint wanneer een inkoper een offerteaanvraag indient met 3D-CAD-bestanden, 2D-tekeningen met toleranties, materiaalspecificaties, hoeveelheden en eventuele afwerkingseisen. Offertes arriveren doorgaans binnen enkele werkdagen, met per onderdeel en per order bevestigde levertijden. Zodra een offerte is goedgekeurd, gaan de onderdelen in productie met overeengekomen inspectie- en documentatiestappen, zoals dimensionale rapporten en materiaalcertificaten waar gespecificeerd. Tijdens het hele proces lost de ingenieur die uw onderdeel heeft gequoteerd vragen over produceerbaarheid, toleranties en planning op voordat zij de levering beïnvloeden.
Capaciteiten
- CNC-frezen en -draaien voor prototypes tot kleine en middelgrote productieruns.
- 3-, 4- en 5-assige bewerking voor complexe geometrieën en kenmerken met strakke toleranties.
- Secundaire bewerkingen waaronder boren, tappen, ruimen, draadsnijden en precisieslijpen.
- Oppervlakteafwerking zoals anodiseren, plating, poedercoaten en passivering.
- Proces- en eindinspectie met CMM-verificatie van kritische afmetingen.
- Produceerbaarheidsbeoordeling (DFM) en offerteondersteuning om kosten en levertijd te verlagen.
Typische materialen
Veelgebruikte materialen zijn aluminiumlegeringen (6061, 7075), roestvaste stalen (303, 304, 316), koolstof- en legeringsstalen, messing, koper, titanium en technische kunststoffen zoals ABS, nylon, POM en PEEK, met andere kwaliteiten op aanvraag.
| Materiaal / kwaliteit | Typische toestand | Verspaanbaarheid | Waar het past |
|---|---|---|---|
| Aluminium 6061 | T6 (opgelost en uitgehard) | Makkelijk: goed verspaanbaar, goede spaancontrole | Beugels, behuizingen, opspanmiddelen, prototypen richting serie |
| Aluminium 7075 | T6 / T651 | Moeilijker: meer gereedschapsslijtage, starre opspanning nodig | Hogesterkte, gewichtskritische onderdelen; niet lasbaar |
| Stainless 304 / 304L | Zachtgegloeid | Verhardt koud: lagere snelheden, positieve voeding | Algemene corrosiebestendigheid, voedings- en procestechniek |
| Stainless 316 / 316L | Zachtgegloeid | Taaiër dan 304: meer gereedschapsslijtage | Chloriden, maritiem, medische en farmaceutische omgeving |
| Carbon steel 1018 / 1045 | gewalst / genormaliseerd | Makkelijk tot gemiddeld; heeft roestbescherming nodig | Assen, platen, lasconstructies, gereedschapslichamen |
| Brass C360 | H02 halfhard | Uitstekend: hoge snelheden, mooie afwerking | Fittingen, busjes, connectoren, decoratieve onderdelen |
| Copper C110 | Zachtgegloeid / H02 | Kleverig: scherpe gereedschappen en grote spaanhoeken | Geleidbaarheid, collectoren, warmtebeheersing |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrieksgegloeid | Moeilijk: lage snelheden, warmtebeheersing, gereedschapsslijtage | Lucht- en ruimtevaart, medische techniek, lichte hogesterkte onderdelen |
| Technische kunststoffen (POM, PEEK, PA) | Geëxtrudeerd / gegloeid | Makkelijk tot kleverig: zachte klemmen, scherpe gereedschappen | Isolatie, lage wrijving, chemie- en slijtdelen |
Afwerkingen
Beschikbare afwerkingen omvatten anodiseren (Type II en Type III), verzinken en vernikkelen, passivering, zwartoxideren, poedercoaten, kogelstralen, polijsten en klantspecifieke afwerkingen volgens tekening.
| Afwerking | Wat het doet | Specificeren wanneer |
|---|---|---|
| Verspaand gelaten | Gereedschapssporen zichtbaar; Ra typisch 1.6-3.2 µm | Het onderdeel hoeft alleen te functioneren |
| Glasparelstralen | Egaal mat oppervlak, verbergt gereedschapssporen | Cosmetische onderdelen vóór anodiseren |
| Anodiseren Type II | Bouwt een oxidelaag op; kleuropties | Aluminium-uitstraling plus matige corrosie- en slijtvastheid |
| Hardanodiseren Type III | Dikkere, hardere oxidelaag | Glijdende of slijtende aluminiumoppervlakken |
| Chromatering | Dunne beschermende laag die geleidend blijft | Elektrisch verbinden of aarden op aluminium |
| Chemisch nikkel | Egaal, harde, corrosiebestendige laag | Slijtage plus corrosie, ook in boringen |
| Verzinken | Economische offerbescherming tegen corrosie | Stalen onderdelen binnen of onder een afdak |
| Poedercoaten | Dikke, duurzame, decoratieve laag | Uiterlijk is de eis |
| Passiveren | Verwijdert vrij ijzer en herstelt de oxidelaag | RVS-onderdelen na de verspaning |
| Spanningsarm gloeien / warmtebehandeling | Neemt restspanningen weg voor of na de bewerking | Dunne wanden en strakke toleranties die de bewerking moeten doorstaan |
Toleranties
Standaard CNC-toleranties houden doorgaans ±0.1 mm aan, met strakkere toleranties tot ±0.01 mm of beter haalbaar op kritische kenmerken, afhankelijk van onderdeelgeometrie en materiaal.
| Tekenaanduiding | Wat het vereist | Effect op kosten en doorlooptijd |
|---|---|---|
| Algemeen: ±0.25 mm / ±0.010 in | Standaardgereedschap, maatcontrole | Basis: geen toeslag |
| Standaard: ±0.13 mm / ±0.005 in | Machine in goede staat, eerste-artikelcontrole | Kleine toeslag; de gebruikelijke calculatienorm |
| Strak: ±0.025 mm / ±0.001 in | Geslepen of diamantgereedschap, temperatuurbeheersing, CMM | Sprong: tragere passes plus volledige inspectie |
| Precisie: ±0.013 mm / ±0.0005 in | Finishing-passes, maten, gecontroleerde omgeving | De verspaning bepaalt de prijs; vaak een aparte bewerking |
| Positie / hoekigheid (GD&T) | Datumbeheersing, één opspanning bij samenhangende features | Hangt af van over hoeveel opspanningen de datum loopt |
| Oppervlakteruwheid Ra 0.8 µm of fijner | Fijnere instelmaten, polijsten of een afwerkpass | Voegt een processtap toe, niet alleen verspaningstijd |
Procesopties
- CNC machining is a subtractive manufacturing process.
- Finishing Options: Black Oxide, Electropolishing, ENP, Media Blasting, Nickel Plating, Passivation, Powder Coating, Tumble Polishing, Zinc Plating, Vibratory Tumbling
- EPX 82 is processed using Carbon DLS
- MUD is a type of mold that uses a standard injection molding frame.
- Different taper turning methods suit different jobs. Compound slides often handle short tapers, while CNC interpolation and taper attachments improve repeatability on longer parts
- G92 is used by programming one or more G92's right after the G76 threading cycle
- Estimates are provided through an auto-quoted method.
- EDM relies on a voltage and a thin wire
- Advanced machining processes like micro-machining and EDM are used to create small, precise mold cavities and cores
Surface Finish Reference
- The finish of MoldTech MT11010 is a fine matte texture.
- The finish of MoldTech MT11020 is a medium matte texture.
- The finish of MoldTech MT11030 is a coarse matte texture.
- SPI A-1 has a surface roughness of 0.012–0.025 µm.
- SPI B-2 has a finish of Medium semi-gloss.
- SPI B-2 has a surface roughness of 0.10–0.15 µm.
- SPI C-3 has a surface roughness of 0.63–0.70 µm.
- Super high gloss, polished with a Grade #3 (6000-grit) diamond buff to Ra 0.012–0.025 µm.
- Medium semi-gloss, finished with 400-grit paper to Ra 0.10–0.15 µm.
- Normal matte, polished with 320-grit stone to Ra 0.63–0.70 µm.
Tolerance Reference
- The tolerance with drawing for CNC Milling is as low as +/- 0.005 mm.
- FDM 3D printing offers a low-cost component with average accuracy and uses thermoplastics for 3D printing.
- Wire Cut EDM is highly accurate.
- The U6 H.E.A.T machine achieves tight tolerances.
- Die sinker EDM is capable of maintaining tight tolerances
- The shop needs to have CNC machines that can achieve a specific tolerance.
Industries We Serve
- antennas
- automotive
- CNC machined parts
- custom parts
- electronics
- medical diagnostic
- optical displays
- optical_systems
Material Reference
- ABS
- Austenitic Stainless Steel
- Carbon steel
- ceramic
- composites
- Copper - T2
- copper or graphite
- Hardened Materials
- High Impact Polystyrene
- Low-density polyethylene
- MDF
- metal
- Polybutylene Terephthalate
- SUS304
- thermoplastics
- thick metal sheets
- tungsten carbide
Common Applications
- Turning
- Aerospace and Defense
- Automotive
- energy
Ordering, Lead Times & MOQ
Custom CNC parts carry no forced MOQ; ordering from a single prototype piece is standard industry practice.
Instant-quote platforms publicly advertise prototype lead times of 1-3 business days.
Online RFQ is the industry-standard flow: upload a 3D model (STEP/STP/DWG/DXF), receive an instant quote or engineer review, then production, inspection, and delivery.
Veelgestelde vragen
Is er een minimale bestelhoeveelheid (MOQ)?
Wij accepteren orders van één prototypeonderdeel tot productiehoeveelheden van duizenden. MOQ's hangen af van onderdeelcomplexiteit en materiaalvoorziening — sommige staafmateriaal- of gietvereisten kennen praktische minimumhoeveelheden. Als u een kleine eerste-exemplaarrun wilt voordat u tot volume besluit, vermeld dit dan in uw offerteaanvraag en wij structureren de offerte dienovereenkomstig.
Hoe lang duren machinefabriekorders doorgaans?
Levertijden variëren met onderdeelcomplexiteit, hoeveelheid, materiaalbeschikbaarheid en afwerkingseisen. Prototypeonderdelen in gangbare materialen worden vaak binnen één tot twee weken verzonden; productieruns en onderdelen die extra afwerkingsstappen of moeilijk verkrijgbaar materiaal nodig hebben, duren doorgaans drie tot zes weken. Bevestigde levertijden staan op elke offerte, en spoedopties kunnen worden aangevraagd voor urgente programma's.
Welke bestanden moet ik aanleveren voor een offerte?
Een 3D-CAD-model (bij voorkeur in STEP-formaat) plus een 2D-tekening met afmetingen, toleranties, materiaal-aanduidingen en afwerkingsspecificaties levert de meest nauwkeurige offerte. Als geen tekening beschikbaar is, kan het 3D-model met aantekeningen bij kritische kenmerken en hoeveelheden voldoende zijn. Volledige, eenduidige bestanden verminderen bovendien heen-en-weervragen en verkorten de offerteronde.
Welke kwaliteitsdocumentatie kan ik bij mijn order aanvragen?
Standaarddocumentatie omvat doorgaans een eindinspectie- of dimensionaal rapport; materiaalcertificaten, eerste-exemplaarinspectie (FAI) en conformiteitsverklaringen zijn op aanvraag beschikbaar en kunnen kosten of levertijd beïnvloeden. Specificeer de documentatie-eisen in de offerteaanvraag zodat wij ze nauwkeurig kunnen offreren, en markeer kritische afmetingen op de tekening voor gerichte verificatie.
Hoe worden mijn ontwerp en intellectuele eigendom beschermd?
Uw CAD-bestanden en tekeningen worden uitsluitend gebruikt om uw onderdelen te offeren en te produceren, en worden nooit met andere klanten gedeeld. Wij produceren, delen of hergebruiken uw ontwerpen niet voor anderen. Als uw project een getekende geheimhoudingsverklaring vereist voordat bestanden worden vrijgegeven, kan dat deel uitmaken van het aanvraagproces.
What is the typical lead time?
Industry benchmark: instant-quote platforms deliver prototypes in 1-3 business days. Our own production: prototypes 5-10 working days, including in-house QC and shipping. Production: 2-4 weeks depending on quantity/finishing. Express options exist; finishing adds days.
How do I get a quote and what information do you need?
3D files (STEP/IGS) + 2D drawing with tolerances. Material, quantity, finish, destination country. Quote turnaround: 24-48h typical.
What tolerance should I specify?
Specify tight tolerances only on critical features. Standard ±0.1 mm covers most features. Tighter tolerance = cost multiplier; apply selectively via drawing GD&T.
How is quality controlled?
First-article inspection in our own shop before the first production order. In-process checks. Final inspection report (dimensions) with shipment. Material certs (mill test reports) on request.
Is my design protected?
NDA before file exchange. Files used only for your production. No resale of custom designs.
Which material should I choose?
Function first: strength, weight, corrosion, cost. Common pairings: 6061 general, 304/316 corrosive env., PEEK medical. See materials guide pages.
Which surface finish do I need?
Anodizing for aluminum corrosion/wear/color. Passivation for stainless. Plating for conductivity/steel protection. Cosmetic vs functional distinction.
How do you ship and what terms?
DHL/FedEx/UPS express for samples and small batches. Air/sea freight for production volumes. Incoterms: EXW/FOB/DAP/DDP options.
Sources · 4
- rapiddirect.comIndustry peer technical page
- thestandardsnavigator.comUnclassified source
- goscpm.comUnclassified source
- rivcut.comUnclassified source
Technical references cited for verifiability — not supplier recommendations. Browse the research library.
Gerelateerde diensten
Related Knowledge
Capability commitments on this page are owner-confirmed (2026-09-21).